
In het kort
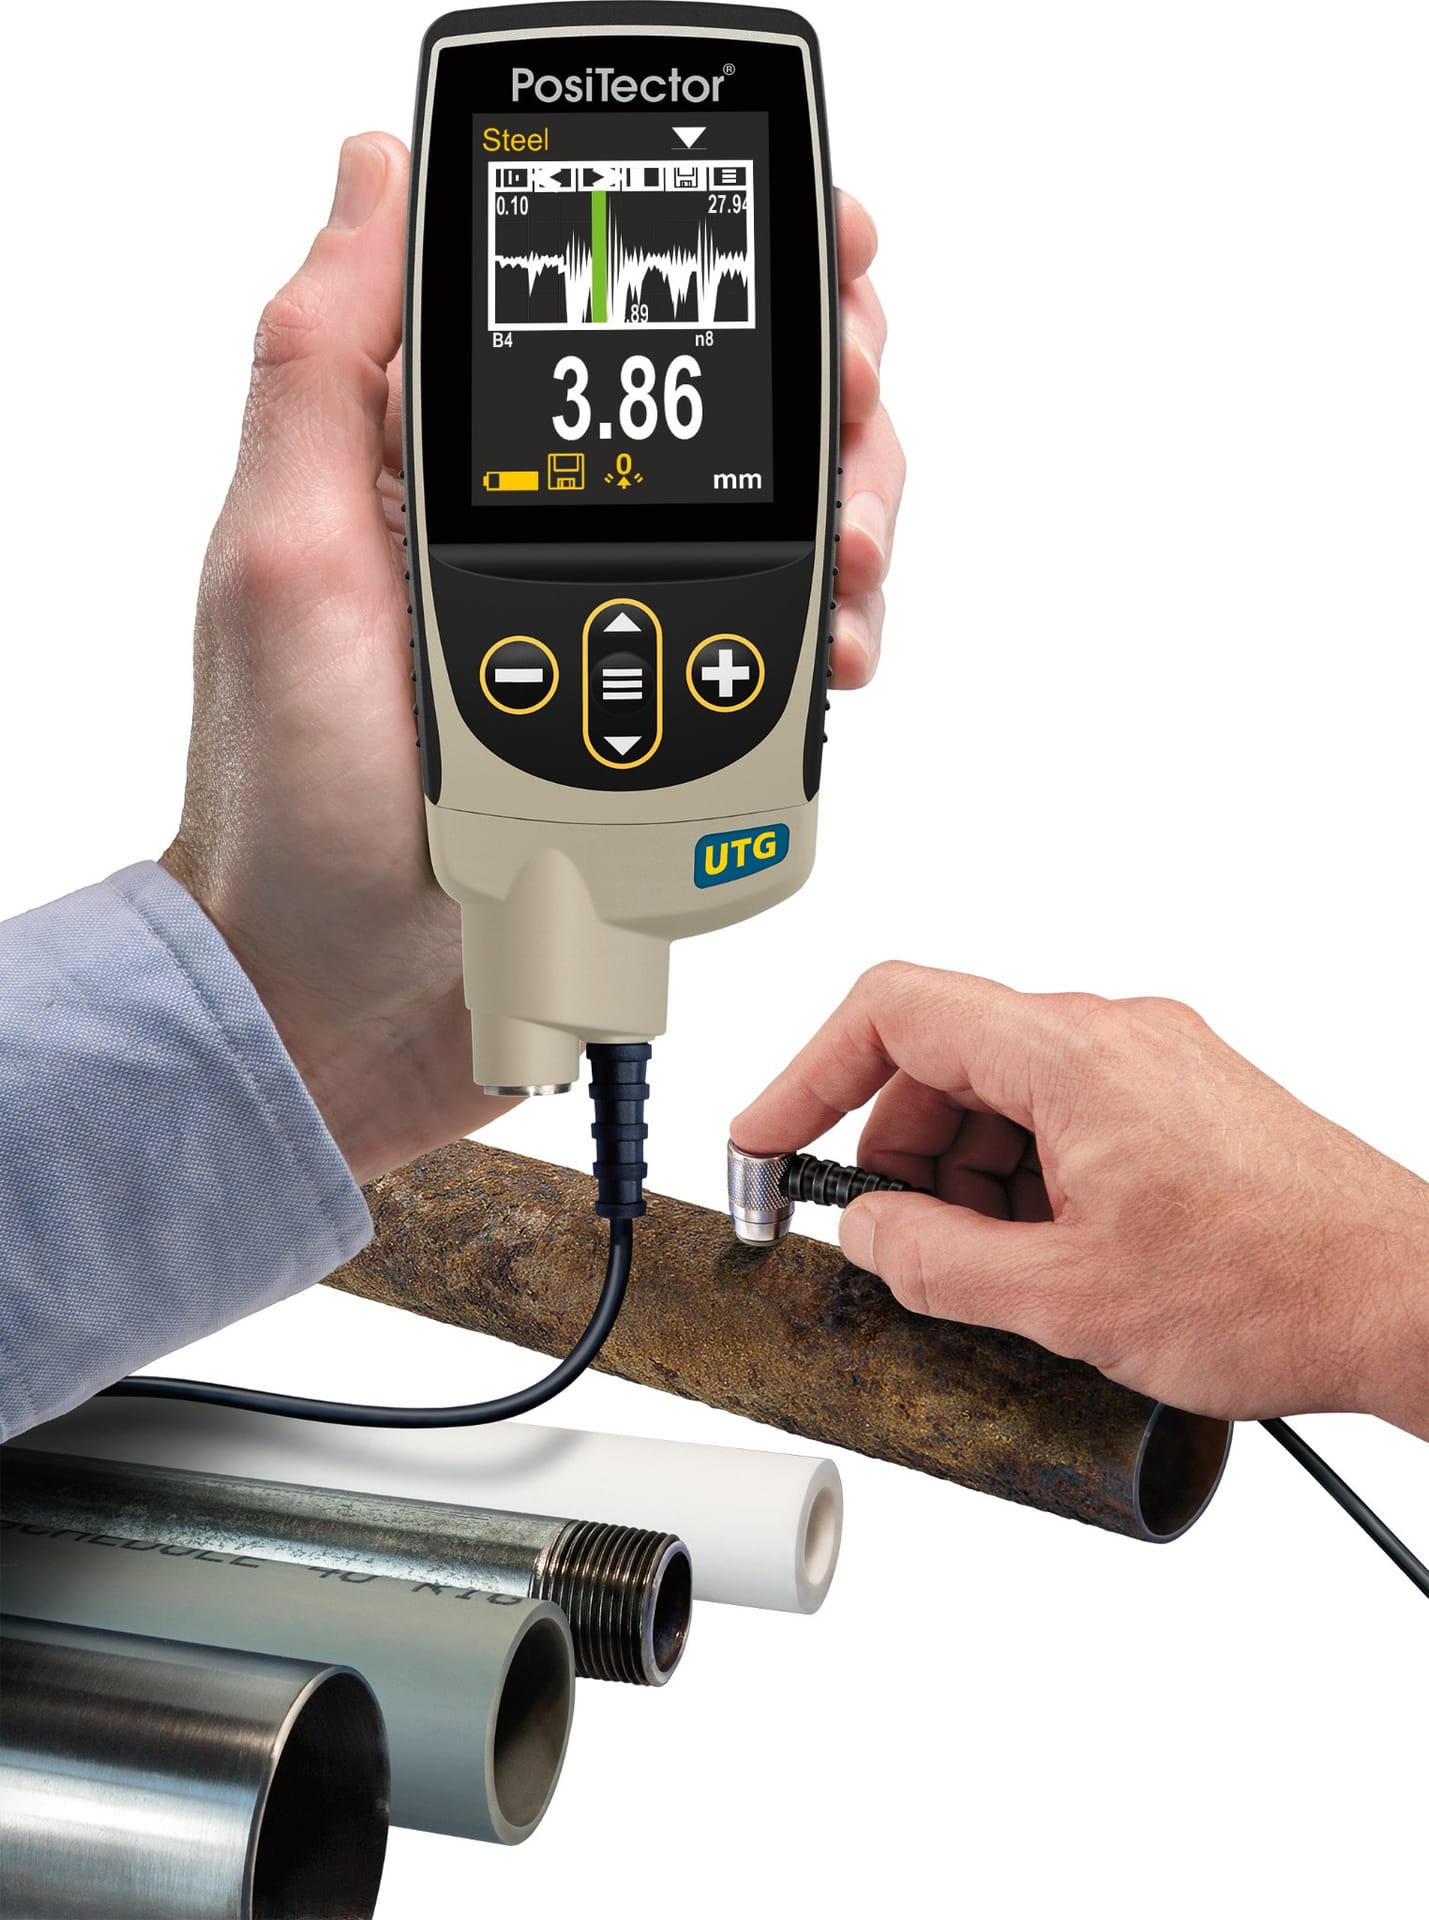
Haalt deze meter mijn minimale wanddikte wel? Met die vraag begint de werkwijze van Diktemeter – NDT Benelux, het gespecialiseerde verkoopkanaal van NDT Benelux voor ultrasone wanddiktemeters, laagdiktemeters en meetaccessoires. Bij een diktemeter kiezen voor dunwandig staal beslist vooral de combinatie van sonde, frequentie en meetmodus. Het apparaat zelf weegt minder zwaar. Een standaard dual-elementsonde rond 5 MHz volstaat doorgaans vanaf ongeveer 1 mm op een vlak, schoon oppervlak. Bij dunner materiaal, kleine radii of een verflaag is meestal een hoogfrequente sonde, een delay line of een meervoudige-echomodus nodig. Leg de keuze vast met een proefmeting op uw eigen materiaal.
Belangrijkste punten
- Volgens ISO 16809 (2017) geven hogere frequenties een hogere nauwkeurigheid.
- ISO 16809 geeft de voorkeur aan een schoon, vlak contactvlak van minstens tweemaal de sondediameter. Op dunne buis bepaalt dat dus de sondemaat.
- Een weergaveresolutie van 0,01 mm is geen nauwkeurigheid. Die toont u pas aan op een referentiestuk van uw eigen staal.
- ISO 16831 (2012) beschrijft hoe u de prestaties van een ultrasone diktemeter verifieert.
Kan een ultrasone diktemeter staal onder 2 mm betrouwbaar meten?
Op veel datasheets staat voor een standaardsonde een ondergrens rond 1 mm in staal, met een resolutie van 0,01 mm. Die waarden gelden doorgaans onder ideale omstandigheden: vlak, blank en nieuw materiaal, gemeten door een ervaren gebruiker. De dunwandige praktijk ziet er anders uit.
Denk aan kokerprofielen van 1,5 mm, koelleidingen met een wand van 1 tot 2 mm, tankwanden van dun plaatstaal of gecoate behuizingen. Het oppervlak is gebogen, soms geverfd en soms licht aangetast door corrosie. Juist daar ligt de meetwaarde dicht bij de ondergrens van de sonde, en juist daar is de marge tussen goedkeuren en afkeuren klein.
Een meter die 1,62 mm toont op een wand die in werkelijkheid 1,45 mm is, keurt een onderdeel goed dat onder de minimale wanddikte zit. Een te lage aflezing leidt andersom tot onnodige afkeur.
Voor extreem dun precisiemateriaal gelden aparte grenzen, zoals beschreven in de analyse van ultrasoon meten aan staal van 0,15 mm. De meeste dunwandige inspecties spelen zich echter af tussen ruwweg 0,5 en 6 mm.
Waarom meet een wanddiktemeter op dun staal afwijkende waarden?
Waar gaat het mis als de meter wel een getal toont, maar het verkeerde? Bij dunwandig staal spelen doorgaans drie oorzaken, vaak tegelijk.
Echo’s die te dicht op elkaar liggen
Een ultrasone wanddiktemeter rekent de looptijd van een geluidspuls om naar dikte. Dat principe legt ISO 16809 vast voor contactmeting van metalen en niet-metalen. Bij dun staal komt de bodemecho zo snel terug dat hij bijna samenvalt met de zendpuls. Een dual-elementsonde heeft bovendien een V-vormig geluidspad tussen zend- en ontvangkristal. De meter corrigeert die fout, maar de correctie wordt minder betrouwbaar naarmate u de ondergrens nadert. Een bekend verschijnsel is verdubbeling: de meter pakt de tweede echo en toont bijna het dubbele van de werkelijke dikte. Zonder A-scan ziet u dat niet.
Te weinig contactvlak op kleine radii
De puls passeert het contactvlak minstens twee keer. Daarom geeft ISO 16809 (2017) de voorkeur aan een contactvlak van minstens tweemaal de sondediameter. Slecht contact geeft energieverlies en vervormde signalen. Op een buis van 25 mm doorsnede kantelt een grote sonde en springt de aflezing. Bij dual-elementsondes helpt het doorgaans om de scheidingswand tussen de kristallen haaks op de pijpas te plaatsen.
Verf die meetelt als staal
In de standaardmodus meet de meter de coating mee alsof het staal is. Geluid gaat in verf grofweg twee tot drie keer langzamer dan in staal. Een verflaag telt daardoor in de aflezing als een veel dikkere staallaag. Op een wand van 1,5 mm met 100 tot 150 µm verf is die fout al snel groter dan uw tolerantie. Een echo-echomodus sluit de coating uit, maar vraagt in de praktijk vaak een grotere minimale staaldikte.
Zo pak je het aan:
- Noteer per meetpunt de kleinste relevante wanddikte en de afkeurgrens in mm.
- Zit u als vuistregel binnen 0,5 mm van de opgegeven ondergrens van de sonde, kies dan een hoogfrequente sonde of een meervoudige-echomodus.
- Meet de verflaag eerst met een laagdiktemeter. Is die groter dan enkele procenten van de wanddikte, beslis dan tussen echo-echo en lokaal verwijderen.
- Controleer op een referentiepunt met bekende dikte of de meter geen verdubbeling toont.
Waarom is een standaard wanddiktemeter vaak niet genoeg voor dunwandig staal?
Een corrosie-inspectie op een tankbodem van 10 mm en een eindcontrole op plaatwerk van 1,2 mm lijken hetzelfde werk. Voor de meter zijn het twee verschillende opdrachten.
De meeste standaardsets zijn gebouwd voor die eerste opdracht: een stevige 5 MHz-sonde, een ruime ondergrens en een digitale uitlezing zonder A-scan. Zo’n set volgt wandverlies op dikke constructies prima. Op dun staal heeft de sonde te weinig frequentiereserve bij de ondergrens, is het contactvlak te groot voor kleine radii en mist de inspecteur zonder A-scan weergave verdubbeling en zwakke echo’s.
Daar komt de gewoonte bij om te kalibreren op het stapblok dat bij de meter zit, vaak met treden van enkele millimeters. Een eenpuntskalibratie op 5 mm zegt weinig over het gedrag op 1,3 mm. De les uit waarom één sonde niet volstaat voor staal en kunststof geldt evengoed voor dik en dun staal. Wie een meter kiest op de ondergrens uit de datasheet, neemt dus maar een halve beslissing.
Diktemeter kiezen voor dunwandig staal: welke meter en sonde combineert u?
Een dunwandige meetopstelling is de combinatie van meter, sonde, meetmodus en kalibratieblok die op uw kleinste relevante wanddikte aantoonbaar binnen uw tolerantie meet. De meter is daarin één van de vier variabelen.
Vier keuzes in vaste volgorde
In de aanpak van Diktemeter – NDT Benelux komen eerst de meetvoorwaarden op tafel, en pas daarna een typenummer:
- Minimale dikte en tolerantie. Welke dikte betekent afkeur, en hoeveel meetonzekerheid is acceptabel? Een tolerantie van ±0,05 mm vraagt een andere opstelling dan ±0,2 mm.
- Materiaal en geluidssnelheid. Ongelegeerd staal, RVS en gietstaal hebben elk een eigen geluidssnelheid. Voor andere materialen leest u meer in welke ultrasone diktemeter past bij staal, aluminium, kunststof of gietijzer.
- Geometrie en coatingstatus. Buisdiameter, radius, bereikbaarheid en de dikte van de verflaag bepalen de sondemaat en de meetmodus.
- Meter en transducer. Pas nu kiest u tussen dual-element of een hoogfrequente sonde met delay line, en wel of geen golfvormweergave.
Meer over het meetprincipe staat in de achtergrond over ultrasoon diktemeten.
Standaard en hoogfrequent naast elkaar
De waarden hieronder zijn indicatieve praktijkbereiken. De exacte grenzen staan in de specificatie van meter en sonde.
| Opstelling | Frequentie (indicatief) | Ondergrens in staal (indicatief) | Contactdiameter (indicatief) | Door verf meten | Typische toepassing |
| — | —: | —: | —: | — | — |
| Standaard dual-element sonde | 2, 5 MHz | ca. 1,0, 2,0 mm | ca. 8, 12 mm | Vaak mogelijk met echo-echo-modus | Algemene corrosiecontrole op platen, tanks en leidingen |
| Kleine dual-element sonde | 5, 7,5 MHz | ca. 0,7, 1,0 mm | ca. 5, 8 mm | Soms mogelijk, afhankelijk van meter en coating | Kleinere buizen, beperkte meetvlakken en lokale corrosie |
| Hoogfrequente sonde met vertragingslijn | 10, 20 MHz | ca. 0,2, 0,8 mm | ca. 2, 6 mm | Meestal niet door coating heen | Dun plaatwerk, nauwkeurige metingen en kleine radii |
| Speciale kleine-sonde-opstelling | 10, 25 MHz | soms lager dan 0,2 mm | ca. 1, 3 mm | Meestal niet | Zeer dun materiaal, precisiewerk en laboratoriumtoepassingen |
Een hogere frequentie betekent dus niet automatisch dat iedere meting beter wordt. Bij een dikke, ruwe of sterk corrosieve wand kan een standaard dual-element sonde juist betrouwbaarder zijn. De hoogfrequente sonde is vooral sterk wanneer het materiaal relatief glad is, de wand dun is en de meetplek klein is.
Wanneer is een standaard transducer voldoende?
Een standaard transducer is meestal de logische keuze wanneer u:
- wanddiktes vanaf ongeveer 1 à 2 mm meet;
- werkt op vlakke platen, tanks of leidingen met voldoende diameter;
- vooral zoekt naar algemene wandverliescontrole;
- metingen uitvoert op materiaal met enige ruwheid, corrosie of putvorming;
- snel veel meetpunten wilt opnemen in onderhoudsinspecties.
Bij corrosieonderzoek is niet alleen de gemiddelde wanddikte belangrijk. U wilt vaak ook de laagste resterende wanddikte vinden. Een dual-element sonde is daarvoor praktisch, omdat deze goed overweg kan met licht ruwe oppervlakken en lokale aantasting.
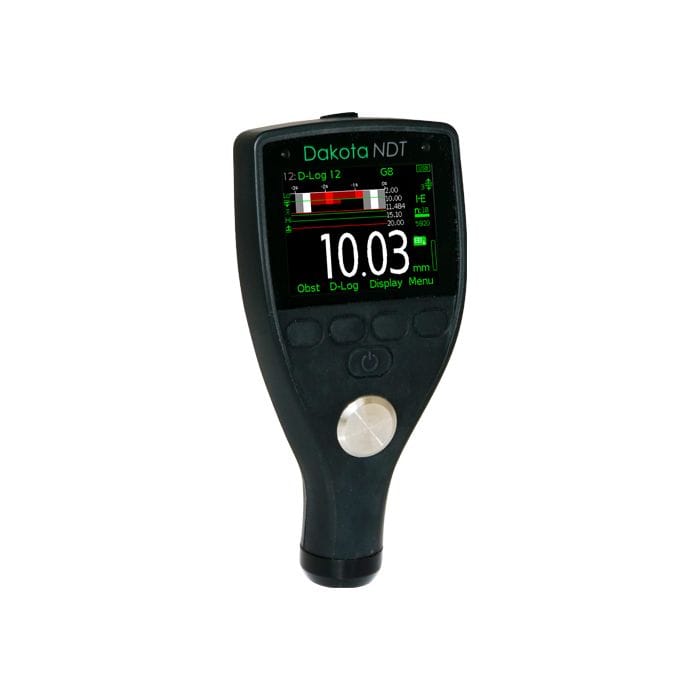
Let wel op de diameter van de buis. Een standaard sonde kan op een kleine leiding minder goed aankoppelen. De contactvoet raakt dan niet volledig het oppervlak, waardoor het signaal instabiel wordt of de meter een te hoge waarde geeft.
Wanneer kiest u voor een hoogfrequente sonde?
Een hoogfrequente transducer met delay line is vooral interessant als één of meer van de volgende punten gelden:
- de wanddikte ligt onder ongeveer 1 mm;
- de toegestane meetafwijking is klein;
- u meet op dun RVS, staalplaat, folieachtig materiaal of fijn gietwerk;
- de beschikbare meetplek is klein;
- de buisdiameter of radius is klein;
- u wilt dicht bij een rand, las, groef of gebogen deel meten;
- de coating wordt verwijderd of is niet aanwezig.
Deze sondes hebben vaak een kleine contactdiameter. Daardoor kunt u meten op plaatsen waar een normale dual-element sonde te groot is. Denk aan dunwandige pijpjes, kleine appendages, bochten, warmtewisselaaronderdelen of nauwkeurig plaatwerk.
De keerzijde is dat het oppervlak meestal beter moet zijn voorbereid. Roest, grove walshuid, dikke verf en losse corrosieproducten verstoren de meting sneller. Ook is de meetprocedure kritischer: voldoende koppelpasta, een stabiele positionering en een goede kalibratie zijn belangrijker.
Kleine diameter: niet alleen de wanddikte telt
Bij leidingen met een kleine diameter is de kromming vaak de beperkende factor. Zelfs wanneer de wanddikte binnen het bereik van de meter ligt, kan een te grote sonde slecht contact maken.
Controleer daarom altijd twee specificaties:
- Minimale meetbare wanddikte
- Minimale buisdiameter of minimale kromtestraal
Die waarden hangen samen met de gekozen sonde. Een meter kan bijvoorbeeld technisch dun materiaal meten, maar alleen op een vlak oppervlak. Met een kleinere transducer kan dezelfde meter soms wel op een kleine buis worden ingezet.
Bij gebogen oppervlakken helpt het om de sonde in de lengterichting van de buis te plaatsen. De contactlijn is dan vaak gunstiger dan wanneer u dwars over de kromming meet. Controleer vervolgens de meting door de sonde iets te verdraaien en meerdere metingen rond dezelfde positie te nemen.
Door coating meten of coating verwijderen?
Voor onderhoudsmetingen is meten door coating vaak een groot voordeel. U hoeft geen verf weg te slijpen en voorkomt beschadiging van de beschermlaag. Hiervoor gebruikt u doorgaans een meter met echo-echo-functionaliteit en een geschikte dual-element sonde.
Deze methode is geschikt wanneer u de resterende metaaldikte wilt weten, onafhankelijk van de coatingdikte. De meter herkent dan twee opeenvolgende echo’s uit het staal en sluit de looptijd door de verflaag uit.
Een hoogfrequente sonde met vertragingslijn werkt anders. Die wordt veel gebruikt voor nauwkeurige metingen van dun materiaal, maar is meestal minder geschikt om door onbekende of variabele coatings heen te meten. In dat geval kan de coating onderdeel worden van de gemeten looptijd, of het signaal wordt te sterk gedempt.
Verwijder de coating lokaal wanneer:
- de coating dik, zacht, meerlaags of onbekend is;
- een zeer nauwkeurige meting nodig is;
- de meter geen betrouwbare echo-echo-meting geeft;
- u een hoogfrequente precisiesonde gebruikt;
- het oppervlak plaatselijk is bijgewerkt of voorzien van plamuur.
Na de meting kunt u de plek uiteraard weer herstellen met een geschikt coatingsysteem.
Kalibreren: essentieel voor betrouwbare resultaten
De meter berekent dikte uit de looptijd van geluid. Daarvoor moet de geluidssnelheid goed zijn ingesteld. Een kleine afwijking in geluidssnelheid kan bij dun materiaal direct merkbaar worden in het meetresultaat.
Kalibreer daarom bij voorkeur op een referentieblok of proefstuk van hetzelfde materiaal. Idealiter heeft dit proefstuk een bekende dikte die dicht bij de te verwachten wanddikte ligt.
Let daarbij op:
- Materiaalsoort: staal, RVS, aluminium en gietijzer hebben verschillende geluidssnelheden.
- Temperatuur: bij warme objecten kan de geluidssnelheid veranderen. Bovendien is niet iedere sonde geschikt voor hoge temperaturen.
- Meetbereik: een kalibratie op 10 mm is minder representatief wanneer u wanden van 0,5 mm meet.
- Coatingmodus: gebruik de juiste meetmodus voor meten mét of zonder coating.
- Sonde-slijtage: vooral bij intensief gebruik kan een slijtagevlak of vertragingslijn de meting beïnvloeden.
Een tweepuntskalibratie is vaak nuttig wanneer u over een groter diktebereik meet. Voor nauwkeurig dun werk kan een kalibratie op één representatieve dikte juist voldoende zijn, mits de meter en sonde daarvoor geschikt zijn.
Praktische meettips voor dunne wanden
Bij dun materiaal neemt de invloed van kleine fouten toe. Met deze werkwijze verkleint u de kans op afwijkingen:
- Reinig het meetvlak. Verwijder losse roest, vuil, vet en loszittende coating.
- Gebruik weinig maar voldoende koppelpasta. Een dikke laag koppelpasta kan de sonde laten verschuiven en maakt het lastiger om reproduceerbaar te meten.
- Meet meerdere keren. Neem metingen op iets verschillende posities en vergelijk de waarden.
- Let op stabiele waarden. Een getal dat sterk springt, is geen betrouwbare meting.
- Meet rondom de leiding. Corrosie zit niet altijd aan de bovenzijde. Controleer bijvoorbeeld 12, 3, 6 en 9 uur, afhankelijk van de oriëntatie en het proces.
- Controleer de laagste waarde. Bij corrosieonderzoek is de minimale resterende wanddikte vaak bepalend.
- Verifieer kritische resultaten. Herhaal de meting met een andere sonde, op een schoon gemaakte plek of met een mechanische referentiemeting als dat mogelijk is.
Bij zeer dun materiaal kan het verstandig zijn om eerst op een proefstuk te oefenen. Zo ziet u welke hoeveelheid koppelpasta, druk en positionering een stabiel signaal geven.
A-scan: wanneer is die nuttig?
Een eenvoudige ultrasone diktemeter toont vooral een diktewaarde. Dat is voor veel routinematige controles voldoende. Wanneer u dun materiaal, kleine radii of lastige oppervlakken meet, kan golfvormweergave echter veel extra zekerheid geven.
Op het scherm ziet u dan de ontvangen echo’s. Daarmee kunt u beoordelen of de meter werkelijk de juiste achterwandecho volgt, of dat hij reageert op ruis, een coatingovergang, een interne reflectie of een veelvoudige echo.
Golfvormweergave is vooral nuttig bij:
- dunwandig materiaal;
- sterk gecorrodeerde oppervlakken;
- ruwe gietstukken;
- complexe geometrieën;
- kritische inspecties;
- twijfelachtige of wisselende meetwaarden;
- validatie van een meetprocedure.
Voor een periodieke controle van een stalen tank met voldoende wanddikte is deze functie niet altijd noodzakelijk. Voor inspectiewerk waarbij meetresultaten moeten worden beoordeeld of gerapporteerd, is het vaak een waardevolle aanvulling.
Veelgemaakte fouten bij de keuze
Alleen op het minimale meetbereik letten
Een meter met een ondergrens van 0,5 mm is niet automatisch geschikt voor een wand van 0,5 mm in de praktijk. De ondergrens geldt vaak onder gunstige omstandigheden: vlak, glad, ongecoat materiaal en een passende kalibratie. Houd daarom altijd marge tussen de verwachte wanddikte en het absolute minimum van de opstelling.
De coatingfunctie verwarren met coatingdikte meten
Een meter die door coating kan meten, meet meestal de metaaldikte zonder de coating mee te tellen. Dat is iets anders dan een afzonderlijke coatingdiktemeter. Wilt u zowel de verflaagdikte als de resterende staalwand weten, dan zijn de Dakota CMX coating- en laagdiktemeters in 1 daarvoor geschikt.
Een te grote sonde gebruiken op kleine buizen
Een grote sonde kan op een kleine leiding een plausibele maar onbetrouwbare waarde geven. Kies bij kleine diameters een sonde die expliciet voor die radius geschikt is.
Geen rekening houden met materiaalvariatie
Vooral bij gietijzer, gietstaal, gelast materiaal en sommige RVS-soorten kan de geluidssnelheid of demping afwijken. Kalibreer op representatief materiaal en controleer de resultaten waar mogelijk met een bekende referentie.
Meten op de eerste willekeurige plek
Corrosie is zelden overal gelijk. Meet volgens een vast raster of meetplan, vooral op bekende risicoplekken zoals onder isolatie, bij onderste leidingdelen, nabij steunen, onder afzettingen en rondom lasverbindingen.
Keuzehulp in het kort
| Uw situatie | Meestal geschikte keuze |
|---|---|
| Stalen plaat of leiding vanaf circa 2 mm, eventueel met verf | Standaard dual-element sonde met echo-echo-modus |
| Corrosiecontrole op tanks, vaten en leidingwerk | Dual-element sonde, eventueel met datalogging |
| Buis met beperkte diameter en wand vanaf circa 0,7, 1 mm | Kleine dual-element sonde of compacte hoogfrequente oplossing |
| Dunwandig staal of RVS onder circa 1 mm | Hoogfrequente sonde met vertragingslijn |
| Zeer dun en glad materiaal met hoge nauwkeurigheidseis | Hoogfrequente precisiesonde, goed gekalibreerd |
| Ruw, gecorrodeerd of moeilijk materiaal | Robuuste dual-element opstelling, eventueel met golfvormweergave |
| Kritische inspectie of twijfel over echo’s | Meter met A-scan/golfvormweergave |
FAQ
Kan ik met een standaard ultrasone diktemeter dunner dan 1 mm meten?
Soms wel, maar dat hangt af van de sonde, het materiaal, de oppervlakteconditie en de gewenste nauwkeurigheid. Voor betrouwbare metingen onder ongeveer 1 mm is een hoogfrequente sonde vaak geschikter dan een standaard dual-element transducer.
Welke frequentie heb ik nodig voor dun staal?
Voor algemene wanddiktemeting in staal worden vaak sondes van enkele MHz gebruikt. Voor dun staal wordt doorgaans een hogere frequentie gebruikt, bijvoorbeeld 10 MHz of hoger. De juiste keuze hangt echter ook af van ruwheid, coating, diameter en meetnauwkeurigheid.
Kan ik door verf heen meten op dunne buizen?
Dat kan als de meter en sonde een geschikte echo-echo-modus hebben en de coating niet te dik of te dempend is. Bij zeer dunne wanden kan coatingmeten lastiger worden. Een proefmeting op uw eigen materiaal is dan de beste controle.
Wat is de minimale buisdiameter die ik kan meten?
Dat verschilt per transducer. Niet alleen de meter, maar vooral de afmeting en vorm van de sonde bepalen de minimale diameter. Raadpleeg daarom altijd de specificatie van de gekozen sonde en niet alleen die van de diktemeter.
Is een hoge frequentie altijd nauwkeuriger?
Nee. Een hogere frequentie geeft meer resolutie op dun en glad materiaal, maar dringt minder goed door in ruw, gecorrodeerd of sterk dempend materiaal. Voor algemene corrosiecontrole is een lagere frequentie vaak betrouwbaarder.
Moet ik altijd kalibreren?
Ja, controleer de kalibratie vóór gebruik en herhaal dit wanneer het materiaal, de temperatuur, de sonde of het diktebereik verandert. Bij kritische metingen is controle na afloop eveneens verstandig.
Kan een ultrasone diktemeter de dikte meten van sterk geroest staal?
Vaak wel, mits het oppervlak voldoende wordt voorbereid en de resterende wand niet te dun of te onregelmatig is. Losse roest en schilfers moeten worden verwijderd. Bij zware corrosie kan een dual-element sonde met een meter die golfvormen toont extra zekerheid bieden.
Conclusie
Voor staal en leidingen met beperkte diameter is de juiste ultrasone diktemetercombinatie afhankelijk van meer dan alleen de verwachte wanddikte. Een standaard dual-element sonde is doorgaans de beste keuze voor algemene corrosiecontrole, grotere oppervlakken en meten door coating. Voor dunne wanden, kleine radii en hogere nauwkeurigheid is een hoogfrequente sonde met delay line meestal geschikter.
Bepaal vooraf de minimale wanddikte, de buisdiameter, de coatingstatus en de gewenste meetnauwkeurigheid. Kies daarna een sonde die niet alleen theoretisch het bereik haalt, maar ook past bij de praktijkomstandigheden van uw inspectie.
Hulp nodig bij de juiste diktemeter, sonde of meetmethode?
Bronnen
- ISO 16809 (2017) — Cdn
- ISO 16831 (2012) — Iso