
Direct antwoord
Het wanddiktemeter staal en kunststof verschil zit niet in de meter zelf, maar in de geluidssnelheid, de demping en de benodigde frequentie van de sonde. Koolstofstaal heeft een nominale geluidssnelheid rond 5900 m/s, kunststoffen liggen daar ver onder en dempen het signaal veel sterker. Een enkele standaardtaster van 5 MHz kan op vlak staal prima werken en op een gevulde of vezelversterkte kunststof helemaal geen bruikbare echo opleveren. Wie beide materialen inspecteert, heeft in de regel twee tasters nodig: een hogere frequentie voor dun staal en corrosieputten, een lagere frequentie voor dempende kunststof.

Belangrijkste punten
- Volgens NEN-EN-ISO 16809:2019 geldt hetzelfde looptijdprincipe voor ultrasone diktemeting van metallische én niet-metallische materialen; het verschil zit in kalibratie en taster, niet in de fysica.
- Geluidssnelheden verschillen fors: koolstofstaal nominaal 5900 m/s, roestvast staal 5720-5780 m/s, aluminium 6200-6400 m/s. Meet u kunststof met een staalinstelling, dan is de uitlezing structureel fout.
- Voor sterk dempende materialen zoals gietijzer en kunststoffen wordt in de praktijk 2,25 MHz of zelfs 1 MHz gebruikt, terwijl dunwandig staal en putcorrosie juist 7,5 tot 15 MHz met een gefocusseerde taster vragen (Inspectietechniek).
- Bij glasvezelversterkte kunststof verstrooit het geluid in de vezelstructuur, waardoor een gangbare taster vaak geen stabiele achterwandecho geeft.
- Personeelscertificering voor niet-destructief onderzoek loopt via NEN-EN-ISO 9712; voor drukapparatuur vanaf PED-categorie III is certificering door een geaccrediteerde instelling verplicht (DNV).
Wat is het wanddiktemeter staal en kunststof verschil bij ultrasoon meten?
Wat Diktemeter – NDT Benelux herhaaldelijk tegenkomt bij multidisciplinaire inspectieteams: dezelfde meter gaat ‘s ochtends over een stalen procesleiding en ‘s middags over een kunststof opslagtank, met één taster en één kalibratie. Op staal loopt dat goed. Op de tank springt de uitlezing, of er verschijnt geen waarde.
De klacht die daaruit volgt is bijna altijd dezelfde: “de meter doet het niet op kunststof”. In de meeste gevallen doet de meter het prima en klopt de combinatie van sonde, frequentie en geluidssnelheid niet.
Dat onderscheid is meer dan semantiek. Wie denkt dat het instrument tekortschiet, koopt een tweede meter. Wie begrijpt dat het aan de taster en de instelling ligt, koopt een tweede sonde en houdt de gegevens in één toestel. Dat scheelt aanzienlijk in kosten en in de administratieve rompslomp van twee kalibratielijnen.
Het wanddiktemeter staal en kunststof verschil is dus vooral een keuzevraagstuk over randapparatuur. En het speelt breder dan alleen bij kunststof: ook gietijzer, dikwandig staal en dunwandig plaatwerk trekken de sondekeuze elk een andere kant op.
Wat bepaalt of een ultrasone diktemeter een materiaal betrouwbaar kan meten?
Een ultrasone wanddiktemeter berekent dikte uit de looptijd van een geluidspuls tussen sonde en achterwand, gedeeld door de ingestelde geluidssnelheid van het materiaal. Klopt die snelheid niet, dan klopt de uitkomst niet, hoe stabiel de uitlezing er ook uitziet.
Geluidssnelheid: de eerste foutbron
De verschillen zijn groot genoeg om een keuring te laten kantelen. Geluidssnelheden zijn voor koolstofstaal 5880-5920 m/s, voor roestvast staal 5720-5780 m/s en voor aluminium 6200-6400 m/s. Alleen al tussen koolstofstaal en RVS zit daarmee een afwijking van enkele procenten. Bij kunststoffen ligt de snelheid doorgaans in een heel ander bereik en varieert die bovendien per soort en per productiepartij.
Daarom is kalibreren op een referentieblok van hetzelfde materiaal geen formaliteit. Bij kunststof zonder betrouwbare referentiewaarde is de enige zuivere route: een monster met bekende dikte meten en de geluidssnelheid daaruit terugrekenen.
Demping en verstrooiing: de tweede foutbron
Metaal is akoestisch gezien vriendelijk. Het is homogeen, de puls loopt heen en terug met weinig verlies. Kunststof niet. Vinçotte Nederland stelt dat nauwkeurige metingen mogelijk zijn aan homogene metaalsoorten en kunststoffen, en juist dat woord homogeen is de kern. Zodra er vulstoffen, glasvezel of poriën in het zit, verstrooit het geluid en verdwijnt de heldere achterwandecho.
Frequentie: de knop die u zelf kiest
Hoge frequentie geeft resolutie, lage frequentie geeft doordringingsvermogen. Dat is de hele afweging. Voor dun materiaal en kleine corrosieputten wilt u resolutie; voor dempend materiaal wilt u doordringing. Een taster kan niet beide tegelijk maximaal leveren, en dat is de fysische reden waarom één sonde niet altijd volstaat.
Waarom faalt de standaard 5 MHz taster bij een gemengd machinepark?
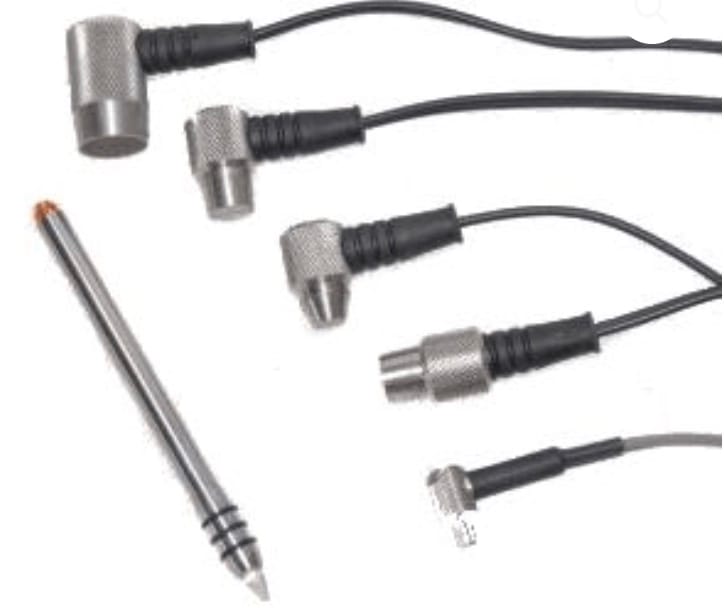
De meegeleverde taster bij veel wanddiktemeters is een 5 MHz dual-element sonde. Die keuze is logisch: op gecorrodeerd koolstofstaal tussen ongeveer 1 en 50 mm doet hij het uitstekend. Precies daar zit ook de valkuil voor teams die daarnaast kunststof, gietijzer of zeer dun plaatwerk moeten beoordelen.
Drie concrete tekortkomingen komen steeds terug.
Te weinig doordringing bij dempende materialen. Inspectietechniek beschrijft dat voor zeer dik materiaal of sterk dempend materiaal zoals gietijzer en kunststoffen 2,25 MHz of zelfs 1 MHz wordt ingezet. Met 5 MHz krijgt u op zulk materiaal vaak wél een getal, maar op basis van een zwakke of foutieve echo.
Te weinig resolutie bij dun staal en putcorrosie. Voor dunwandig staal of het detecteren van corrosieputten adviseert dezelfde bron juist 7,5 tot 15 MHz met een goed gefocusseerde taster. Een brede bundel middelt over het oppervlak heen en mist daardoor smalle putten. Waarom een grafische weergave dan helpt om die putten alsnog te herkennen, is uitgewerkt in deze analyse over putcorrosie en signaalbeeld.
Geen ruimte voor de ondergrens. Elke combinatie van meter en taster heeft een minimale meetbare dikte. Dat een ultrasone meter niet vanaf 0 mm kan meten is fysisch verklaarbaar en vooraf te controleren. Bij zeer dun staal komt u met een standaardtaster doorgaans niet onder de grens die een gespecialiseerde hoogfrequente sonde wél haalt, in gunstige gevallen tot rond de 0,15 mm.
En er is een vierde punt dat zelden op de sondespecificatie staat: interpretatie. Personeelscertificering voor niet-destructief onderzoek is geregeld in NEN-EN-ISO 9712, en volgens DNV is voor drukapparatuur vanaf PED-categorie III certificering door een geaccrediteerde instelling verplicht. Die opleiding dekt de methode. Ze dekt niet automatisch de vraag of jouw specifieke taster op jouw specifieke kunststof een geldige echo geeft. Dat verschil is eerder uitgewerkt voor gecertificeerde inspecteurs met afwijkende meetresultaten.
Checklist:
- Noteer per objecttype het materiaal, de verwachte dikterange en de coatingstatus voordat u een sonde kiest.
- Ligt de laagste verwachte wanddikte binnen 20% van de opgegeven ondergrens van uw taster? Dan is een hoogfrequente sonde nodig.
- Krijgt u op kunststof geen stabiele uitlezing bij drie herhaalmetingen op dezelfde plek? Verlaag de frequentie voordat u de meter verdenkt.
- Leg voor elk materiaal de gebruikte geluidssnelheid vast in het meetrapport, niet alleen de dikte.
Hoe stelt u een sondeset samen die staal én kunststof dekt?
De werkbare route is niet één universele taster, maar een kleine set met een duidelijke taakverdeling per materiaalgroep. Diktemeter – NDT Benelux werkt daarbij vanuit een vaste volgorde: eerst materiaal en ondergrond vaststellen, dan het verwachte meetbereik, dan de coatingstatus, en pas daarna de taster en de meetmodus.
Stel, een onderhoudsinspecteur bij een middelgroot chemiebedrijf controleert per kwartaal enkele tientallen stalen leidingtrajecten en daarnaast een handvol kunststof opslagtanks. Met alleen de standaardtaster levert de tankronde regelmatig ontbrekende of wisselende waarden op, waardoor delen van de ronde overgedaan moeten worden. Met een laagfrequente taster erbij vallen die herhaalrondes in de praktijk grotendeels weg, en blijft de rapportage in één toestel en één datalijn.
| Toepassing | Frequentie (indicatief) | Typisch bereik | Aandachtspunt |
|---|---|---|---|
| Gecorrodeerd koolstofstaal | 5 MHz dual | ca. 1-50 mm | Standaardkeuze, mist smalle corrosieputten |
| Dunwandig staal, putcorrosie | 7,5-10 MHz | vanaf ca. 0,15 mm in staal | Gefocusseerde taster, vlak oppervlak vereist |
| Kunststof, gietijzer | 2,25 MHz of 1 MHz | materiaalafhankelijk | Geluidssnelheid apart bepalen op monster |
| Staal met vastzittende coating | 5 MHz, echo-echo | ca. 1-25 mm | Coating telt in pulse-echo mee als staal |
Meten door coating, ook op gemengde objecten
Op gecoat staal geeft gewone pulse-echo een te hoge waarde, omdat de verflaag in de looptijd meetelt. Echo-echo rekent de coating eruit, maar vraagt wel een geschikte taster en een gezonde signaalsterkte. Bij kunststof speelt dit anders: daar is de scheiding tussen coating en substraat akoestisch vaak veel minder scherp.
Waarom huren hier vaak logischer is dan kopen
Een tweede taster kopen voor twee tankinspecties per jaar is zelden rendabel. Het advies om eerst te huren wanneer de objectenmix nog niet vaststaat, is uitgewerkt in deze afweging tussen huren en kopen. Het praktische voordeel: u toetst op uw eigen objecten of de combinatie werkt, vóór de investering.
Welke proefmetingen doet u voordat u een sonde definitief kiest?
Een sonde beoordeelt u niet op de datasheet, maar op uw eigen materiaal. Vier stappen volstaan meestal.
- Referentiemeting op bekende dikte. Meet een monster van hetzelfde materiaal waarvan de dikte mechanisch is vastgesteld. Wijkt de uitlezing af, dan corrigeert u de geluidssnelheid, niet de meter.
- Herhaalbaarheidstest. Meet vijf keer op exact dezelfde plek. Spreiding groter dan de gewenste meetonzekerheid betekent dat de taster het materiaal niet aankan.
- Randgevaltest. Meet op het dunste en het meest gecorrodeerde punt dat u in het veld verwacht. Daar valt een sonde als eerste uit, niet op het vlakke referentiestuk.
- Coatingtest. Meet hetzelfde punt in pulse-echo en in echo-echo. Het verschil is uw coatingdikte, en tegelijk de meetfout die u zonder echo-echo zou rapporteren.
Legt u deze vier uitkomsten per materiaalgroep vast, dan heeft u meteen de onderbouwing die een opdrachtgever of certificerende instantie doorgaans vraagt. Voor teams die dit structureel willen borgen biedt Diktemeter – NDT Benelux naast apparatuur ook NDO-training en verhuur, zodat de sondekeuze onderbouwd is voordat er geïnvesteerd wordt. Meer over meetadvies waarin materiaal, sonde en meetbereik samen worden beoordeeld vindt u bij het assortiment.
Checklist:
- Bewaar per materiaalgroep één referentiemonster met gedocumenteerde dikte.
- Noteer de gebruikte frequentie en geluidssnelheid in elk rapport.
- Test nieuwe sondes altijd eerst op uw slechtste object, niet op uw beste.
- Herhaal de referentiemeting bij aanvang van elke inspectieronde.
Veelgestelde vragen
Kan één wanddiktemeter zowel staal als kunststof meten?
Ja, mits de sonde en de kalibratie meebewegen. NEN-EN-ISO 16809:2019 beschrijft hetzelfde looptijdprincipe voor metallische en niet-metallische materialen. De meter blijft dus dezelfde; de taster en de ingestelde geluidssnelheid moeten per materiaal wisselen. Bij sterk dempende kunststof is doorgaans een lagere frequentie nodig dan de standaard 5 MHz.
Welke geluidssnelheid stelt u in voor roestvast staal?
Roestvast staal ligt tussen 5720 en 5780 m/s, tegenover nominaal 5900 m/s voor koolstofstaal. Meet u RVS met de staalinstelling, dan leest u structureel iets te dik. Kalibreer daarom op een referentieblok van dezelfde legering en leg de gebruikte waarde vast in het rapport.
Waarom lukt meten op glasvezelversterkte kunststof vaak niet?
Omdat de vezelstructuur het geluid verstrooit in plaats van terugkaatst. In poreuze of vezelversterkte materialen valt de achterwandecho weg of wordt hij onherkenbaar zwak. Een lagere frequentie rond 1 tot 2,25 MHz vergroot de kans op een bruikbaar signaal, maar geeft minder resolutie. Test dit altijd eerst op een monster met bekende dikte.
Welke frequentie kiest u voor putcorrosie in dun staal?
Doorgaans 7,5 tot 15 MHz met een gefocusseerde taster. Inspectietechniek noemt dit bereik expliciet voor dunwandig staal en putcorrosiedetectie. Een bredere bundel middelt over de put heen en meldt dan een te grote restwanddikte. Combineer dit met een klein rasterpatroon in plaats van losse steekproeven.
Is certificering verplicht voor ultrasone wanddiktemeting?
Dat hangt af van de toepassing. Volgens DNV is voor drukapparatuur onder PED-categorie III en hoger certificering door een geaccrediteerde instelling verplicht, met NEN-EN-ISO 9712 als kader. Voor interne kwaliteitscontrole is dat niet altijd vereist, maar de interpretatie van grenswaarden vraagt hoe dan ook meetkennis.
Conclusie
Het wanddiktemeter staal en kunststof verschil laat zich terugbrengen tot drie variabelen: geluidssnelheid, demping en frequentie. Wie die drie per materiaalgroep vastlegt, hoeft geen tweede meter aan te schaffen, maar wel een tweede taster.
De volgorde die in de praktijk werkt: inventariseer uw objectenmix, bepaal de laagste verwachte wanddikte, controleer de coatingstatus en kies pas daarna de sonde. Toets die keuze met de vier proefmetingen uit dit artikel op uw eigen materiaal, niet op een demoblok.
Staat de objectenmix nog niet vast of twijfelt u tussen twee frequenties, dan is huren met een proefmeting op eigen objecten doorgaans de goedkoopste manier om zekerheid te krijgen voordat er een investeringsbesluit valt. Diktemeter – NDT Benelux combineert die verhuur met advies over minimale meetdikte, corrosieputten en tasterkeuze.
Over Diktemeter – NDT Benelux
Diktemeter.com is het specialistische verkoopkanaal van NDT Benelux voor ultrasone wanddiktemeters, coating- en laagdiktemeters en bijbehorende meetaccessoires. Vanuit Raamsdonksveer levert het bedrijf apparatuur voor niet-destructief onderzoek en industriële kwaliteitscontrole in de Benelux. Daarnaast biedt het verhuur, training en advies bij afwijkende meetvragen.
Hulp nodig bij de juiste diktemeter, sonde of meetmethode?
Bronnen
- NEN-EN-ISO 16809:2019 — Nen
- Inspectietechniek
- DNV — Dnv
- Vinçotte Nederland — Vincotte
- NEN-EN-ISO 16809:2019 en — NEN (Koninklijk Nederlands Normalisatie-instituut)
- Wat u moet weten over ultrasoon diktemeten — Inspectietechniek