
Snelle samenvatting
Bij Diktemeter – NDT Benelux beginnen we bij de vraag of een meter de minimale wanddikte daadwerkelijk kan meten: voor putcorrosiedetectie is doorgaans een hoogfrequente dubbelkristal-sonde van circa 5 tot 15 MHz, met kleine kristaldiameter en fijn meetraster, de aangewezen combinatie. De hoge frequentie verkort de golflengte en vergroot de kans dat een smalle put voldoende geluid terugkaatst, terwijl een klein contactvlak uitmiddeling over gaaf materiaal naast de put beperkt. Daarom is bij plaatselijke aantasting volledig scannen van een gebied betrouwbaarder dan steekproeven; meetbereik, materiaalsoort en coatingstatus bepalen vervolgens welke combinatie haalbaar is.
Belangrijkste punten
- Volgens Kiwa is bij plaatselijke materiaalafname zoals putcorrosie het compleet scannen van een gebied aan te bevelen, niet steekproefsgewijs meten.
- Dubbelkristal-sondes zijn de standaard bij corrosiewerk omdat zender en ontvanger gescheiden zijn en zo dichter bij het oppervlak gemeten kan worden dan met een enkelkristal-sonde.
- Corrosion mapping legt op een raster met vaste resolutie veel meetpunten vast en levert een C-scan op.
- Voor drukapparatuur in PED-categorie III en hoger is certificering van de NDO-specialist volgens NEN-EN-ISO 9712 verplicht, meldt DNV.
Waarom mist u putcorrosie terwijl het staal er gaaf uitziet?
Wat Diktemeter – NDT Benelux herhaaldelijk terugkrijgt van onderhoudsinspecteurs in de procesindustrie: de meter geeft nette, stabiele waarden rond de nominale wanddikte, en toch blijkt er later een lekkage. Niet de meter faalt, maar de combinatie van een sonde voor putcorrosie detectie en meetstrategie.
Bij pitting ziet het metaal er uiterlijk ogenschijnlijk gaaf uit, terwijl de aantasting de diepte in gaat. Visueel is er dus weinig te zien, en juist die vorm van corrosie geldt als een van de gevaarlijkste.
Daar komt een meettechnisch probleem bij. Een ultrasone puls raakt de bodem van een smalle, schuine put nauwelijks vlak. Het geluid strooit weg of komt zo zwak terug dat de meter de eerste sterke echo van het gave materiaal ernaast pakt. De uitslag lijkt dan gezond. Dat effect is groter naarmate de sonde laagfrequent is en de contactvlakdiameter groot.
En er is een derde factor die niets met techniek te maken heeft: dekking. Een put van enkele millimeters breed op een leidingtracé van tientallen meters wordt met een handmatige steekproef simpelweg niet aangeraakt. Dat verklaart waarom een inspecteur met correcte kalibratie en een goede meter alsnog een verkeerde conclusie kan trekken, een patroon dat ook doorklinkt in de vraag waarom een gecertificeerde inspecteur toch onbetrouwbare wanddiktes meet.
Welke ultrasone sonde voor putcorrosie detectie is geschikt voor het opsporen van corrosieputten?
Vier sonde-eigenschappen bepalen samen de detectiekans. Ze zijn niet los te optimaliseren: elke winst kost iets aan de andere kant.
Frequentie: hoger geeft meer detail, minder doordringing
Hoge frequentie betekent korte golflengte en daarmee een beter oplossend vermogen voor kleine, steile reflectoren. Voor een sonde voor putcorrosie detectie aan staal ligt het gangbare bereik doorgaans rond 5 MHz, met hogere frequenties voor dunwandig materiaal. Maar hoogfrequent geluid dempt sneller uit. Bij grofkorrelig gietijzer of dikke, sterk gecorrodeerde platen kan een lagere frequentie juist de enige manier zijn om nog een leesbare achterwandecho te krijgen.
Kristaldiameter: klein contactvlak, minder uitmiddeling
Een sonde met een groot contactvlak kijkt over de put heen. Een kleine dubbelkristal-sonde, doorgaans rond de 6 tot 10 mm diameter, ziet een kleiner oppervlak per meting en pikt lokale afname eerder op. Kleine sondes zijn bovendien de praktische keuze op kleine radii, bij pijpbochten en op moeilijk bereikbare plekken achter appendages.
Dubbelkristal of enkelkristal
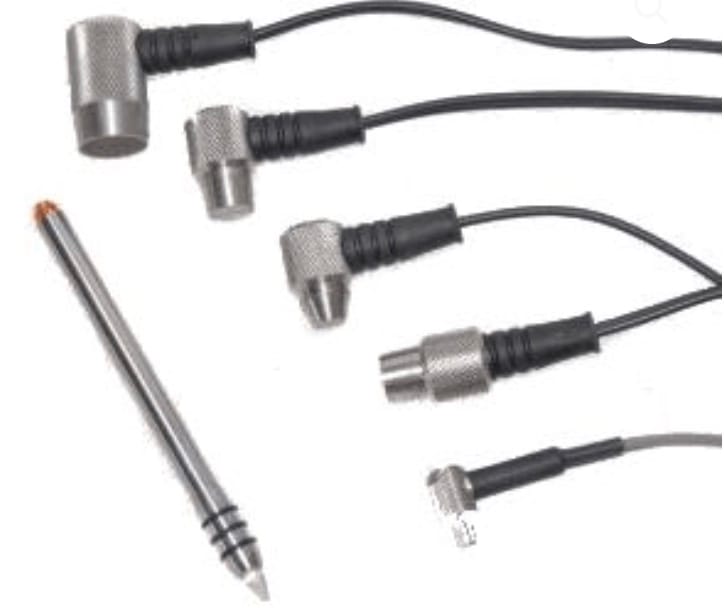
Bij corrosie-inspectie is een dubbelkristal-sonde (zender en ontvanger apart, gescheiden door een akoestische schot) vrijwel altijd het startpunt. De gescheiden opbouw maakt meten dichter bij het oppervlak mogelijk en verdraagt ruwe, gecorrodeerde binnenwanden beter. Enkelkristal-sondes zijn er voor precisiewerk op vlak, glad materiaal, niet voor corrosie detectie.
Meetbereik aan de onderkant
De vraag die vaak te laat gesteld wordt: haalt de combinatie van meter en sonde de restwanddikte die u nog wilt kunnen aantonen? Voor zeer dun materiaal, in staal vanaf circa 0,15 mm, is een speciale hoogfrequente sonde nodig. Standaardsondes voor corrosiewerk stoppen daar ruim boven. Waarom een meter nooit vanaf 0 mm kan meten, ligt aan de looptijd van de puls zelf, iets wat in dit artikel over het minimale meetbereik verder wordt uitgewerkt.
Praktisch toepassen:
- Stel eerst de laagste restwanddikte vast die u nog moet kunnen aantonen, en check die tegen het opgegeven minimumbereik van sonde plus meter.
- Kies bij restwanddikte onder circa 1 mm een hoogfrequente dubbelkristal-sonde en verifieer op een teststuk van hetzelfde materiaal.
- Bij gietijzer of grofkorrelig staal: test eerst of u überhaupt een stabiele achterwandecho krijgt voordat u de frequentie verhoogt.
- Laat de contactvlakdiameter kleiner zijn dan de kleinste put die u relevant vindt, anders middelt u de put weg.
Wat is beter bij putcorrosie: enkele meetpunten of een fijn meetraster?
Hier zit de kern van het verschil, en het is niet de sonde. Volgens Kiwa is bij plaatselijke materiaalafname zoals putcorrosie het compleet scannen van een gebied, al dan niet geautomatiseerd, aan te bevelen boven losse metingen. Corrosion mapping werkt met een raster van vooraf bepaalde resolutie, waaruit een C-scan volgt.
De consequentie is oncomfortabel: een duurdere sonde voor putcorrosie detectie op een te grof raster levert minder op dan een eenvoudige sonde op een fijn raster. Detectiekans is voor een groot deel een dekkingsvraagstuk.
| Aspect | Rasterscan met fijne sonde (aanpak Diktemeter – NDT Benelux) | Steekproef met standaardsonde |
|---|---|---|
| Meetdichtheid | Raster met vaste resolutie, honderden punten per vlak | Enkele punten per component |
| Detectiekans smalle put | ✅ Hoog bij raster fijner dan de putdiameter | ❌ Put valt vaak tussen punten |
| Sondekeuze | Kleine dubbelkristal, doorgaans rond 5 tot 15 MHz | Vaak één vaste sonde voor alles |
| Onderbouwing richting keurende instantie | ✅ C-scan of gescande dataset, herhaalbaar | ⚠️ Losse waarden, moeilijk te reproduceren |
| Tijdsbesteding per vlak | Hoger, doorgaans een factor meer inspectietijd | Laag |
| Geschikt voor | Bekend putcorrosierisico, herkeuring drukapparatuur | Algemene slijtage, uniforme afname |
De vierde rij weegt zwaarder dan inspecteurs vaak denken. Het Warenwetbesluit Drukapparatuur regelt in Nederland de veiligheid van drukapparatuur tijdens gebruik en bepaalt welke apparatuur periodiek en na reparatie beoordeeld moet worden, waarbij verslechteringen zoals corrosie en erosie centraal staan. Bij zo’n herkeuring moet u niet alleen een getal laten zien, maar ook hoe u eraan komt. Losse handmatige waarden zonder positieregistratie zijn daarvoor zwakke onderbouwing.
Een illustratief voorbeeld. Stel, een onderhoudsinspecteur bij een middelgroot procesbedrijf beoordeelt een leidingtracé waar eerder wandafname is gemeld. Met een raster van enkele centimeters op de verdachte zone in plaats van een handvol punten per meter groeit het aantal meetpunten van tientallen naar enkele honderden. De laagst gemeten waarde verschuift dan doorgaans merkbaar naar beneden, simpelweg omdat de kans om een put te raken toeneemt. Dat inzicht bepaalt het onderhoudsbesluit, niet het gemiddelde. Voor de vertaling van meetwaarden naar een afkeurgrens is de vraag hoeveel staal er weg mag het logische vervolg.
De werkwijze die Diktemeter – NDT Benelux hierbij hanteert, begint niet bij de sonde maar bij de vraag: welke kleinste put moet aantoonbaar gevonden worden, en welk raster hoort daarbij? Pas daarna volgt de keuze voor een sonde voor putcorrosie detectie.
Hoe kiest u de juiste meetkop voor uw eigen leidingen en tanks?
Vier vragen leiden naar een verdedigbare keuze.
- Wat is uw materiaal en toestand? Koolstofstaal, gietijzer, aluminium en kunststof gedragen zich akoestisch verschillend. Grofkorrelig of sterk gecorrodeerd materiaal dwingt vaak tot een lagere frequentie. Welke ultrasone diktemeter bij staal, aluminium, kunststof of gietijzer past is daarmee de eerste filter.
- Welke restwanddikte is uw grens? Werkt u met een afkeurgrens uit een norm, zoals de minimale wanddikte die volgens VdS Nederland voor sprinklerleidingen in DIN 2413 is vastgelegd, dan moet uw sonde ruim onder die grens betrouwbaar meten.
- Zit er coating op en mag die eraf? Meten door een vastzittende verflaag kan, maar kost nauwkeurigheid tenzij u met echo-echo werkt. Wie een absolute staaldikte wil vaststellen zonder de laag te verwijderen, moet die meetfout expliciet in de rapportage benoemen.
- Heeft u grafische weergave nodig? Bij het beoordelen van een putbodem geeft een A-scan of B-scan inzicht dat een enkel cijfer niet biedt. Of dat noodzaak of luxe is bij putcorrosie hangt af van wie uw meetrapport moet accepteren.
En nog iets over bevoegdheid. Volgens DNV gebeurt certificering van NDO-specialisten volgens NEN-EN-ISO 9712, en is voor drukapparatuur onder PED categorie III en hoger een gecertificeerde NDO-specialist verplicht. De juiste sonde in ongecertificeerde handen levert bij zulke apparatuur geen geldige beoordeling op.
Twijfelt u nog over de combinatie? Dan is proefmeten op uw eigen objecten goedkoper dan een verkeerde aanschaf. Verhuur van NDO-meetapparatuur is daarvoor bedoeld: eerst aantonen dat de sonde voor putcorrosie detectie uw putten vindt, dan pas kopen. Wanneer die afweging financieel en praktisch slim uitpakt verschilt per inzetprofiel.
Praktisch toepassen:
- Laat op minimaal twee eigen objecten proefmeten, waarvan één met bekende aantasting, voordat u een sonde vastlegt.
- Vergelijk de laagste waarde uit een fijne rasterscan met uw huidige steekproefwaarde: wijkt die meer dan enkele tienden af, dan was uw raster te grof.
- Leg per component vast welk raster u aanhoudt en registreer de posities, zodat een volgende meting vergelijkbaar is.
- Controleer voor PED-categorie III en hoger of uw meetpersoneel ISO 9712-gecertificeerd is voor de toegepaste methode.
Veelgestelde vragen
Welke frequentie sonde is geschikt voor het meten van putcorrosie in staal?
Hoge frequentie geeft meer detectiekans bij smalle putten. Voor corrosiewerk aan koolstofstaal ligt het gangbare bereik doorgaans rond 5 MHz, met hogere frequenties voor dunner materiaal. Bij grofkorrelig of sterk gecorrodeerd materiaal moet u soms omlaag in frequentie om nog een stabiele achterwandecho te krijgen. Test dat op een teststuk van hetzelfde materiaal voordat u een meetplan vastlegt.
Kan een gewone ultrasone wanddiktemeter putcorrosie vinden?
Ja, maar alleen met de juiste sonde en een voldoende fijn raster. Volgens Kiwa is bij plaatselijke materiaalafname het compleet scannen van een gebied aan te bevelen in plaats van steekproeven. Een standaardsonde met groot contactvlak middelt smalle putten weg, waardoor de uitslag ten onrechte gezond lijkt. De vuistregel: houd het raster fijner dan de kleinste putdiameter die u relevant vindt.
Waarom is putcorrosie visueel zo moeilijk te herkennen?
Omdat de aantasting in de diepte gaat terwijl het oppervlak intact lijkt. De CROW-kennisbank beschrijft dat pitting heel lokaal en met hoge snelheid tot perforatie kan leiden, wat het tot een van de gevaarlijkste corrosievormen maakt. Een visuele ronde is daarom geen vervanging voor wanddiktemeting op een raster. Combineer visuele inspectie met gerichte ultrasone metingen op de zones met het hoogste risico.
Hoe helpt Diktemeter – NDT Benelux bij de keuze van een sonde voor putcorrosie detectie?
Het advies begint bij meetvoorwaarden, niet bij een productlijst. Diktemeter – NDT Benelux koppelt materiaalsoort, minimale meetdikte, coatingstatus en corrosiebeeld aan een concrete transducerkeuze, inclusief de beperkingen die daarbij horen. Voor toepassingen tot circa 0,15 mm in staal of voor kleine radii bestaan afwijkende sondes die niet in het standaardassortiment van een algemene leverancier zitten. Verhuur en proefmetingen maken het mogelijk die keuze eerst op uw eigen objecten te valideren.
Moet ik de coating verwijderen voordat ik op putcorrosie meet?
Niet noodzakelijk, maar u moet de meetfout kennen. Bij gewone pulse-echo telt een vastzittende verflaag mee in de uitslag, waardoor de staaldikte te hoog uitvalt. Met echo-echo wordt de coating akoestisch buiten de meting gehouden, mits de laag voldoende homogeen en niet losliggend is. Bij een afkeurbeslissing dicht bij de minimale wanddikte is lokaal blank maken doorgaans de veiligste route.
Conclusie
De vraag welke sonde voor putcorrosie detectie geschikt is, heeft geen antwoord in de vorm van één artikelnummer. Wel in de vorm van een beslisregel: hoogfrequente dubbelkristal-sonde met kleine kristaldiameter, meetbereik ruim onder uw afkeurgrens, en een raster dat fijner is dan de kleinste put die u wilt kunnen aantonen. Dat laatste punt is waar de meeste inspecties in de praktijk verliezen.
Drie concrete vervolgstappen: leg uw laagste relevante restwanddikte vast, bepaal daarbij passend rasterafstand en sondediameter, en laat de combinatie proefmeten op een object met bekende aantasting. Voor herkeuringstrajecten onder het WBDA telt daarbij ook de bevoegdheid van de meetpersoon mee. Wie op dat punt zekerheid wil voordat er apparatuur wordt aangeschaft, kan bij Diktemeter – NDT Benelux terecht voor advies over minimale meetdikte en transducerkeuze.
Over Diktemeter – NDT Benelux
Diktemeter.com is het specialistische verkoopkanaal van NDT Benelux voor ultrasone wanddiktemeters, coating- en laagdiktemeters en bijbehorende meetaccessoires. Vanuit Raamsdonksveer levert het bedrijf apparatuur voor niet-destructief onderzoek en industriële kwaliteitscontrole in de Benelux, aangevuld met verhuur, training en advies bij afwijkende meetvragen. De doelgroep bestaat uit kwaliteitsmedewerkers, inspecteurs en technische inkopers in industrie, onderhoud, coating en metaalbewerking.
Hulp nodig bij de juiste diktemeter, sonde of meetmethode?
Bronnen
- Kiwa
- CROW-kennisbank — Kennisbank
- Vinçotte Nederland — Vincotte
- DNV — Dnv
- Warenwetbesluit Drukapparatuur — Tuv
- Ultrasoon Wanddikteonderzoek van Materialen — Kiwa
- Pitting (Putcorrosie), Handboek Inspectie elektrotechnische en werktuigbouwkundige installaties — CROW Kennisbank