
Snelle samenvatting
De vraag „putcorrosie detecteren wanddiktemeter” is alleen betrouwbaar te beantwoorden als zes factoren tegelijk kloppen: sondefrequentie, diameter van het contactvlak, weergavevorm (cijfer of A-Scan), meetrasterdichtheid, koppelmiddel en oppervlaktetoestand. Een enkelvoudige digitale uitlezing toont de dikte recht onder de sonde en niets daarbuiten, waardoor een put van enkele millimeters tussen twee meetpunten door glipt. Voor staal dunner dan circa 5 tot 10 mm is een gefocusseerde taster van 7,5 of 10 MHz doorgaans nodig. Bij tanks en leidingen met bekend corrosierisico verdient vlakdekkend scannen de voorkeur boven puntmeting.
Belangrijkste punten
- Frequentie: voor betrouwbare putcorrosiedetectie in staal onder circa 5 tot 10 mm is volgens Inspectietechniek een gefocusseerde taster van 7,5 of 10 MHz nodig, niet de standaard 5 MHz.
- Weergave: NDT.net concludeert dat eenvoudige digitale diktemeters ongeschikt zijn voor corrosiedetectie; apparatuur met A-Scan heeft de voorkeur, aangevuld met B-Scan en C-Scan.
- Dekking: Vinçotte Nederland beveelt bij plaatselijke aantasting zoals putcorrosie het compleet scannen van een gebied aan in plaats van losse puntmetingen.
- Detectiekans: in de industrie geldt 90% detectiekans (POD) als gangbare praktijknorm voor kleine defecten, zoals NDT Global specificeert voor pinholes van 5 mm diameter.
- Norm: NEN-EN-ISO 16809 legt vast dat ultrasoon diktemeten berust op looptijdmeting van geluidspulsen, wat direct verklaart waarom een schuine putbodem geen bruikbare echo teruggeeft.
Waarom mist een inspectieronde met vaste meetpunten juist de diepste put?
Wat Diktemeter – NDT Benelux herhaaldelijk tegenkomt bij inspecteurs van opslagtanks en procesleidingen: de meter is prima, de inspecteur is gecertificeerd, en toch komt een lekkage op een plek die kort daarvoor nog is gemeten. De vraag die vooraf zelden gesteld wordt, is of de combinatie van sonde en meetraster de kleinste relevante put überhaupt kán raken.
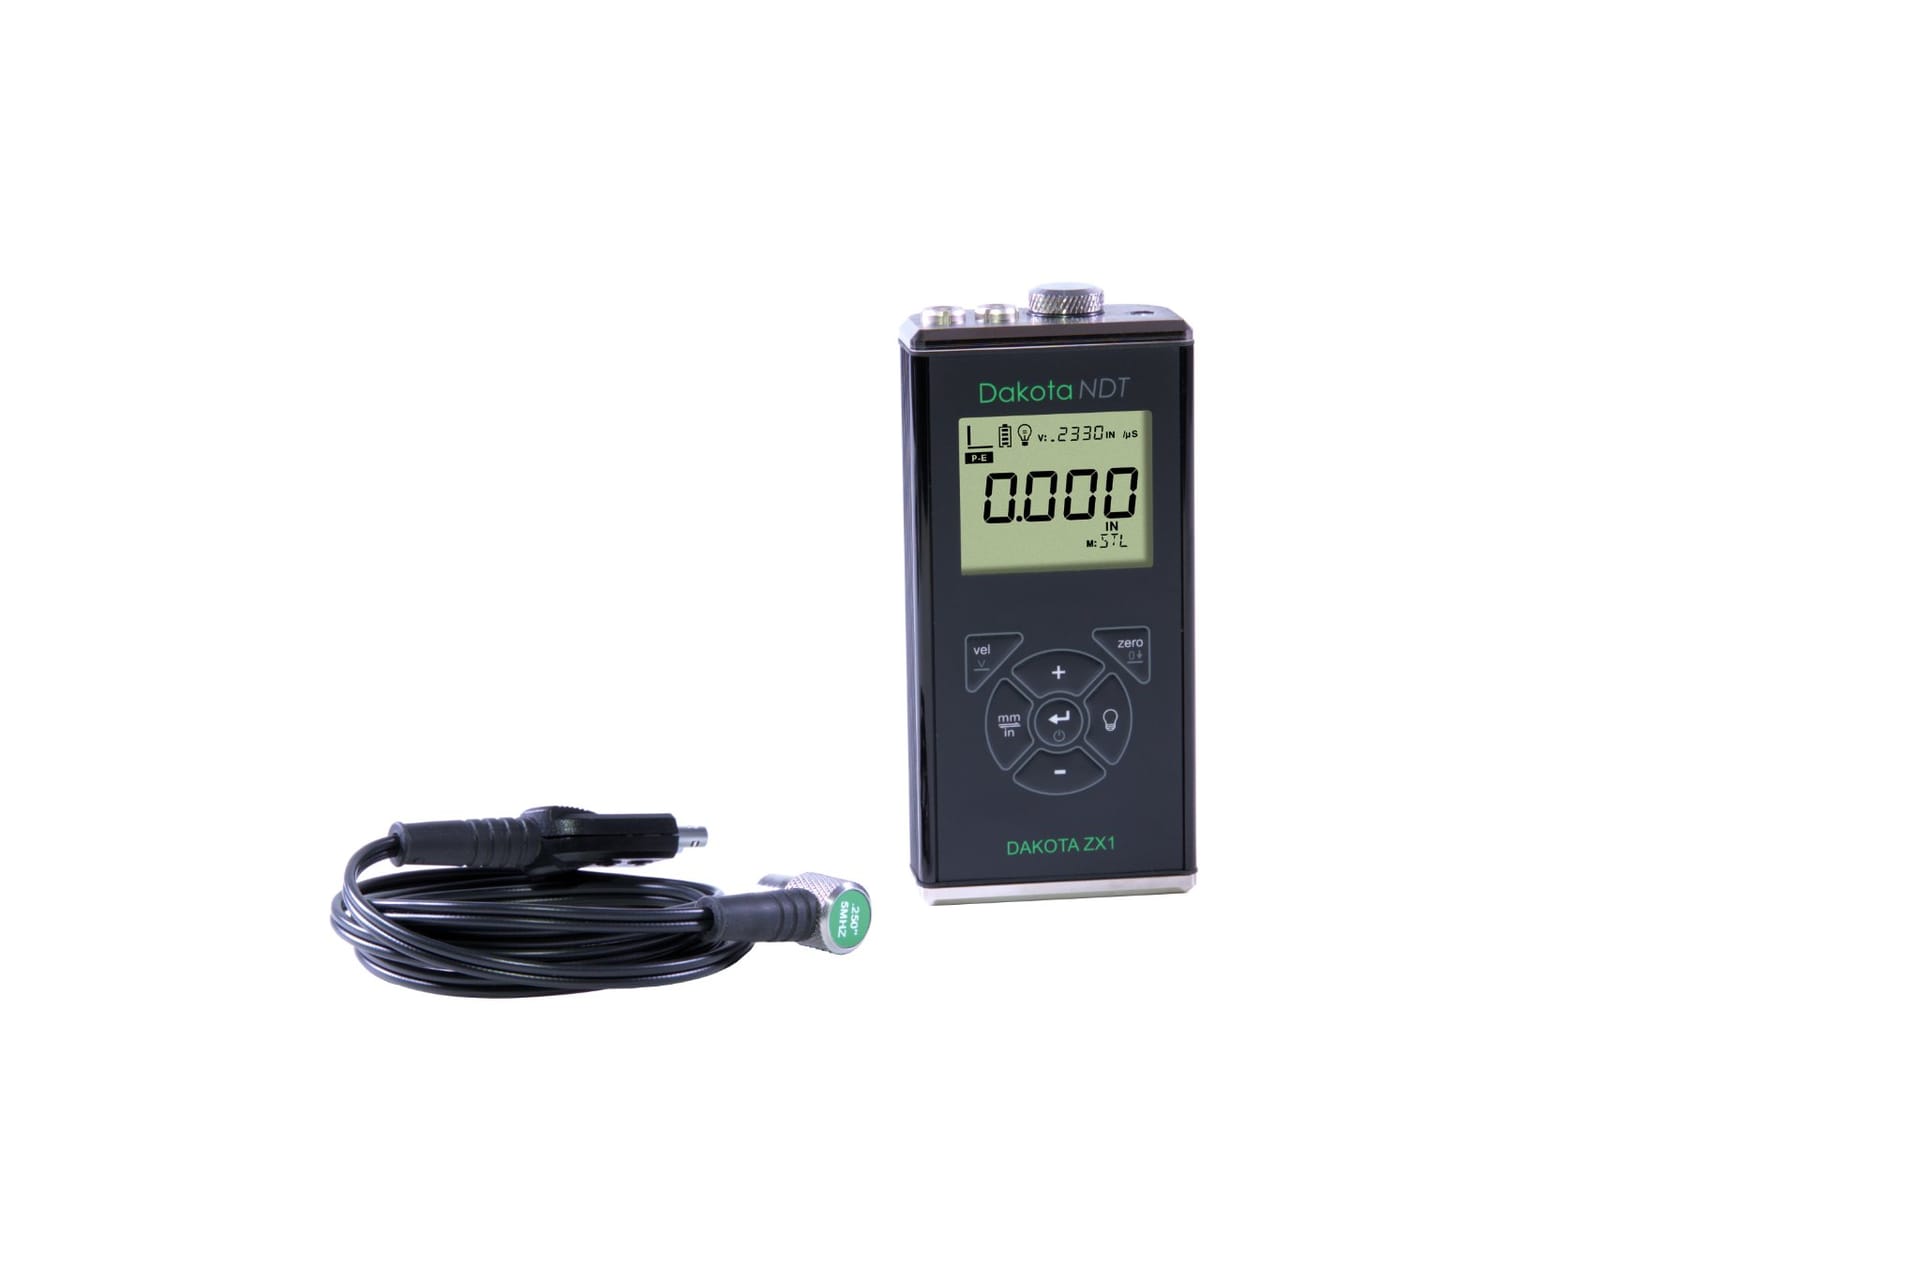
Een ultrasone wanddiktemeter is geen scanner. Hij meet de looptijd van een geluidspuls door het materiaal recht onder het contactvlak, en rekent die om naar millimeters. Alles wat naast dat contactvlak zit, bestaat voor de meter niet.
Stel: een inspecteur meet een stalen tankwand van 8 mm op een raster van 100 bij 100 mm, met een dubbelkristal-sonde met een contactvlak van rond de 10 mm. Per vierkante meter wordt dan feitelijk een fractie van het oppervlak bekeken. Een corrosieput van 6 mm doorsnede die precies tussen vier meetpunten ligt, wordt niet gemist door onzorgvuldigheid maar door de opzet van de meting.
Dat maakt putcorrosie detecteren met een wanddiktemeter vooral een ontwerpvraag: welk defect wilt u aantoonbaar kunnen vinden, en welke meetopzet volgt daaruit? De rest van dit stuk werkt die zes factoren uit.
Wat vraagt de inspectiepraktijk in 2026 van tank- en leidinginspectie?
De normkant is helder. NEN-EN-ISO 16809 beschrijft de principes voor diktebepaling van metalen en niet-metalen materialen met contact- of dompeltechniek, uitsluitend op basis van de looptijd van ultrasone pulsen. Die formulering is belangrijker dan hij lijkt: de norm gaat over dikte meten, niet over defecten vinden. Wie putcorrosie moet aantonen, gebruikt een diktemeting als middel, maar heeft daarnaast een dekkingsstrategie nodig.
Die strategie is precies waar de praktijk uiteenloopt. Vinçotte Nederland stelt dat handmatige puntmetingen een goed beeld geven bij uniforme materiaalafname, maar dat bij plaatselijke aantasting zoals putcorrosie het compleet scannen van een gebied, al dan niet geautomatiseerd, aan te bevelen is. Uniforme afname en putcorrosie vragen dus om verschillende inspectieopzetten, ook al gebruikt u hetzelfde instrument.
En de detectiekans laat zich kwantificeren. In geautomatiseerde leidinginspectie wordt 90% detectiekans (POD) gehanteerd als specificatie, waarbij NDT Global een ultrasone configuratie beschrijft die pinholes van 5 mm diameter met minimaal 90% POD detecteert. Voor handmatig werk is die norm zelden expliciet gemaakt, terwijl hij wel het verschil bepaalt tussen een inspectierapport dat iets aantoont en een rapport dat alleen meetwaarden opsomt.
Peer-reviewed onderzoek nuanceert bovendien de verwachtingen van de methode zelf. Onderzoek gepubliceerd via NCBI/PMC bevestigt dat de ultrasone methode een hoge betrouwbaarheid en nauwkeurigheid biedt voor het monitoren van wanddikte van pijpleidingen, maar dat de techniek beperkt wordt door koppeling en meetbereik. Twee beperkingen die in het veld allebei terugkomen: een slecht gekoppelde sonde op een ruwe put geeft geen echo, en een meter met een ondergrens van 1 mm kan een restwand van 0,6 mm niet bevestigen.
Welke sonde en instelling kiest u voor putcorrosie in dunwandig staal?
Bij putcorrosie bepaalt niet de meter maar de combinatie van sondefrequentie, contactvlakdiameter en weergavevorm of een put zichtbaar wordt.
Frequentie en focus
De standaard meegeleverde taster is doorgaans 5 MHz met een contactvlak van rond de 10 mm. Die werkt uitstekend op vlakke, gelijkmatig afgenomen wanden vanaf enkele millimeters. Zodra u dunner dan 1 mm wilt meten of putcorrosie wilt aantonen in staal onder de 5 tot 10 mm, is volgens Inspectietechniek een goed gefocusseerde taster van hogere frequentie (7,5 of 10 MHz) nodig. Hogere frequentie betekent kortere golflengte, dus een kleinere bundeldiameter en een lagere meetondergrens.
Contactvlak versus putdiameter
Een sonde middelt over zijn contactvlak. Ligt een put van 4 mm onder een taster van 10 mm, dan concurreert de zwakke echo van de diepe putbodem met de sterke echo van de omliggende volle wand. In de praktijk wint de sterke echo vaak. Als vuistregel geldt: de bundeldiameter moet kleiner zijn dan de put die u wilt aantonen, en dat pleit bij fijne putcorrosie voor een kleine, hoogfrequente taster.
Weergave als detectiemiddel
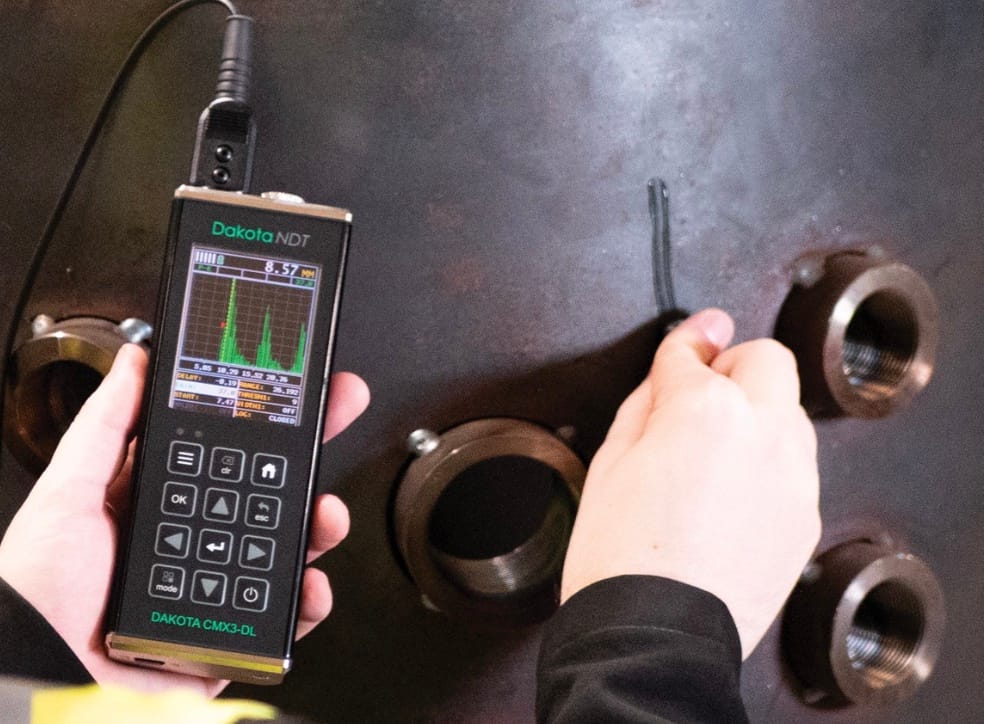
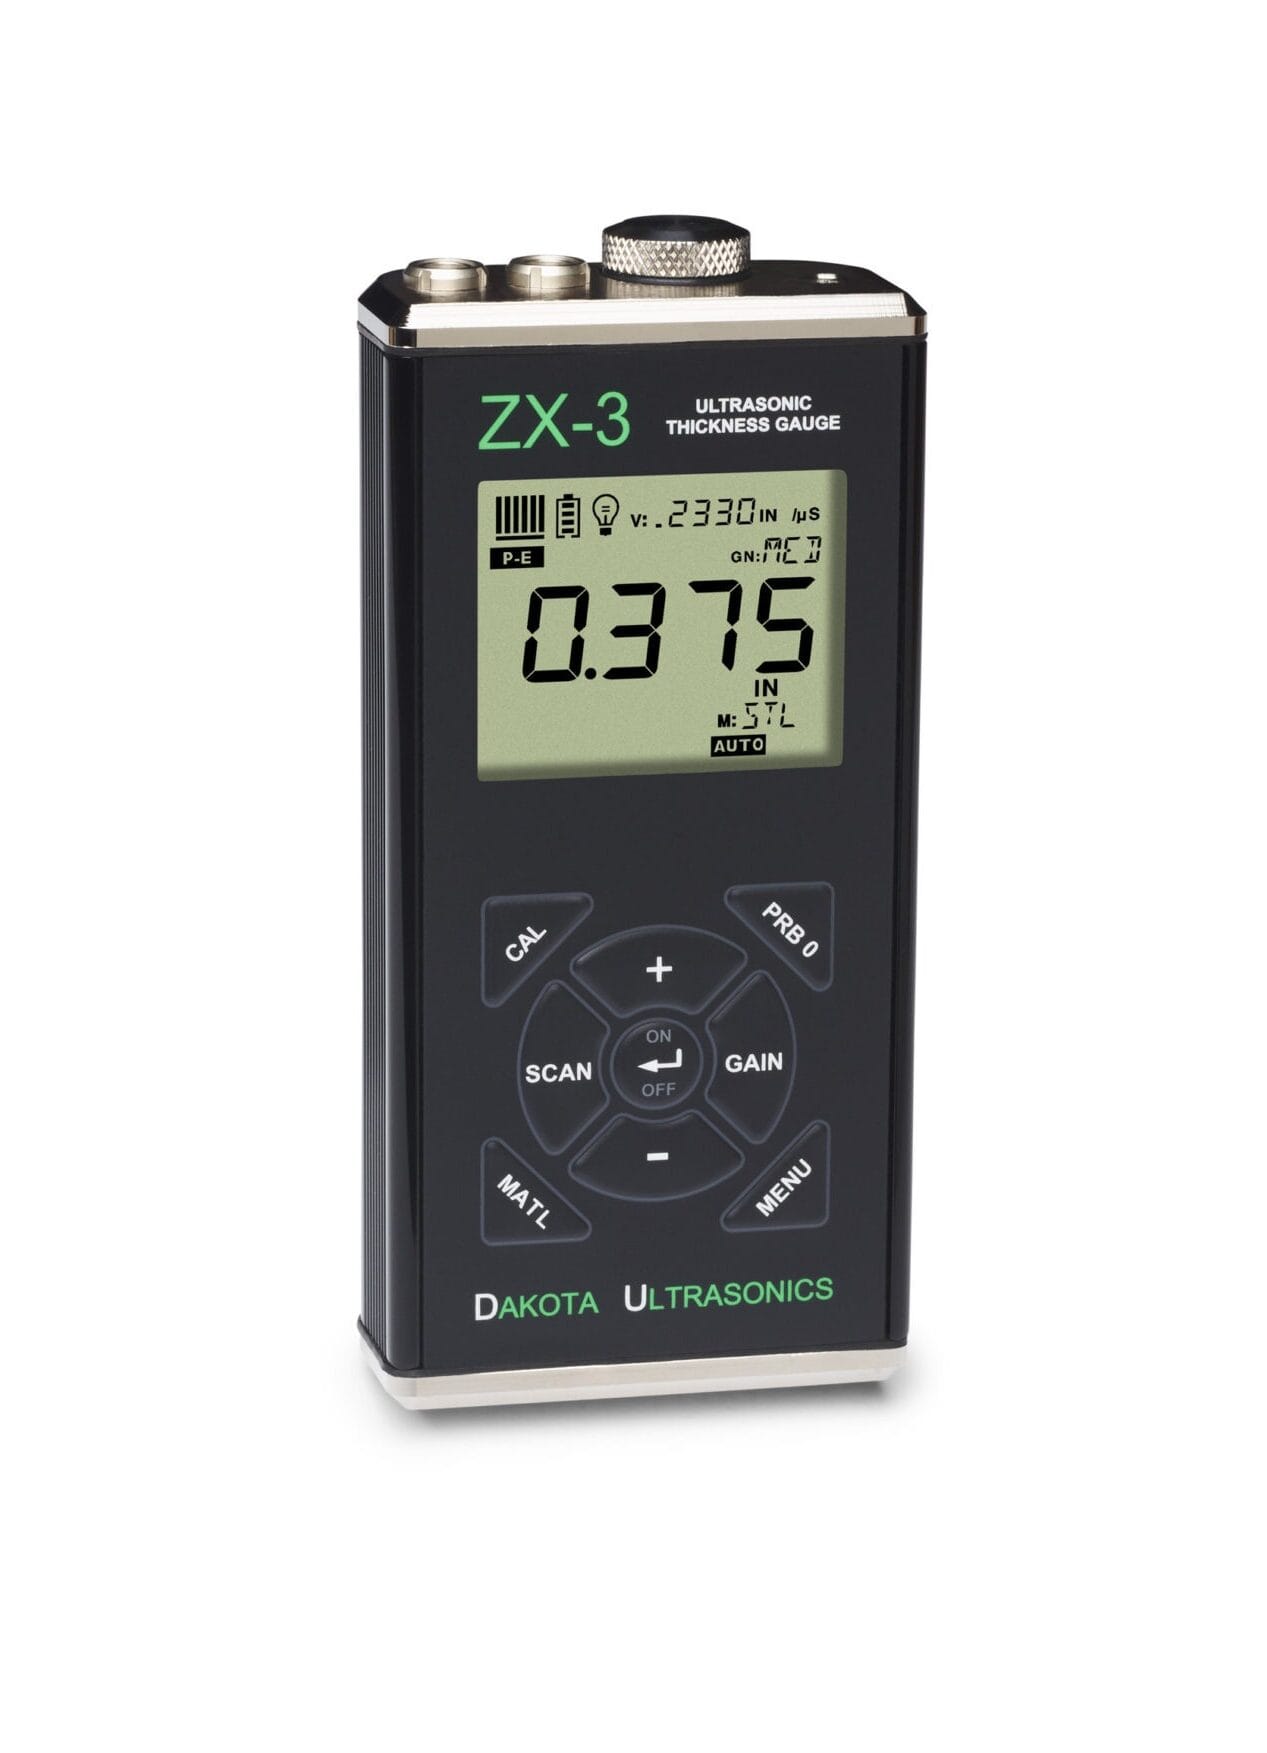
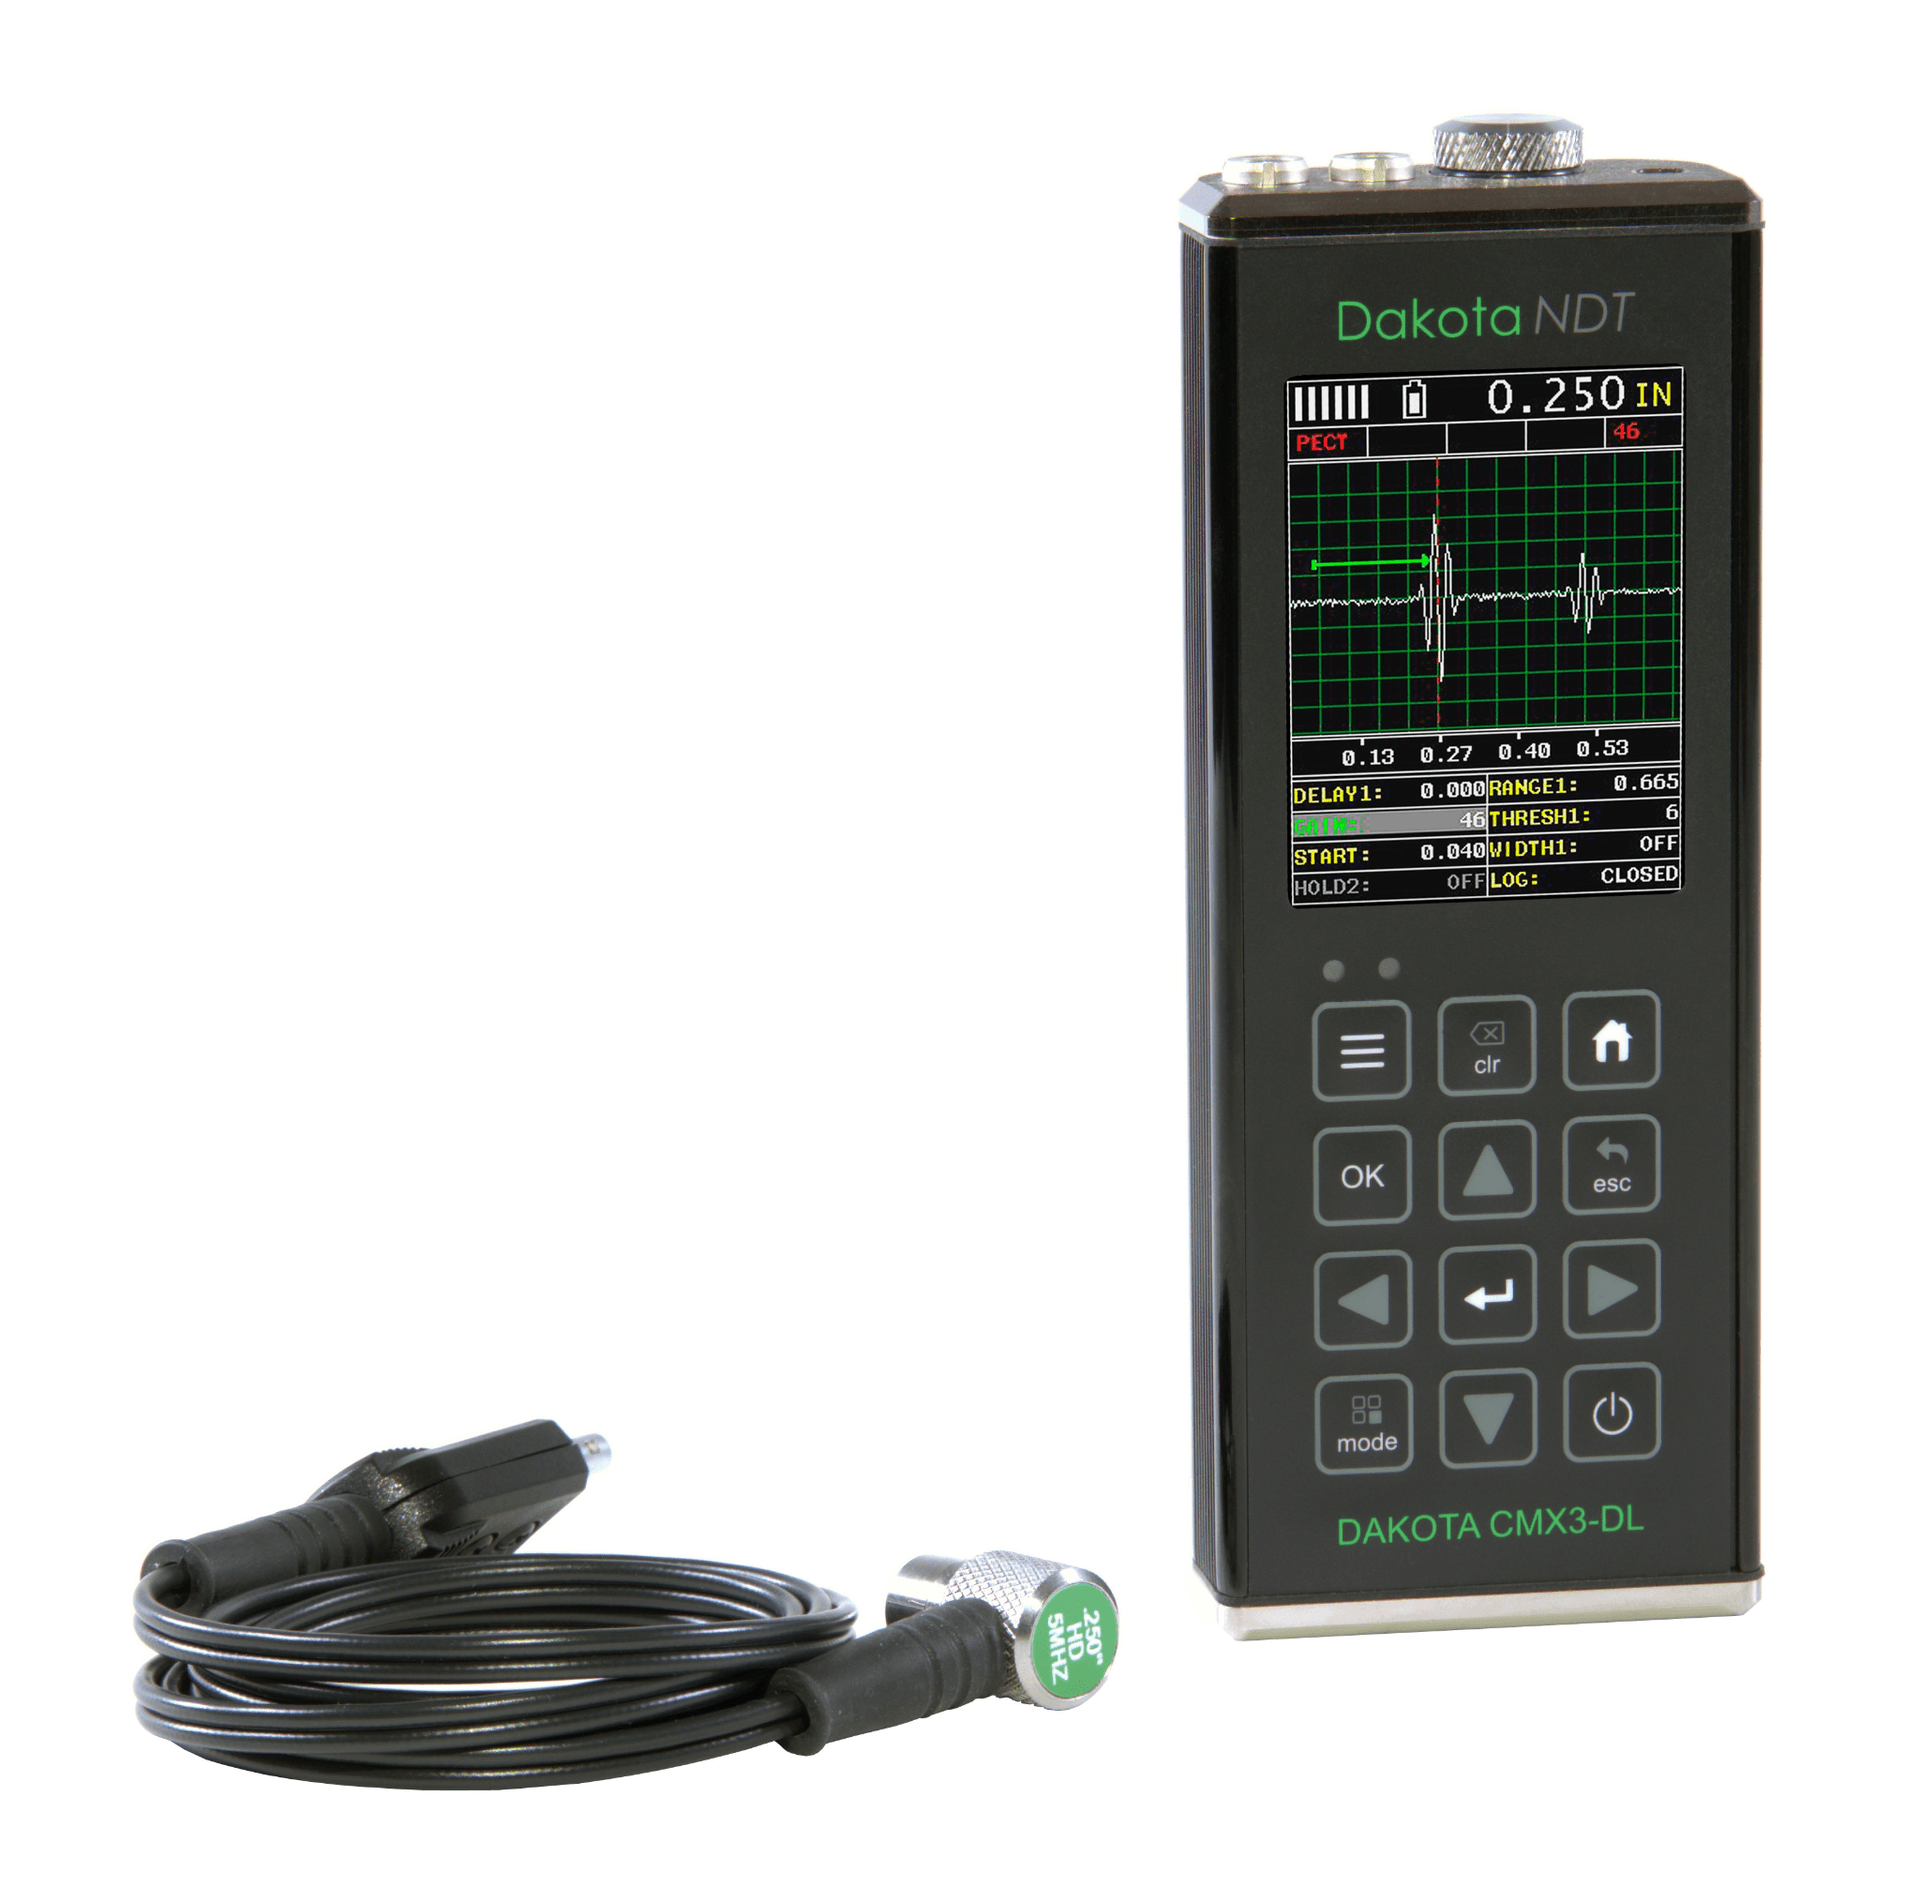
Hier zit de factor die het vaakst onderschat wordt. NDT.net stelt in een vergelijking van magnetische fluxlekkage en ultrasone methoden dat eenvoudige digitale diktemeters niet geschikt zijn voor corrosiedetectie, en dat apparatuur met A-Scan-weergave de voorkeur heeft, eventueel aangevuld met B-Scan en C-Scan. Een cijfer op een display verbergt of de echo schoon was; een A-Scan laat zien of u de achterwand meet of een reflectie op een schuine putflank. Wanneer een grafische weergave bij putcorrosie noodzaak is en wanneer luxe, is een afweging die per object verschilt, en die de moeite van het vooraf doordenken loont.
Praktisch toepassen:
- Noteer vóór aankoop de minimale restwand die u nog moet kunnen aantonen; is die onder circa 1 mm, ga dan direct richting 7,5 of 10 MHz met bijpassende delay line.
- Vergelijk de contactvlakdiameter met de kleinste put in uw schadehistorie; is de put kleiner, dan is de taster te grof.
- Eis A-Scan-weergave zodra corrosiebeoordeling onderdeel is van de opdracht, niet alleen restwandregistratie.
- Laat op uw eigen gecorrodeerde proefstuk meten voordat u bestelt; een demonstratie op vlak referentiemateriaal zegt weinig over putcorrosie.
Putcorrosie detecteren wanddiktemeter: hoe stelt u een meetopzet samen die putcorrosie wél aantoont?
Best practices checklist voor NDO meetapparatuur bij putcorrosie-inspectie:
- Definieer het kleinste relevante defect: leg vooraf vast welke putdiameter en restwand aangetoond moeten worden, anders is de detectiekans achteraf niet te onderbouwen.
- Kies rasterafstand kleiner dan de putdiameter: een raster van 100 mm vindt geen put van 5 mm, hoe goed de meter ook is.
- Scan waar het risico bekend is: volg de aanbeveling om verdachte zones vlakdekkend te scannen in plaats van uitsluitend puntmetingen te verzamelen.
- Kalibreer op materiaal, niet op de standaardwaarde: de geluidssnelheid van koolstofstaal verschilt van gietijzer of RVS, en een verkeerde waarde verschuift elke meting stelselmatig.
- Controleer de koppeling per meting: onderzoek noemt koppeling expliciet als beperkende factor, dus ruwe of geblazen oppervlakken vragen om extra koppelmiddel of licht opschuren.
- Registreer de A-Scan bij twijfelwaarden: een onverwacht lage waarde is pas bewijs als de echovorm klopt.
- Toets de meter op een echt gecorrodeerd proefstuk: verhuur is hiervoor het goedkoopste beslismoment, zoals de afweging tussen meetapparatuur huren of kopen laat zien.
- Koppel meetwaarde aan besluitcriterium: een waarde zonder afkeurgrens leidt niet tot een onderhoudsbeslissing.
De werkwijze van Diktemeter – NDT Benelux zet dit om in een concrete vraagvolgorde: eerst materiaal en coatingstatus, dan de minimale wanddikte die aangetoond moet worden, dan pas meter en transducer. Die volgorde voorkomt de meest voorkomende miskoop, namelijk een degelijke meter met een taster die het kritieke defect niet kan oplossen.
| Meetopzet | Typische rasterafstand | Kleinste put die redelijkerwijs opvalt | Tijd per m² | Bewijskracht bij putcorrosie |
|---|---|---|---|---|
| Puntmeting, 5 MHz, cijferweergave | rond 100 mm | grofweg vanaf 20 mm | enkele minuten | laag |
| Verdicht raster, 7,5 MHz, A-Scan | rond 25 mm | grofweg vanaf 8 mm | tientallen minuten | gemiddeld |
| Handmatig vlakdekkend scannen, 10 MHz, A-Scan | doorlopend | doorgaans enkele millimeters | ruim een uur | hoog |
| Geautomatiseerde corrosion mapping (B/C-Scan) | doorlopend, geregistreerd | 5 mm bij ≥90% POD (NDT Global) | projectmatig | zeer hoog |
Welke fouten kosten inspecteurs het vaakst een gemiste corrosieput?
De eerste fout is de dikste: vertrouwen op de laagste gemeten waarde als maat voor de werkelijke restwand. De laagste waarde uit een puntenraster is de laagste van wat u toevallig raakte, niet van wat er zit.
De tweede is meten door een vastzittende verflaag zonder de fout mee te wegen. Coating heeft een andere geluidssnelheid dan staal en telt in enkelvoudige echomodus mee als extra dikte, wat de gemeten waarde te hoog maakt, precies de verkeerde kant op bij corrosiebeoordeling. Echo-echo-modus of een sonde die de coating uitfiltert lost dit deels op, afhankelijk van laagdikte en hechting.
De derde fout is een verkeerde geluidssnelheid, bijvoorbeeld staalinstelling op gietijzer. Dat levert geen ruis op maar een consistente afwijking, en consistente afwijkingen worden zelden opgemerkt. Welke ultrasone diktemeter bij staal, aluminium, kunststof of gietijzer past, hangt daarom af van de materiaalspecifieke demping en geluidssnelheid.
De vierde: aannemen dat een meter vanaf nul millimeter meet. Elke ultrasone meter heeft een ondergrens, en onder die grens verdwijnt de achterwandecho in de dode zone. Wie een restwand van 0,4 mm moet bevestigen, heeft daar specifieke apparatuur voor nodig.
Praktisch toepassen:
- Rapporteer naast de laagste waarde ook de rasterafstand en de sondediameter; zonder die twee is de waarde niet goed te interpreteren.
- Controleer bij coating of uw meter echt echo-echo doet, en noteer de gemeten laagdikte apart.
- Kalibreer bij materiaalwissel opnieuw op een referentieblok van hetzelfde materiaal.
- Vergelijk de ondergrens van uw meter met de laagste afkeurwaarde in uw kwaliteitsplan; ligt de afkeurwaarde onder de meetondergrens, dan meet u het kritieke geval niet.
Veelgestelde vragen
Kan een gewone digitale wanddiktemeter putcorrosie detecteren?
Beperkt. Een enkelvoudige cijferuitlezing toont alleen de dikte onder het contactvlak en verbergt of de echo schoon was. NDT.net noemt eenvoudige digitale diktemeters om die reden ongeschikt voor corrosiedetectie en geeft de voorkeur aan A-Scan-weergave. Voor systematische putcorrosiebeoordeling is een verdicht raster of vlakdekkend scannen bovendien onmisbaar.
Welke frequentie sonde is nodig voor putcorrosie in dunwandig staal?
7,5 of 15 MHz, gefocusseerd. Voor metingen onder 1 mm is volgens Inspectietechniek een gefocusseerde hogere frequentie nodig in plaats van de standaard 5 MHz. Een kleiner contactvlak vergroot bovendien de kans dat de bundel binnen de put valt. Boven de 10 mm wanddikte volstaat 5 MHz meestal wel.
Hoe fijn moet het meetraster zijn bij tankwandinspectie?
Kleiner dan de put die u wilt aantonen. Als vuistregel geldt dat een raster van 100 mm alleen uniforme afname betrouwbaar in beeld brengt. Vinçotte Nederland beveelt bij plaatselijke aantasting compleet scannen van het gebied aan. Verdicht daarom in bekende risicozones, zoals bodemranden.
Hoe betrouwbaar is ultrasoon meten door een verflaag bij corrosie?
Bruikbaar, mits u de meetfout kent. Coating telt in enkelvoudige echomodus mee als extra materiaal en maakt de waarde te hoog, wat corrosie onderschat. Echo-echo-modus onderdrukt de coatinginvloed grotendeels, afhankelijk van laagdikte en hechting. Bij losliggende coating of dikke lagen blijft opschuren op enkele referentiepunten verstandig.
Hoe helpt Diktemeter – NDT Benelux bij het kiezen van apparatuur voor putcorrosie?
Door eerst de detectie-eis vast te leggen, dan pas de meter. Diktemeter – NDT Benelux stemt materiaal, coatingstatus, minimale wanddikte en putdiameter af op transducer en weergavevorm, en levert daarvoor gespecialiseerde apparatuur inclusief oplossingen vanaf circa 0,15 mm in staal. Verhuur maakt het mogelijk een opzet eerst op uw eigen gecorrodeerde objecten te toetsen; meer achtergrond over ultrasoon diktemeten ondersteunt die afweging.
Conclusie
Wie zoekt op „putcorrosie detecteren wanddiktemeter” moet niet uitgaan van een betere meter alleen, maar van zes keuzes die elkaar versterken: frequentie, contactvlak, weergave, raster, koppeling en de restwand die u moet kunnen aantonen. Faalt er één, dan compenseren de andere vijf dat niet.
Begin daarom omgekeerd. Leg vast welke putdiameter en welke minimale wanddikte aantoonbaar moeten zijn, bepaal daarna de rasterafstand en pas als laatste de sonde. Toets die opzet op een eigen gecorrodeerd proefstuk voordat u apparatuur vastlegt, bijvoorbeeld via verhuur.
Wie vervolgens meetwaarden wil omzetten in onderhoudsbesluiten, heeft ook een helder afkeurcriterium nodig; hoe u de minimale wanddikte van stalen tanks bepaalt, is daarbij de logische vervolgstap. Advies over sondekeuze bij afwijkende meetvragen hoort bij het werkgebied van Diktemeter – NDT Benelux.
Over Diktemeter – NDT Benelux
Diktemeter.com is het specialistische verkoopkanaal van NDT Benelux voor ultrasone wanddiktemeters, coating- en laagdiktemeters en bijbehorende meetaccessoires. Vanuit Raamsdonksveer levert het bedrijf apparatuur voor niet-destructief onderzoek en industriële kwaliteitscontrole in de Benelux, aangevuld met verhuur, training en advies bij afwijkende meetvragen. De klantenkring bestaat uit kwaliteitsmedewerkers, inspecteurs en technische inkopers in industrie, onderhoud, coating en metaalbewerking.
Hulp nodig bij de juiste diktemeter, sonde of meetmethode?
Bronnen
- Inspectietechniek
- NDT.net — Ndt
- Vinçotte Nederland — Vincotte
- NDT Global — Ndt-global
- NEN-EN-ISO 16809 — Nen
- Onderzoek gepubliceerd via NCBI/PMC — Ncbi
- NEN-EN-ISO 16809:2025 en — NEN (Koninklijk Nederlands Normalisatie-instituut)
- Ultrasoon wanddikte onderzoek — Vinçotte Nederland