
Natte laagdikte rekent u om met de formule droge laagdikte = natte laagdikte × volumepercentage vaste stof / 100. Gebruik daarbij het percentage van de gebruiksklare verf, niet automatisch het getal uit het datablad. Die berekening blijft een voorspelling en geen meting. Betrouwbaar wordt de droge laagdikte pas als u twee dingen doet: met de natte meting het aanbrengen bijsturen, en de uitgeharde laag daarna controleren met een verfdiktemeter (een magnetische of wervelstroom-laagdiktemeter) die is afgesteld op de ondergrond. Zo vangt u fouten door verdunning, ruw staal en verdamping op voordat ze tot herstelwerk leiden.
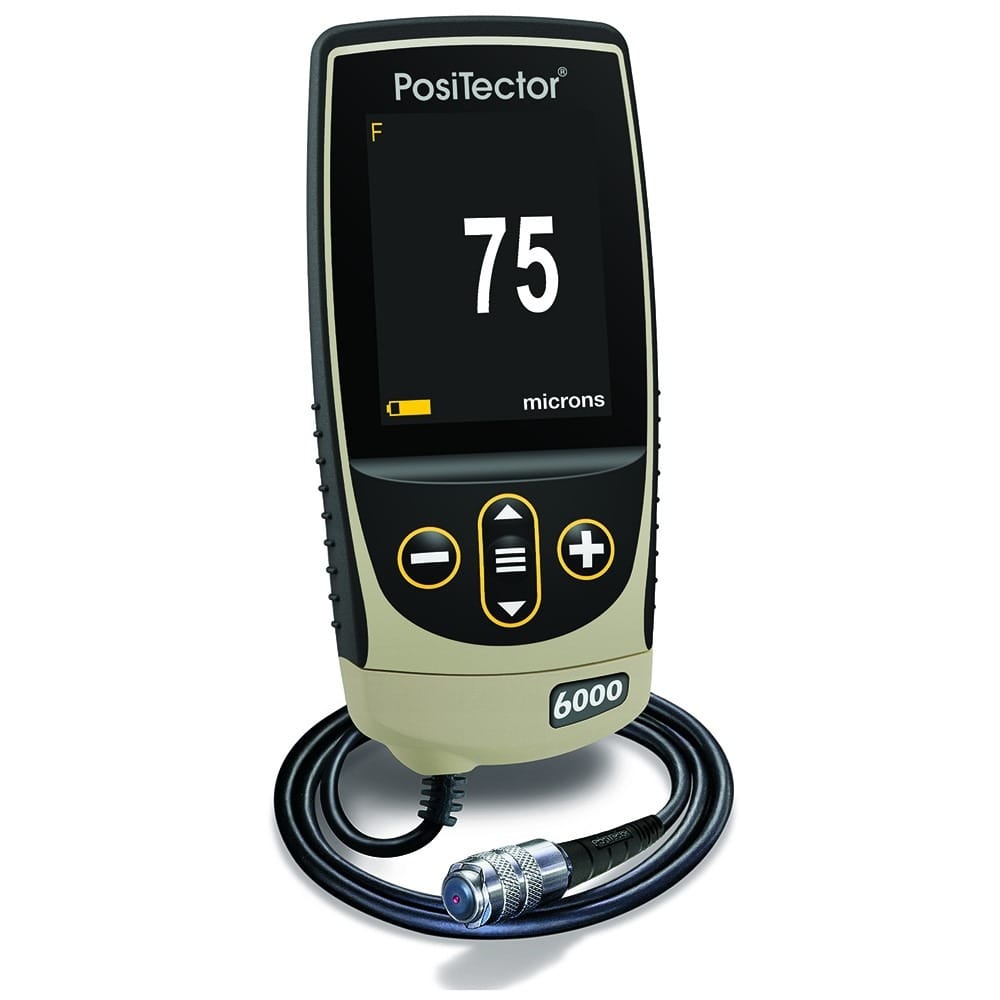
Waarom wijkt de berekende droge laagdikte af van de verfdiktemeter?
Een herkenbare situatie: de applicateur meet tijdens het spuiten keurig 200 µm nat. Met een verf van 60% vaste stof komt dat volgens de berekening uit op 120 µm droog. Na uitharding geeft de verfdiktemeter op hetzelfde object echter rond de 105 tot 110 µm aan. Wie heeft er gelijk?
Meestal de meter. De berekening rust op aannames die op de werkvloer niet altijd kloppen. De meting op de uitgeharde laag laat zien wat er werkelijk op het staal zit. Voor u als kwaliteitsverantwoordelijke of opdrachtgever heeft dat directe gevolgen. Een onderschreden laagdikte betekent een extra laag, opnieuw droogtijd, een verschoven oplevering en soms discussie over garantie.
Op lange termijn speelt nog iets mee: te dunne plekken zijn de plekken waar corrosie het eerst begint. Juist daar zoekt een inspecteur later naar putcorrosie onder verflagen. Een laagdikte die bij oplevering is vastgesteld en geregistreerd, voorkomt dus nu herstelwerk en maakt latere inspecties beter te beoordelen.
Wat bepaalt het verschil tussen natte en droge laagdikte?
De verf krimpt omdat het oplosmiddel verdampt. Volgens Sikkens wordt het verschil tussen natte en droge laagdikte bepaald door het volumepercentage vaste stof. Andersom geeft Vereniging ION de formule om vanuit de gewenste droge laagdikte de natte streefwaarde te berekenen: natte laagdikte = droge laagdikte × 100 / volumepercentage vaste stof.
De formule zelf klopt. In de praktijk gaat het mis bij de invoer:
- Verdunning. Volgens een infoblad van Sikkens daalt het vaste-stofgehalte van de gebruiksklare verf als er extra verdunning wordt toegevoegd, zoals bij spuiten. Stel, u verdunt een verf van 60% vaste stof met 10% verdunner. Het gehalte zakt dan naar ongeveer 54,5%. Voor 120 µm droog is dan ongeveer 220 µm nat nodig in plaats van 200 µm. Blijft de applicateur op 200 µm mikken, dan komt de droge laag uit rond 109 µm.
- Nominale waarden. Het volumepercentage op het datablad is een nominale waarde, gemeten onder laboratoriumcondities. Kleine afwijkingen per partij of door temperatuur werken direct door in de uitkomst.
- Ruwe ondergrond. Op gestraald staal liggen de tanden van een natte laagdiktekam op de toppen van het ruwheidsprofiel. De verf in de dalen telt wel mee voor de bescherming, maar niet voor de berekening.
- Verdamping vóór het meten. Bij sneldrogende systemen is een deel van het oplosmiddel vaak al verdampt voordat de kam wordt geplaatst. De natte meting valt dan lager uit dan de laag die werkelijk is aangebracht.
De internationale norm NEN-EN-ISO 2808 beschrijft daarom aparte methoden voor natte laagdikte, droge laagdikte en niet-uitgeharde poederlagen. Het zijn verschillende metingen met elk een eigen doel. Ze zijn niet uitwisselbaar.
Waarom is de natte kam alleen geen bewijs van de juiste laagdikte?
De natte laagdiktekam is een goed hulpmiddel voor de applicateur, maar als bewijs voor oplevering schiet hij tekort. Daar zijn vier redenen voor.
Ten eerste werkt de kam in stappen. De waarde ligt ergens tussen de laatste tand die nat wordt en de eerste die droog blijft. De resolutie hangt dus af van de tandafstand van de kam. Ten tweede is het een momentopname op enkele plekken, meestal zonder registratie die u later bij een klacht kunt laten zien.
Ten derde laat de kam een spoor achter in de natte verf. Op het object zelf moet die plek worden bijgewerkt, of er wordt op een proefplaatje gemeten dat niet altijd representatief is voor de constructie. Ten vierde geeft de omgekeerde formule van ION een streefwaarde, geen controle. Wie alleen de natte meting registreert, legt dus vast wat de bedoeling was, niet wat er is bereikt.
De norm biedt daarvoor ook geen vangnet. Volgens Engineers Online legt NEN-EN-ISO 12944-5 de basis voor laagdiktebepaling op staal. Die norm gaat echter uit van gladde oppervlakken en bevat geen criteria voor monstername en acceptatie. Wie daar niets over afspreekt, laat de beoordeling aan het toeval over.
Hoe maakt u natte meting en verfdiktemeter samen betrouwbaar?
De oplossing is een verdeling van rollen. De natte meting is procesbesturing: ze vertelt de applicateur tijdens het werk of hij dik genoeg spuit. De verfdiktemeter levert de acceptatie: die meting op de uitgeharde laag bepaalt of het object voldoet. Elk knelpunt uit de vorige secties krijgt zo een eigen antwoord.
Verdunning vangt u op door de natte streefwaarde te berekenen met het vaste-stofgehalte van de gebruiksklare verf. Dat betekent dat het verdunningspercentage bekend en vastgelegd moet zijn. De nominale afwijkingen en de verdamping vóór het meten corrigeert u met een terugkoppeling. Meet de eerste delen of panelen droog, vergelijk die waarden met de natte metingen en bepaal de werkelijke verhouding voor deze verf, deze applicateur en dit object. Ligt die verhouding structureel lager dan het datablad belooft, dan verhoogt u de natte streefwaarde voor de rest van het werk.
Dat is het punt dat in de meeste uitleg ontbreekt: de verfdiktemeter is niet alleen een eindcontrole, maar ook het instrument waarmee u de natte omrekening kalibreert. Wie dat aan het begin van een project doet, voorkomt dat een hele serie onderdelen te dun wordt opgeleverd.
Voor ruw, gestraald staal is de afstelling van de meter zelf van belang. Een magnetische laagdiktemeter op een ferro-ondergrond geeft alleen bruikbare waarden als hij is gekalibreerd of geverifieerd op hetzelfde gestraalde oppervlak, meestal met ijkfolies. Hoe dat werkt, leest u in coatingdikte meten op staal: kalibreren en correct meten. Voor monstername en acceptatie op ruwe oppervlakken verwijzen veel specificaties naar ISO 19840. Daarin staat hoe vaak u meet en hoeveel waarden onder de nominale dikte mogen liggen. Op een non-ferro ondergrond zoals aluminium gebruikt u een wervelstroomsonde. Het principe van de terugkoppeling blijft hetzelfde.
Wat legt u vast in het kwaliteitsplan voor laagdiktecontrole?
Begin bij de specificatie. NEN-EN-ISO 12944-5 geeft volgens NEN richtlijnen voor de keuze van verfsystemen per omgeving. De nominale droge laagdikte per laag volgt meestal uit die keuze. Vertaal dat systeem vervolgens naar afspraken die een applicateur en een inspecteur kunnen controleren:
- De nominale droge laagdikte per laag, met minimum en maximum.
- Het vaste-stofgehalte van de gebruiksklare verf, inclusief het maximaal toegestane verdunningspercentage.
- De natte streefwaarde per laag, berekend met dat gebruiksklare percentage.
- Het moment van de droge meting: pas als de laag voldoende is uitgehard volgens het datablad, zodat de sonde niet in de verf drukt.
- Ondergrond en meetprincipe (ferro of non-ferro), de gebruikte sonde of transducer en de verificatie met ijkfolies.
- Het meetplan: aantal meetpunten per oppervlak en de acceptatieregel.
Bij een systeem van meerdere lagen loont het om na elke laag droog te meten. Wie alleen de totale dikte meet, weet bij een tekort niet welke laag te dun is. Dan wordt de herstelopdracht een gok in plaats van een gerichte correctie.
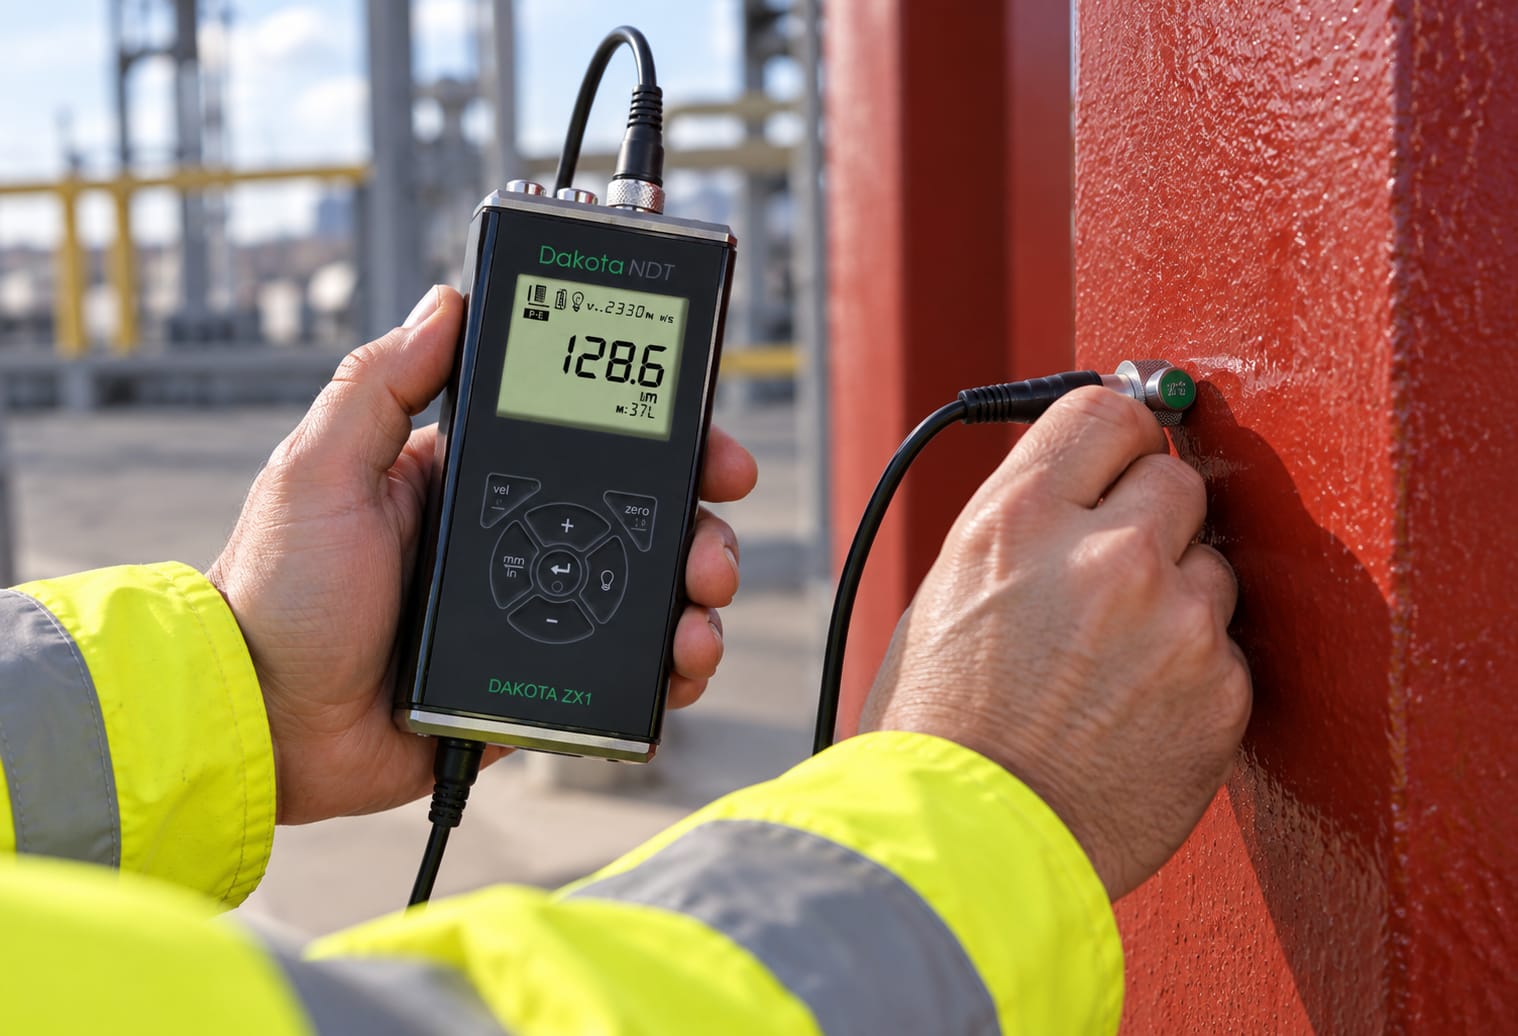
Bewaar de droge meetwaarden ook na oplevering. Bij latere inspecties komt die registratie van pas, bijvoorbeeld bij wanddikte meten door verf op staal. Daar beïnvloedt de coatingdikte de ultrasone meetwaarde, dus het helpt als u weet hoe dik de verflaag is.
Veelgestelde vragen
Kan een verfdiktemeter ook natte verf meten?
Nee, een magnetische of wervelstroom-verfdiktemeter is bedoeld voor uitgeharde lagen. Op natte verf drukt de sonde in de laag, beschadigt die en geeft een te lage waarde. Voor natte verf gebruikt u een natte laagdiktekam of een meetwiel.
Hoeveel verdunning mag aan de verf worden toegevoegd?
Het technisch datablad geeft meestal een maximaal verdunningspercentage per applicatiemethode. Elke procent verdunning verlaagt het vaste-stofgehalte en verhoogt dus de benodigde natte laagdikte. Leg het toegestane maximum vast in het kwaliteitsplan, zodat de natte streefwaarde daarop kan worden berekend.
Wanneer is de verflaag droog genoeg om te meten?
De uithardingstijd uit het datablad is het uitgangspunt, en die hangt sterk af van temperatuur en luchtvochtigheid. Een laag die oppervlakkig droog aanvoelt, kan nog zacht genoeg zijn om de sonde iets te laten wegzakken. Te vroeg meten geeft dan een te dunne waarde en onterechte afkeur.
Geldt de omrekening ook voor poedercoating?
Voor poedercoating werkt de formule met volumepercentage vaste stof niet op dezelfde manier, omdat er geen oplosmiddel verdampt. NEN-EN-ISO 2808 beschrijft aparte methoden voor niet-uitgeharde poederlagen. Ook hier blijft de meting op de uitgeharde laag de basis voor acceptatie.
Wat doet u als natte en droge metingen structureel verschillen?
Een vast verschil wijst meestal op verdunning, verdamping vóór de natte meting of een meter die niet op de ondergrond is afgesteld. Controleer eerst de kalibratie met ijkfolies op hetzelfde oppervlak. Klopt die, pas dan de natte streefwaarde aan op de verhouding die u in de praktijk meet.
Waar begint u met een betrouwbare laagdiktecontrole?
Gebruik de omrekening om de applicateur te sturen en laat de meting op de uitgeharde laag beslissen of het werk voldoet. Begin elk project met een korte vergelijking tussen nat en droog, zodat de streefwaarde klopt voordat de serie loopt.
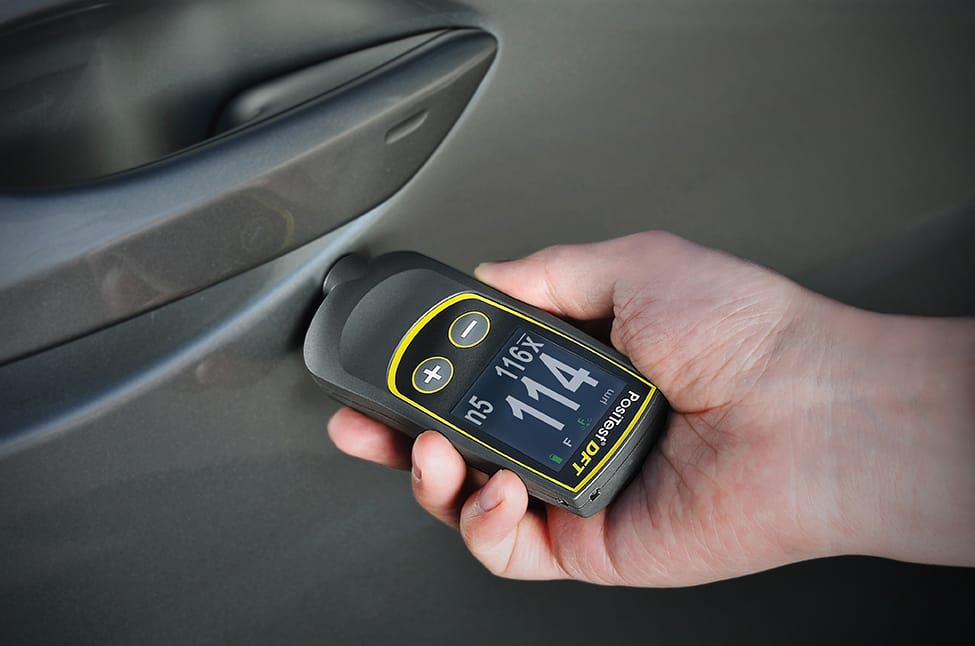
Voor laagdiktemetingen op ferro- en non-ferro ondergronden gebruikt u een geschikte laagdiktemeter voor verf en coating, met een passende sonde en ijkfolies. Houd bij kalibratie op gestraald staal rekening met de beperkingen van de meetmethode. Wilt u eerst zien of een meter op uw eigen objecten werkt? Bekijk dan de mogelijkheden voor het huren van NDO-meetapparatuur of vraag advies voor uw project.
Veelgestelde vragen over natte en droge laagdikte
Hoe berekent u de droge laagdikte uit de natte laagdikte?
Vermenigvuldig de natte laagdikte met het volumepercentage vaste stof van de coating:
“`text
Droge laagdikte = natte laagdikte × volume solids / 100
“`
Bij een natte laag van 200 µm en 60% volume solids is de verwachte droge laagdikte 120 µm.
Hoe berekent u de benodigde natte laagdikte?
Deel de voorgeschreven droge laagdikte door het volumepercentage vaste stof:
“`text
Natte laagdikte = droge laagdikte / (volume solids / 100)
“`
Voor een eis van 80 µm droog bij 50% vaste stof moet u ongeveer 160 µm nat aanbrengen.
Mag ik een natte-laagdiktemeter gebruiken als eindcontrole?
Nee. Een natte meting is alleen geschikt als procescontrole tijdens het aanbrengen. De uiteindelijke acceptatie gebeurt op de droge, uitgeharde coating met een geschikte laagdiktemeter.
Waarom is mijn droge laagdikte lager dan de berekening?
Dat kan onder meer komen door te sterke verdunning, een verkeerde waarde voor volume solids, verlies van materiaal in de structuur van een ruw oppervlak of een onnauwkeurige natte meting. Ook applicatiemethode, temperatuur en oplosmiddelverdamping kunnen invloed hebben.
Meet ik op gestraald staal altijd een hogere laagdikte?
Niet altijd, maar de ruwheid van gestraald staal beïnvloedt de meting wel. Een magnetische of wervelstroommeter volgt deels het profiel van het oppervlak. Kalibreer daarom op een representatief, onbedekt deel van dezelfde ondergrond of volg de afgesproken norm en meetprocedure.
Welke meter heb ik nodig voor droge laagdikte?
Dat hangt af van de ondergrond:
- Ferro ondergronden, zoals staal en ijzer: magnetische meetmethode.
- Non-ferro metalen, zoals aluminium, koper en RVS: wervelstroommeetmethode.
- Beide typen ondergrond: een combimeter met Fe- en NFe-sonde.
Controleer vooraf of de coating elektrisch niet-geleidend is en of de meter geschikt is voor de verwachte laagdikte en oppervlaktevorm.
Hoeveel metingen moet ik uitvoeren?
Het aantal metingen hangt af van de specificatie, norm, objectgrootte en kritische zones. Meet in elk geval op representatieve plaatsen en extra rond randen, lassen, hoeken, overgangen en zones waar de applicatie moeilijker is. Leg meetlocaties, individuele waarden en gemiddelden vast in het inspectierapport.
Conclusie
Natte laagdikte helpt u om tijdens het spuiten, rollen of strijken op koers te blijven. Droge laagdikte bepaalt uiteindelijk of de coating aan de eis voldoet. Gebruik de technische gegevens van de coating als uitgangspunt, controleer de verhouding tussen nat en droog aan het begin van het werk en kalibreer de meter op de werkelijke ondergrond. Zo voorkomt u zowel onvoldoende bescherming als onnodig materiaalverbruik.
Hulp nodig bij de juiste diktemeter, sonde of meetmethode?
Bronnen
- Sikkens
- Vereniging ION — Vereniging-ion
- NEN-EN-ISO 2808 — Nen
- Engineers Online — Engineersonline
- NEN-EN-ISO 2808:2007 en — NEN
- Voor ons kwaliteitssysteem zoeken we een procedure voor natte laagdiktemeting. Is die bij Vereniging ION beschikbaar? — Vereniging ION
- Rendement en kosten van verf per m2 — Sikkens / AkzoNobel
- Infoblad 1036: toelichting op de gegevens uit de technische documentatiebladen — Sikkens / AkzoNobel