
Een PosiTector 6000 NAS anodiseerlaag-meting is de juiste keuze als u niet-geleidende oxidelagen op aluminium tot ongeveer 100 µm controleert en één micrometer verschil al bepaalt of een partij wordt goedgekeurd of afgekeurd. De NAS-sonde meet met wervelstroom, net als de standaard N-sonde. In het bereik tot 100 µm heeft ze echter een kleinere vaste meetfout. Boven 100 µm, op staal of bij zeer dunne conversielagen is de NAS juist niet de beste keuze. In vijf concrete situaties betaalt de sonde zich terug. Daarbuiten volstaat een standaard sonde of hebt u een andere methode nodig.
Waarom geeft een standaard laagdiktemeter op geanodiseerd aluminium te grove waarden?
De meeste anodiseerlagen zijn dun. Decoratieve lagen liggen doorgaans rond 5 tot 25 µm. Voor architectonische toepassingen schrijven specificaties vaak een minimumklasse rond 15 tot 25 µm voor. Hardanodiseerlagen voor slijtvaste onderdelen liggen meestal tussen 25 en 100 µm, soms hoger.
Bij zulke dunne lagen weegt de vaste meetfout van de sonde zwaar. Die vaste fout is het deel van de onnauwkeurigheid dat niet meeschaalt met de laagdikte. Een standaard sonde voor non-ferro ondergrond heeft volgens de DeFelsko-specificatie een nauwkeurigheid van ±(1 µm + 1%) tot 50 µm. Op een laag van 10 µm is dat ±1,1 µm: ruim 10% van de meetwaarde. Op een laag van 5 µm loopt het op tot ruim 20%.
Voor een inspecteur heeft dat directe gevolgen. Stel dat de klant minimaal 20 µm eist en uw metingen tussen 19 en 21 µm uitkomen. Met een onzekerheid van meer dan een micrometer kunt u niet hard maken of de partij voldoet. Dat leidt tot discussie met de anodiseerder, onnodige afkeur of juist het doorlaten van te dunne lagen.
Vooral dat laatste is een corrosierisico. De oxidelaag is de corrosiebescherming van het aluminium. Een laag die structureel te dun is, biedt in een agressieve omgeving minder weerstand tegen corrosieputten. Moet u naast de anodiseerlaag ook de restwanddikte van al aangetaste onderdelen beoordelen? Dan vraagt dat een andere aanpak, die staat in de gids over corrosie-inspectie door verflagen en putcorrosie.
Welke methoden zijn er om een anodiseerlaag op aluminium te meten?
Voor niet-destructieve meting is wervelstroom de gangbare methode. De norm ISO 2360:2017 beschrijft het meten van niet-geleidende coatings op niet-magnetische, elektrisch geleidende basismetalen zoals aluminium met amplitudegevoelige wervelstroominstrumenten. Volgens de Europese versie EN ISO 2360:2017 is de methode vooral geschikt voor de meeste oxidelagen die door anodiseren ontstaan. Ze is niet toepasbaar op alle conversielagen, omdat sommige daarvan te dun zijn.
In de Verenigde Staten geldt daarnaast ASTM B244, een testmethode die specifiek is opgesteld voor anodische lagen op aluminium. Werkt uw klant met Amerikaanse tekeningen, dan staat vaak die norm in de specificatie. In Nederland zijn de ISO- en EN-versies via NEN verkrijgbaar.
In de praktijk kiest u uit vier opties:
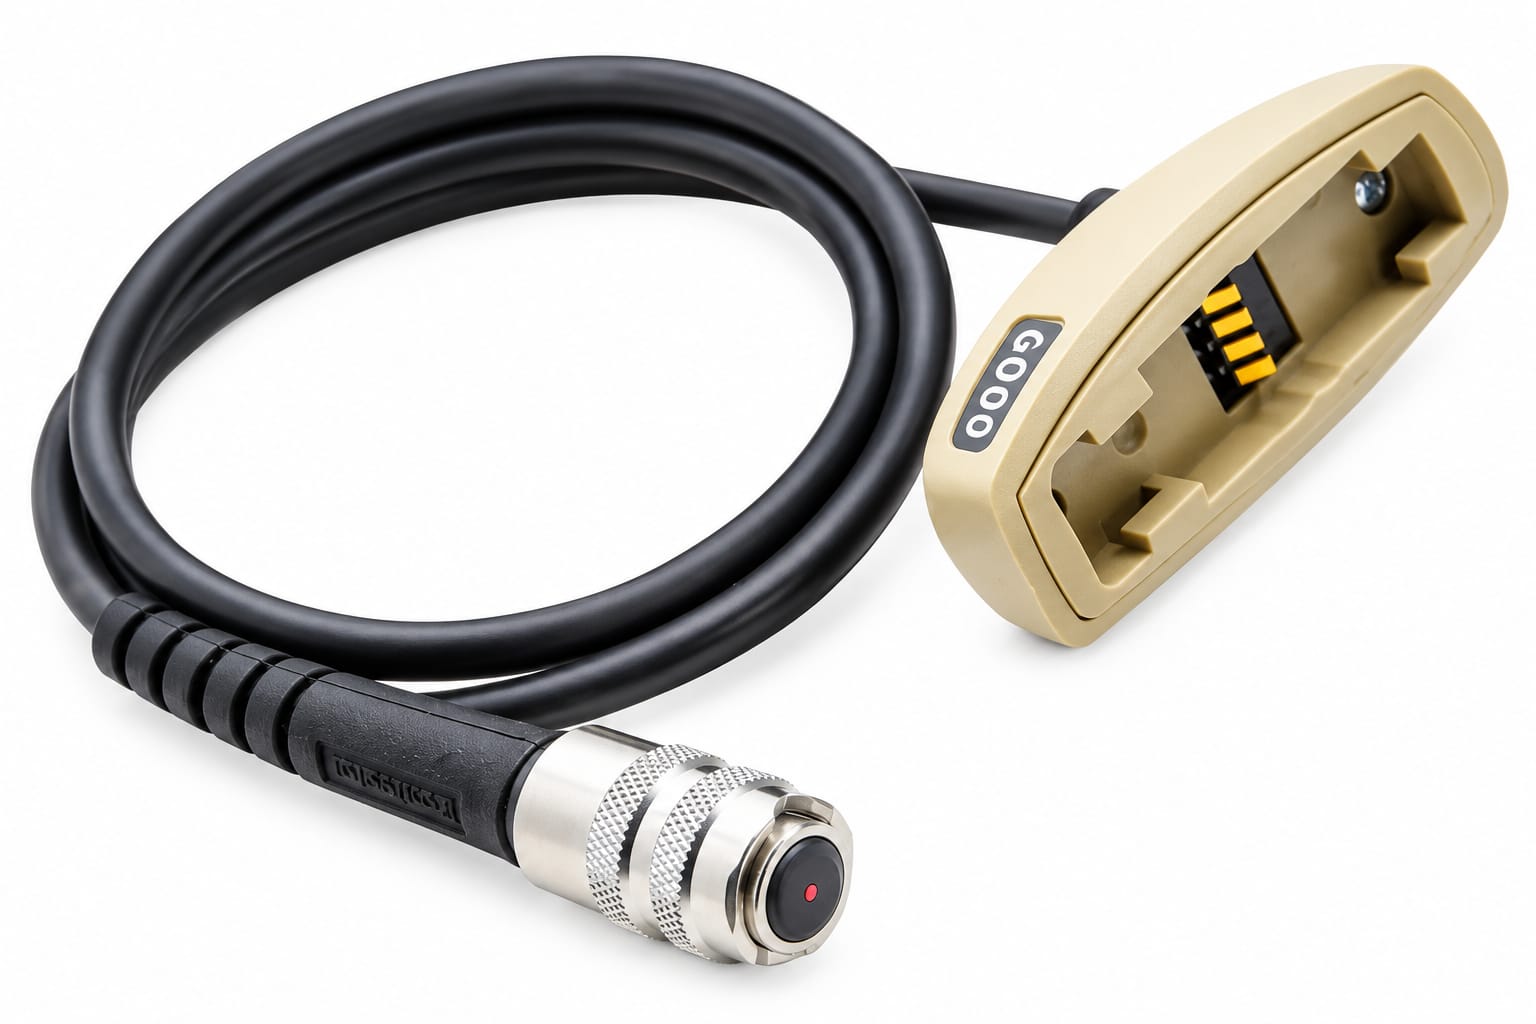
- NAS-sonde: wervelstroomsonde met bekabelde, constante-druk meetkop, bereik 0 tot 625 µm, geoptimaliseerd voor lagen tot 100 µm.
- Standaard N-sonde: wervelstroomsonde met bereik tot 1500 µm, bedoeld voor lak, poedercoating en anodiseerlagen in het algemeen.
- N-microsonde: wervelstroomsonde met een kleine meetkop onder 0°, 45° of 90°, voor boringen, smalle randen en binnendiameters.
- Microscopische doorsnede: het onderdeel wordt doorgezaagd, gepolijst en onder de microscoop gemeten (ISO 1463). Dit is destructief, maar dient vaak als referentie bij een geschil.
De magnetische methode van ISO 2178 valt af. Die is bedoeld voor coatings op staal. Omgekeerd raadt ISO 2360 wervelstroom op magnetische ondergronden af. Inspecteert u gemengde partijen met stalen en aluminium onderdelen, dan hebt u dus twee sondes nodig. Meer over de randvoorwaarden van wervelstroom op aluminium leest u in het artikel over coatingdikte op aluminium meten met wervelstroom.
Wanneer is een PosiTector 6000 NAS anodiseerlaag-meting nauwkeuriger dan een N-sonde?
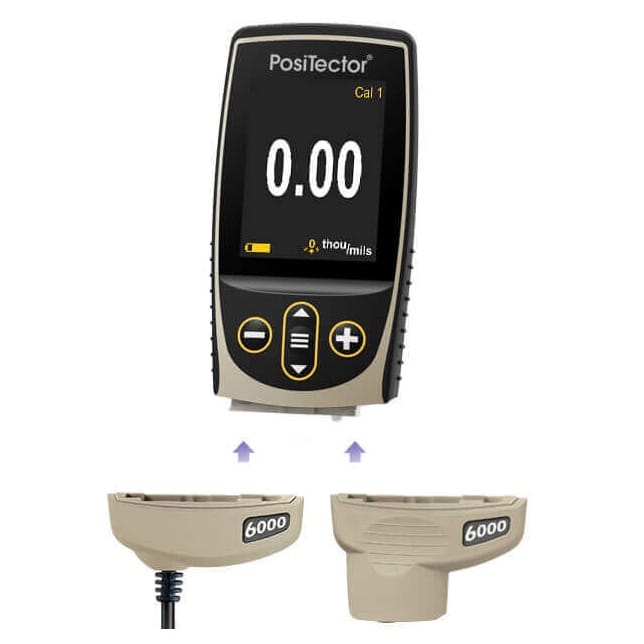
Het antwoord hangt volledig af van de laagdikte. Volgens de fabrieksopgave van DeFelsko meet de NAS met ±(0,5 µm + 1%) tussen 0 en 100 µm. Boven 100 µm wordt dat ±(2 µm + 3%). De standaard N-sonde haalt ±(1 µm + 1%) tot 50 µm en ±(2 µm + 1%) daarboven.
Omgerekend naar meetwaarden ziet dat er zo uit:
| Aspect | NAS-sonde | Standaard N-sonde | Microscopische doorsnede |
|---|---|---|---|
| Meetbereik | 0 tot 625 µm | 0 tot 1500 µm | Praktisch onbeperkt |
| Fout op laag van 10 µm | ±0,6 µm ✅ | ±1,1 µm ⚠️ | Afhankelijk van preparaat |
| Fout op laag van 80 µm | ±1,3 µm ✅ | ±2,8 µm ⚠️ | Afhankelijk van preparaat |
| Fout op laag van 150 µm | ±6,5 µm ❌ | ±3,5 µm ✅ | Afhankelijk van preparaat |
| Onderdeel blijft heel | ✅ Ja | ✅ Ja | ❌ Nee |
| Geschikt voor seriecontrole | ✅ Seconden per meting | ✅ Seconden per meting | ❌ Alleen steekproef |
Hier zit een punt dat in veel aankoopadviezen ontbreekt. De NAS is niet in het hele bereik de nauwkeurigste sonde. Boven 100 µm keert het voordeel om. Bij een dikke hardanodiseerlaag of poedercoating van 150 µm geeft de standaard N-sonde op papier een bijna twee keer kleinere fout. Wie de NAS koopt omdat hij nauwkeuriger heet, zonder naar de eigen laagdikte te kijken, kan dus een slechtere keuze maken.
Twee kanttekeningen bij de tabel. De waarden gelden onder gunstige omstandigheden: na kalibratie, op een vlak en voldoende dik onderdeel. In de praktijk tellen ook de legering, een dunne plaat, de afstand tot de rand en een gebogen oppervlak mee. Kalibreer daarom op een ongecoate referentie van dezelfde legering en geometrie, met ijkfolies van een bekende dikte in het verwachte meetbereik.
De tweede kanttekening gaat over de keuzevraag zelf. Bij een spreiding van enkele micrometers tussen onderdelen maakt een halve micrometer nauwkeurigheid weinig uit. De NAS loont pas als de specificatie krap is, of als meetwaarden regelmatig dicht bij de grens uitkomen.
In welke 5 situaties kiest u de NAS-sonde voor anodiseerlagen?
De vijf situaties hieronder hebben één ding gemeen: de laag ligt onder 100 µm en de meetonzekerheid weegt mee in een beslissing over goedkeuring, garantie of onderhoud.
1. Decoratieve lagen tussen 5 en 25 µm met een krappe tolerantie
Bij consumentenproducten, behuizingen en profielen in het zicht zijn lagen vaak dun en de toleranties krap. Een fout van ±0,6 µm in plaats van ±1,1 µm halveert ongeveer de grijze zone rond de grenswaarde. Dat scheelt herkeuringen en discussie over twijfelgevallen.
2. Ingangscontrole met een minimum dikteklasse in de specificatie
Koopt u geanodiseerde onderdelen in met bijvoorbeeld een minimumklasse van 20 µm, dan moet uw meting een geschil met de leverancier kunnen dragen. Een kleinere meetfout maakt uw afkeur beter onderbouwd. Leg in de inkoopspecificatie vast welke norm geldt (ISO 2360 of ASTM B244) en hoe het gemiddelde per meetvlak wordt bepaald.
3. Seriecontrole in productie met vastgelegde meetdata
Anodiseerbedrijven en hun klanten meten vaak tientallen onderdelen per partij. Een wervelstroommeting duurt seconden en het onderdeel blijft heel, terwijl een microscopische doorsnede uren kost en het onderdeel vernietigt. Met een uitgebreide meterbody kunt u metingen in batches opslaan en per partij rapporteren. Welke body past bij uw rapportageplicht, leest u in de vergelijking van PosiTest DFT en PosiTector voor uw keuringsplicht.
4. Corrosiebescherming bewaken bij onderdelen in gebruik
Geanodiseerde onderdelen buiten, in maritieme omgevingen of in contact met reinigingsmiddelen verliezen in de loop der jaren laagdikte door slijtage en chemische aantasting. Door op vaste meetpunten periodiek te meten, ziet u wanneer de laag richting de minimumwaarde zakt. Bij restlagen van enkele micrometers is de kleinere vaste fout van de NAS het verschil tussen een betrouwbare trend en ruis.
5. Hardanodiseerlagen tot circa 100 µm
Bij slijtvaste onderdelen, zoals zuigers, geleidingen en hydraulische componenten, liggen lagen vaak tussen 25 en 100 µm. Binnen dat bereik blijft de NAS nauwkeuriger dan de standaard sonde. Ligt uw laag regelmatig boven 100 µm, dan is de N-sonde volgens specificatie de betere keuze.
Wanneer de NAS niet de juiste keuze is
Drie gevallen vallen buiten de vijf situaties. Ten eerste zeer dunne conversielagen: daarvoor is wervelstroom volgens EN ISO 2360 niet altijd geschikt. Ten tweede kleine of slecht bereikbare meetplekken, zoals boringen en smalle randen: de meetkop van een standaard bekabelde sonde is daar te groot en een N-microsonde ligt meer voor de hand. Een overzicht van uitvoeringen vindt u bij de DeFelsko laagdiktemeter probes. Ten derde ferro-ondergronden: daar is een magnetische sonde nodig.
Veelgestelde vragen
Kan ik met de NAS-sonde ook lak of poedercoating op aluminium meten?
Niet-geleidende coatings op non-ferro ondergrond meet de NAS tot 625 µm, dus ook lak en dunne poedercoating. Voor poedercoatings boven 100 µm is de standaard N-sonde volgens fabrieksopgave nauwkeuriger. Combineert u dunne anodiseerlagen en dikke poedercoatings, dan kan het rendabel zijn om beide sondes op één meterbody te gebruiken.
Werkt de NAS-sonde ook op koper of austenitisch RVS?
Wervelstroommeting werkt volgens ISO 2360 op niet-magnetische, elektrisch geleidende basismetalen, dus in principe ook op koper en niet-magnetisch RVS. De geleidbaarheid verschilt echter sterk van aluminium. Kalibreer daarom altijd op een ongecoat stuk van precies dat basismetaal voordat u meet.
Waarom wijkt mijn wervelstroommeting af van de microscopische doorsnede?
Systematische afwijkingen ontstaan meestal door kalibratie op een andere legering, een te dunne plaat, randeffecten of ruwheid van het oppervlak. Een doorsnede meet lokaal op één plek, terwijl wervelstroom een klein oppervlak middelt. Leg bij een geschil vast welke methode als referentie geldt en kalibreer de meter op een onderdeel waarvan de doorsnede bekend is.
Meet u een anodiseerlaag voor of na het sealen?
Het meetmoment legt u het best vast in de specificatie. Doorgaans wordt het eindproduct na het sealen gecontroleerd, omdat de klant dat ontvangt en de specificatie daarop is geschreven. Meet u ook tijdens het proces, gebruik dan per fase een eigen grenswaarde en meng de meetreeksen niet.
Hoeveel metingen per onderdeel zijn nodig?
Het aantal meetpunten volgt uit de klantspecificatie of de anodiseernorm, zoals ISO 7599 voor decoratieve en beschermende anodiseerlagen. In de praktijk middelt men per meetvlak meerdere losse metingen en beoordeelt men daarnaast de laagste lokale waarde. Een enkele meting per onderdeel is bij dunne lagen te gevoelig voor spreiding.
Hoe toetst u of de NAS-sonde op uw eigen onderdelen werkt?
Kijk eerst naar de laagdikte en de tolerantie in uw specificatie. Ligt de laag onder 100 µm en meet u dicht bij de grens, dan is de NAS-sonde de logische keuze. Ligt de laag daarboven, dan is een standaard N-sonde nauwkeuriger. Twijfelt u, test dan eerst op uw eigen legering en geometrie.
Diktemeter – NDT Benelux levert DeFelsko-laagdiktemeters met bijpassende sondes en adviseert over materiaalsoort, meetbereik en de juiste sonde. Wilt u eerst bewijzen dat de PosiTector 6000 NAS uw anodiseerlaag betrouwbaar meet voordat u investeert, dan kunt u de apparatuur tijdelijk inzetten via de verhuur van NDO-meetapparatuur. Vraag daarbij advies over uw onderdelen en specificatie, dan sluit de proefmeting aan op uw kwaliteitsplan.
Veelgestelde vragen over de PosiTector 6000 NAS
Kan een NAS-sonde ook gewone verf- of poedercoatings meten?
Ja, mits de coating op een non-ferro metalen ondergrond ligt en binnen het meetbereik van de sonde valt. De NAS-sonde is echter specifiek interessant wanneer dunne anodiseerlagen op aluminium nauwkeurig moeten worden gemeten. Voor andere coatings en grotere laagdiktes kan een reguliere N-sonde geschikter zijn.
Meet de NAS-sonde ook op staal?
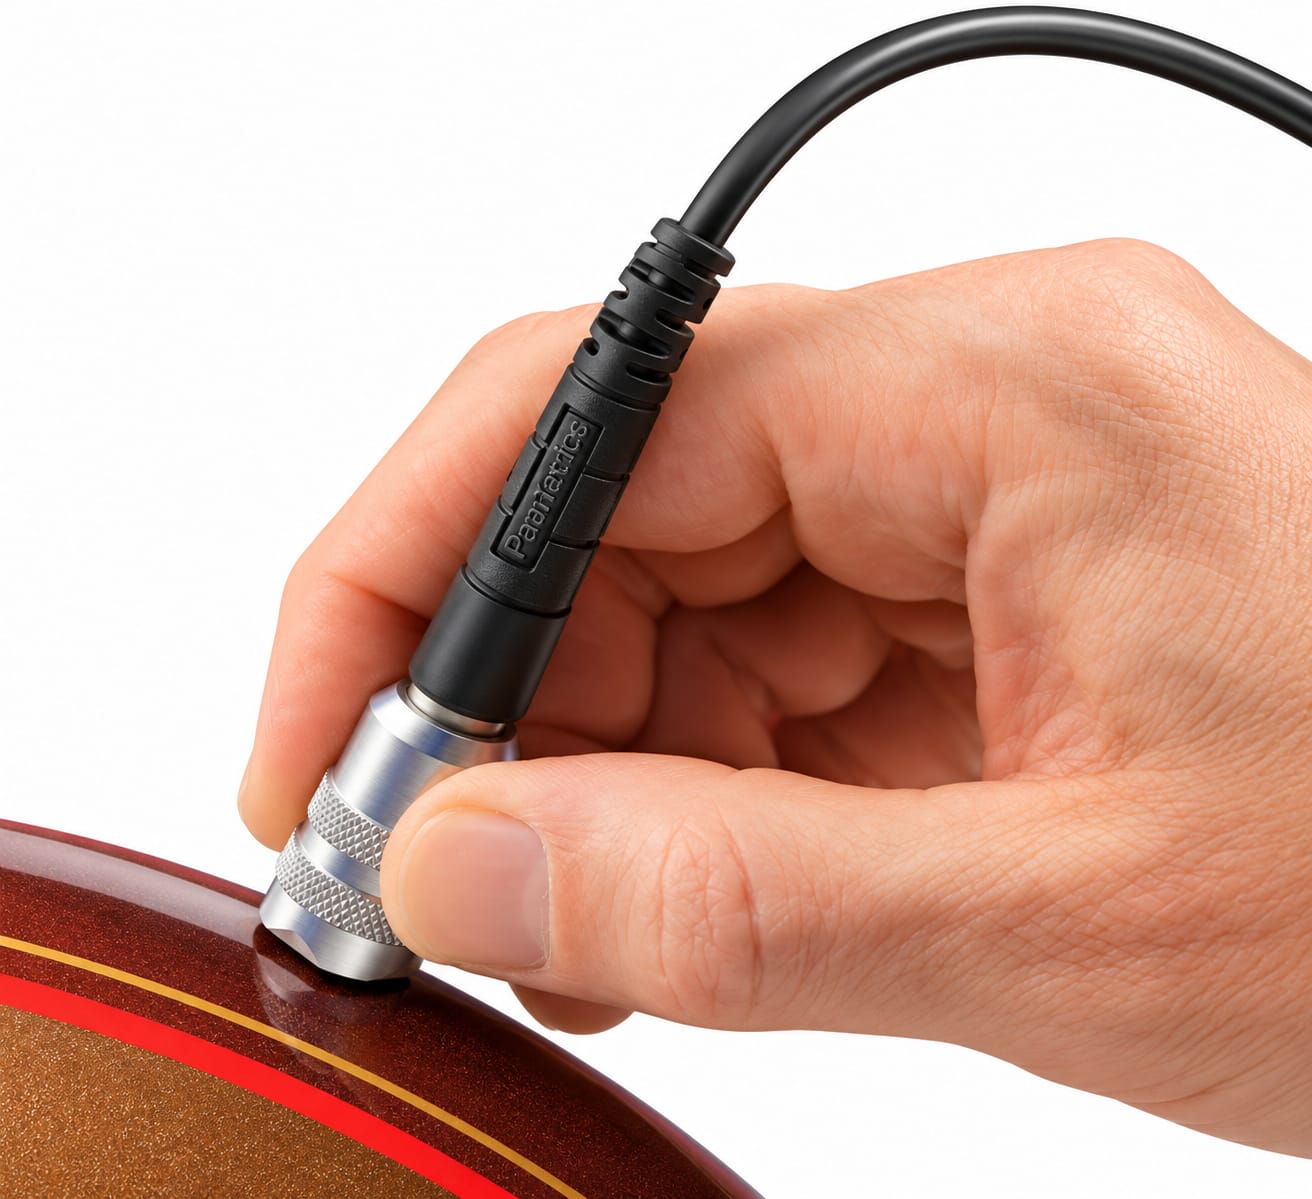
Nee. De NAS-sonde werkt volgens het wervelstroomprincipe voor niet-magnetische coatings op non-ferro metalen, zoals aluminium. Voor coatings op staal gebruikt u doorgaans een F-sonde of een gecombineerde FN-sonde, afhankelijk van de ondergrond.
Is kalibratie nodig vóór het meten van anodiseerlagen?
Een nulcontrole op een ongecoat deel van hetzelfde of vergelijkbaar aluminium is altijd verstandig. Bij kritische toleranties, afwijkende legeringen, gebogen oppervlakken of ruwe ondergronden is aanvullende kalibratie of verificatie met gecertificeerde kalibratiefolies aan te raden. Volg daarbij de procedure van de fabrikant en uw eigen kwaliteitsvoorschrift.
Kan ik meten op gebogen of kleine onderdelen?
Dat kan, maar geometrie beïnvloedt de meting. Kleine radius, randen, gaten en smalle meetvlakken kunnen extra spreiding veroorzaken. Meet daarom niet direct op scherpe randen en gebruik zo nodig een geschikte microsonde voor kleine of moeilijk bereikbare meetlocaties.
Wat is het verschil tussen anodiseerlaagdikte en kleur of sealingkwaliteit?
De PosiTector 6000 NAS meet de dikte van de anodiseerlaag. De meter beoordeelt niet rechtstreeks de kleur, poriestructuur, sealingkwaliteit, corrosieweerstand of hechting. Daarvoor zijn afzonderlijke beproevingen of normen van toepassing.
Is een meetwaarde direct geschikt voor een inspectierapport?
Dat hangt af van uw kwaliteitsplan. Leg in elk geval vast welk instrument en welke sonde zijn gebruikt, op welke locaties is gemeten, hoeveel metingen per locatie zijn uitgevoerd, welke kalibratie of nulstelling is toegepast en welke acceptatiegrenzen gelden. Zo zijn de resultaten traceerbaar en reproduceerbaar.
Conclusie
Voor het meten van dunne anodiseerlagen op aluminium is de PosiTector 6000 NAS een gerichte oplossing. De sonde is ontworpen voor nauwkeurige wervelstroommetingen in het lage diktebereik, waar de keuze van sonde, ondergrondlegering en meetprocedure merkbaar invloed hebben op het resultaat.
Een betrouwbare beoordeling ontstaat niet alleen door de juiste meter te kiezen, maar ook door meerdere metingen te nemen, kritisch met randen en krommingen om te gaan en de methode op uw eigen onderdelen te verifiëren. Zo gebruikt u laagdiktemeting niet alleen als controle achteraf, maar als onderbouwd onderdeel van uw anodiseer- en kwaliteitsproces.
Hulp nodig bij de juiste diktemeter, sonde of meetmethode?
Bronnen
- ISO 2360:2017 — Iso
- Europese versie EN ISO 2360:2017 — Standards
- ASTM B244 — Reference
- ISO 2360:2017 Non-conductive coatings on non-magnetic electrically conductive base metals: Measurement of coating thickness, Amplitude-sensitive eddy-current method — ISO (International Organization for Standardization)
- SIST EN ISO 2360:2017 Coating Thickness Measurement Using Eddy-Current Method — iTeh Standards / SIST
- ASTM B244-09(2021) Standard Test Method for Measurement of Thickness of Anodic Coatings on Aluminum and of Other Nonconductive Coatings on Nonmagnetic Basis Metals with Eddy-Current Instruments — ASTM International