
Coatingdikte op aluminium meten met wervelstroom geeft betrouwbare waarden als drie voorwaarden kloppen. Voor wervelstroom coatingdikte aluminium geldt dat de laag niet-geleidend moet zijn (lak, poedercoating of een anodiseerlaag), de meter op nul moet staan op onbehandeld materiaal van dezelfde legering en dikte, en u buiten de invloed van randen, kleine radii en te dun basismateriaal meet. Let daarnaast op het type laag: metallische lagen en zeer dunne conversielagen vallen buiten deze methode. Wie die punten vastlegt in het meetvoorschrift, krijgt meetwaarden die standhouden bij een klant of auditor.
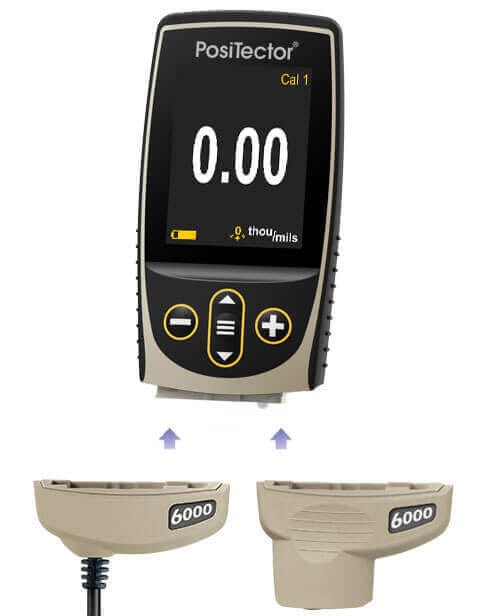
Waarom wijkt een laagdiktemeting op aluminium af van wat u verwacht?
Een wervelstroomsonde wekt een wisselend magnetisch veld op. Dat veld induceert kleine kringstromen (wervelstromen) in het aluminium. Hoe dikker de niet-geleidende laag tussen sonde en metaal, hoe zwakker dat signaal. Op dit principe rust de amplitudegevoelige methode uit ISO 2360:2017, de internationale norm voor het meten van niet-geleidende coatings op niet-magnetische, elektrisch geleidende basismetalen.
Het signaal reageert niet uitsluitend op de laagdikte. Ook de elektrische geleidbaarheid van de legering, de dikte van de plaat, de kromming en de afstand tot een rand veranderen de uitlezing. Een meter die op een referentieplaat van zuiver aluminium is genuld, kan op een gietdeel of een profiel van een andere legering systematisch afwijken.
Hier zit een misverstand dat in de praktijk veel discussie veroorzaakt. Een meter die keurig klopt op de kalibratiefolies, meet daarmee nog niet correct op uw product. De controle op folies laat zien dat het instrument werkt. Pas de nulstelling op onbehandeld materiaal van hetzelfde type laat zien dat de meting bij uw onderdeel past.
Voor kwaliteitscontrole telt dat direct door. Volgens de kwaliteitseisen van de VMRG moet geanodiseerd aluminium volgens EN 12373 (Qualanod) gemiddeld minimaal 15, 20 of 25 µm dik zijn, afhankelijk van de blootstellingsklasse. Geen enkele meting mag onder 80% van de voorgeschreven dikte liggen. Bij klasse 20 ligt de ondergrens per meting dus op 16 µm. Een systematische fout van enkele micrometers bepaalt dan of een partij wordt goedgekeurd. Een te dunne laag betekent bovendien minder bescherming tegen corrosie, juist in de zwaardere buitenklassen.
Wervelstroom coatingdikte aluminium: welke methode hoort bij welke laag?
Begin bij de vraag wat er op het aluminium zit. Het type laag bepaalt de methode, niet de meter die toevallig op de afdeling ligt.
- Natlak en poedercoating: niet-geleidend, dus amplitudegevoelige wervelstroom volgens ISO 2360. Dit is de standaardtoepassing van een non-ferro sonde of een combinatiesonde.
- Anodiseerlagen: de oxidelaag is ook niet-geleidend. Volgens de NEN-omschrijving van NEN-EN-ISO 2360 is de methode juist geschikt voor de meeste anodiseerlagen. Die liggen volgens het lemma Anodiseren op Wikipedia doorgaans tussen 5 en 150 µm; hardanodiseren (type III) levert standaard 25 tot 50 µm.
- Dunne conversielagen: volgens dezelfde NEN-omschrijving zijn sommige conversielagen te dun voor deze methode.
- Niet-magnetische metallische lagen op aluminium: ISO 2360 is hier uitdrukkelijk niet toepasbaar. Daarvoor is de fasegevoelige wervelstroommethode uit ISO 21968 bedoeld.
Een magnetische laagdiktemeter (ISO 2178) werkt alleen op een ferro-ondergrond en is op aluminium dus onbruikbaar. Combinatiesondes herkennen zelf of de ondergrond ferro of non-ferro is. Dat is handig bij gemengde productie, maar de meetvoorwaarden per ondergrond blijven verschillen. Op staal gelden eigen regels voor nulstelling en kalibratie, die staan in coatingdikte meten op staal. Wilt u juist de restwanddikte van een stalen constructie onder verf bepalen, dan is ultrasoon meten de aangewezen route; die aanpak staat in de uitleg over corrosie-inspectie door verflagen.
Coatingdikte op aluminium meten met wervelstroom of microscoop: wat zijn de verschillen?
In de kwaliteitscontrole van aluminium komen drie methoden naast elkaar voor. Ze vullen elkaar aan, maar zijn niet uitwisselbaar.
| Aspect | Amplitude-wervelstroom (ISO 2360) | Fasegevoelige wervelstroom (ISO 21968) | Microscopische dwarsdoorsnede |
|---|---|---|---|
| Geschikte laag | ✅ Lak, poeder, anodiseer | ✅ Niet-magnetische metaallagen | ✅ Vrijwel alle lagen |
| Onderdeel blijft heel | ✅ Ja | ✅ Ja | ❌ Nee, monster zagen |
| Tijd per meting | ✅ Enkele seconden | ✅ Enkele seconden | ⚠️ Uren incl. preparatie |
| Invloed legering | ⚠️ Nul op zelfde legering | ⚠️ Afstemmen per combinatie | ✅ Nauwelijks |
| Zeer dunne conversielagen | ❌ Vaak te dun | ⚠️ Afhankelijk van laag | ⚠️ Hoge vergroting nodig |
| Gestapelde lagen apart | ❌ Alleen totaal | ⚠️ Beperkt | ✅ Per laag zichtbaar |
| Typische inzet | Productie en ingangscontrole | Specialistische metaallagen | Referentie en geschillen |
De microscoop vervangt de wervelstroommeter dus niet, maar dient als scheidsrechter. Bij een geschil over een partij levert een dwarsdoorsnede het referentiebeeld; de wervelstroommeter levert de dekking over honderden meetpunten. Voor de dagelijkse controle zijn drie aandachtspunten doorslaggevend.

Nulstelling op het juiste materiaal
Stel de meter op nul op een onbehandeld stuk van dezelfde legering, dikte en vorm. Controleer daarna met een folie in de buurt van uw specificatie, bijvoorbeeld 20 of 25 µm bij anodiseerlagen. Leg per artikel vast welk nulmonster erbij hoort. Zonder die afspraak meet iedere inspecteur net anders, en dat ziet u terug als spreiding tussen ploegen.
Geometrie en basismateriaal
Wervelstromen dringen maar beperkt in het metaal door. Is de plaat dunner dan de minimale basisdikte van de sonde, dan verandert de uitlezing. Hetzelfde geldt dichtbij randen, boringen en op kleine radii. Die grenswaarden verschillen per sonde en staan in de specificatie van de fabrikant. Voor kleine profielen en lastig bereikbare plekken bestaan sondes met een kleiner meetvlak.
Ruwheid, temperatuur en meetreeks
Gestraald of geborsteld aluminium geeft meer spreiding. Eén meting zegt dan weinig; een gemiddelde over een vaste reeks per meetvlak is betrouwbaarder en sluit aan bij hoe Qualanod gemiddelde en minimum los beoordeelt. Ook temperatuur telt mee: de geleidbaarheid van aluminium verandert met de temperatuur. Meet daarom bij voorkeur op afgekoelde delen, niet direct na de oven.
Welke meetopzet past bij uw kwaliteitscontrole?
Drie vragen bepalen de keuze: welke laag ligt er, hoe ziet het onderdeel eruit, en welk bewijs vraagt uw klant of norm?
Voor anodiseerlagen en poedercoating op vlakke profielen en platen volstaat in de meeste gevallen een amplitudegevoelige wervelstroommeter met een standaard non-ferro sonde. De winst zit dan niet in een duurder instrument, maar in een vast meetvoorschrift: nulmonster per legering, controlefolie per serie en een vaste meetreeks per vlak. Een meter met geheugen en rapportage bespaart bovendien tijd bij audits, omdat de meetreeksen direct herleidbaar zijn.
Bij kleine onderdelen, smalle randen of binnenhoeken verschuift het risico naar de geometrie. Kies dan een sonde met een klein meetvlak en toets vooraf op eigen onderdelen of de afwijking bij de rand binnen uw tolerantie blijft. Dat geldt zeker als uw specificatie dicht bij de ondergrens ligt, zoals de 16 µm per meting bij Qualanod-klasse 20.
Gaat het om metallische lagen of dunne conversielagen, dan is amplitudegevoelige wervelstroom niet de juiste methode. Reken dan op een fasegevoelige meting of een laboratoriummethode, en vraag specialistisch advies voordat u investeert.
Twijfelt u of een sonde haalt wat uw specificatie vraagt, dan zijn proefmetingen op eigen onderdelen de veiligste route. Meetapparatuur huren voor een proefperiode of een tijdelijk project laat zien of sonde, meetbereik en nulstelling op uw producten werken. Zo voorkomt u dat een aankoop pas na levering blijkt te falen op uw legering of vorm.
Veelgestelde vragen
Kan ik met een magnetische laagdiktemeter coating op aluminium meten?
Nee, magnetische inductie werkt alleen op een ferro-ondergrond zoals staal. Op aluminium heeft u een wervelstroomsonde nodig, los of als onderdeel van een combinatiesonde voor ferro en non-ferro.
Meet wervelstroom de anodiseerlaag en de poedercoating apart?
Gestapelde lagen meet een wervelstroommeter als één totaal, omdat beide lagen niet-geleidend zijn. Wilt u de anodiseerlaag apart vastleggen, meet dan vóór het poedercoaten of gebruik een dwarsdoorsnede als referentie.
Hoe dun mag het aluminium onder de coating zijn?
De minimale basisdikte hangt af van de sonde en de meetfrequentie en staat in de specificatie van de fabrikant. Bij dunne plaat helpt het om op nul te stellen op onbehandeld materiaal van precies dezelfde dikte, zodat de invloed van de plaatdikte grotendeels wegvalt.
Hoe vaak controleert u een wervelstroommeter tijdens productie?
Een controle met folies aan het begin van iedere serie of dienst, na een sondewissel en na een val is gangbare praktijk. De termijn voor een formele kalibratie legt u vast in uw kwaliteitsplan, doorgaans jaarlijks.
Waarom geven twee meters op hetzelfde onderdeel verschillende waarden?
Verschillende nulstellingen zijn de meest voorkomende oorzaak, bijvoorbeeld als de ene meter op een andere legering is genuld. Laat beide meters op hetzelfde nulmonster en dezelfde folie controleren voordat u de waarden vergelijkt.
Waar begint u met meten op aluminium?
Leg eerst vast welke laag u meet, op welk nulmonster en met welke meetreeks; pas daarna is de keuze van de sonde zinvol. Zo wordt coatingdikte op aluminium meten met wervelstroom een herhaalbare controle in plaats van een discussiepunt.
Voor verf, coating en anodiseerlagen op aluminium zijn verschillende laagdiktemeters en sondes beschikbaar; de juiste keuze hangt af van de legering en geometrie. Wilt u eerst bewijzen dat een meter op uw eigen onderdelen werkt, dan kunt u apparatuur huren of een training aanvragen. Vraag via Diktemeter.com advies over uw meetopzet op aluminium en beschrijf daarbij laagtype, legering en kleinste meetvlak.
Veelgestelde vragen
Kan ik met één meter zowel staal als aluminium meten?
Ja, als u een combimeter met een F/N-sonde gebruikt. De F-functie meet niet-magnetische lagen op ferromagnetisch staal; de N-functie gebruikt wervelstroom voor niet-geleidende lagen op aluminium en andere non-ferrometalen. Controleer wel of het meetbereik en de sondevorm passen bij uw product.
Meet wervelstroom ook door een anodiseerlaag heen?
Een anodiseerlaag is elektrisch isolerend en kan daarom als laag op aluminium worden gemeten. De meetwaarde is doorgaans de totale laagdikte tussen sondepunt en geleidende aluminium ondergrond. Bij gesealde, gekleurde of meerlaags geanodiseerde producten is een controle op referentiestukken verstandig.
Is een laklaag op geanodiseerd aluminium afzonderlijk te meten?
Meestal niet met een standaard wervelstroommeter. Die meet in de praktijk de totale niet-geleidende afstand tot het aluminium: lak plus anodiseerlaag. Voor afzonderlijke laagdiktes zijn doorslijpmetingen, microscopie of andere laboratoriumtechnieken nodig.
Hoeveel metingen moet ik per onderdeel uitvoeren?
Dat hangt af van uw norm, productspecificatie en risico. Meet op meerdere representatieve punten, met extra aandacht voor randen, overgangen, diepgetrokken zones en plaatsen waar coatingopbouw kritisch is. Leg meetlocaties en acceptatiegrenzen vooraf vast.
Kan een ruwe aluminium ondergrond betrouwbaar worden gemeten?
Ja, maar de meetspreiding wordt groter. Neem meerdere metingen, gebruik een vergelijkbaar ruw nulmonster en rapporteer bij voorkeur gemiddelde, minimum, maximum en standaardafwijking. Een kleine sonde kan helpen op lokale zones, maar is ook gevoeliger voor oppervlaktestructuur.
Conclusie
Wervelstroom coatingdikte aluminium meten werkt betrouwbaar wanneer meter, sonde, nulstelling en meetstrategie aansluiten op het materiaal en de geometrie. Gebruik een N- of F/N-sonde, nul op een representatief ongecoat aluminium referentiestuk en controleer de instelling met bekende folies. Meet vervolgens op voldoende punten en documenteer de meetcondities.
Daarmee krijgt u niet alleen een getal op het scherm, maar een meetresultaat dat bruikbaar is voor vrijgave, procesbewaking en kwaliteitscontrole.
Hulp nodig bij de juiste diktemeter, sonde of meetmethode?
Bronnen
- ISO 2360:2017 — Iso
- kwaliteitseisen van de VMRG — Vmrg
- NEN-omschrijving van NEN-EN-ISO 2360 — Nen
- ISO 2360:2017, Non-conductive coatings on non-magnetic electrically conductive base metals: Measurement of coating thickness, Amplitude-sensitive eddy-current method — ISO (International Organization for Standardization)
- NEN-EN-ISO 2360:2017 en — NEN (Koninklijk Nederlands Normalisatie-instituut)
- Oppervlaktebehandeling Aluminium — VMRG (Vereniging Metalen Ramen- en Gevelbranche)
- Anodiseren — Wikipedia