
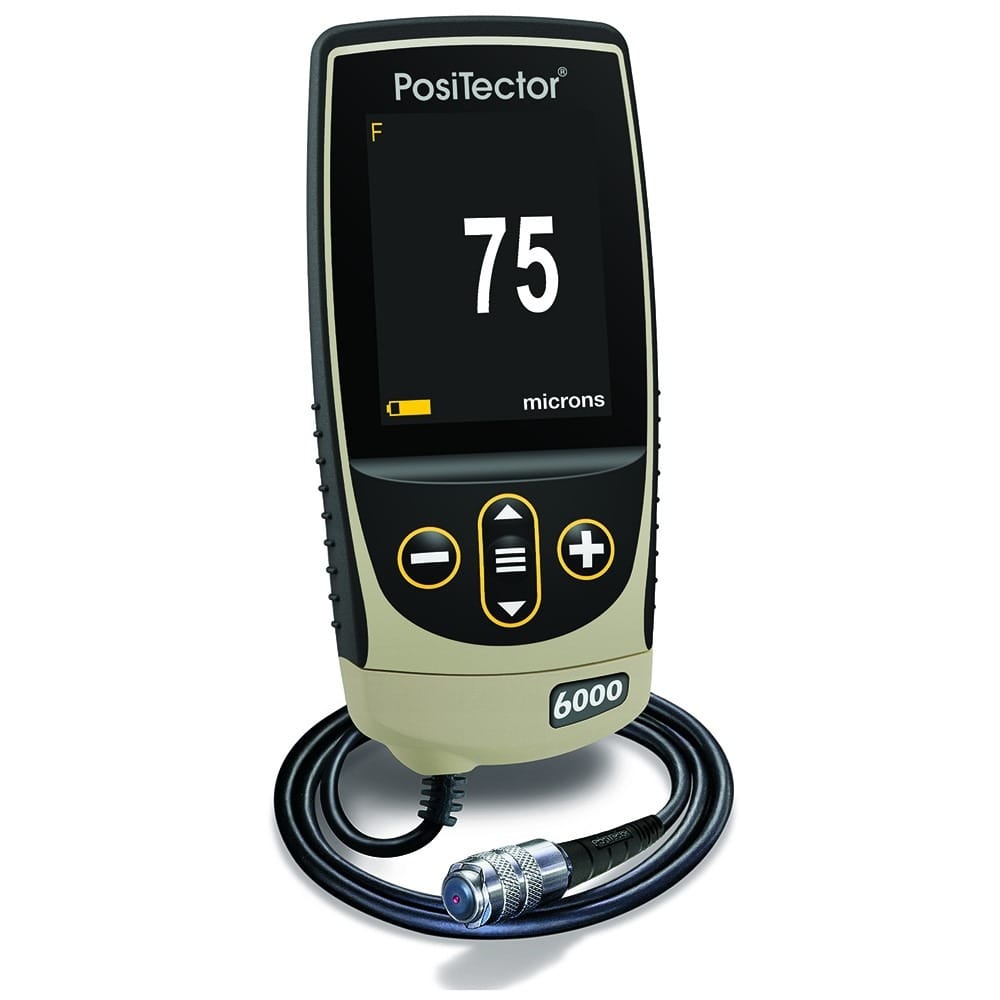
Coatingdikte meten op staal geeft alleen bruikbare waarden als de meter past bij de ondergrond en is gekalibreerd op het object dat u controleert. Op staal gebruikt u een magnetische laagdiktemeter voor verf en coating volgens NEN-EN-ISO 2178. De grootste meetfouten zitten meestal niet in het apparaat zelf. Ze ontstaan door een nulpunt op de verkeerde ondergrond, een straalprofiel waarvoor niet is gecorrigeerd of metingen te dicht bij randen. Voor een tijdelijk project, of om een meetopstelling eerst te testen, is meetapparatuur huren vaak logischer dan kopen. Dan moet de meter wel geleverd worden met een passende sonde, kalibratiehulpmiddelen en uitleg over de beperkingen.
Coatingdikte meten op staal: waarom kloppen uw meetwaarden niet?
Een magnetische laagdiktemeter meet niet de verf. De sonde of transducer meet de afstand tot de magnetiseerbare ondergrond, en alles daartussen telt als laag. Volgens NEN-EN-ISO 2178 is dit de methode voor niet-magnetiseerbare deklagen, zoals verf, poedercoating of verchroming, op magnetiseerbare basismetalen zoals staal. Daarbij staat de sonde direct op de coating.
Uit dat meetprincipe volgen de bekende fouten. Is het staal dun, dan verandert het magnetische veld en wijkt de waarde af van een meting op dik materiaal. Bij randen, boringen en sterk gekromde delen buigt het veld af. Een andere staalsoort dan het referentieplaatje kan ook een verschuiving geven. Op buizen en profielen speelt de kromming vaak de grootste rol. Lees daarover meer in waarom laagdikte meten op ronde onderdelen vaak faalt.
Wilt u niet de coating maar de restdikte van het staal eronder weten? Dan helpt een laagdiktemeter u niet. Daarvoor is een ultrasone wanddiktemeter nodig. Hoe dat werkt bij aangetaste constructies, staat in de uitleg over corrosie-inspectie door verflagen en het meten van putcorrosie.
Gestraald staal: de fout die goedkeuring te makkelijk maakt
Bij conservering van staalconstructies wordt bijna altijd op gestraald staal gecoat. ISO 19840 erkent dat metingen op een opgeruwde staalondergrond hoger uitvallen dan de werkelijke dikte boven de profielpieken. Daarom vraagt deze norm om correctiewaarden. De norm geldt alleen als de nominale droge laagdikte 40 µm of meer is.
Hier gaat het in de praktijk vaak mis. Een inspecteur zet het nulpunt op een glad referentieplaatje en meet daarna op gestraald staal. De meter telt dan een deel van het straalprofiel mee als coating. De afgelezen laagdikte is daardoor systematisch te hoog. Afhankelijk van het profiel scheelt dat doorgaans enkele tot enkele tientallen micrometers. Een systeem dat net onder specificatie zit, wordt zo goedgekeurd. De gevolgen merkt u pas jaren later, als de corrosie eerder terugkomt dan gepland. Kalibreren op een ongecoat, gestraald deel van hetzelfde object, of werken met de correctiewaarde uit het kwaliteitsplan, voorkomt die schijnzekerheid.
Thermisch verzinkt staal: andere eisen, dezelfde meetmethode
Bij thermisch verzinkt staal volgens NEN-EN-ISO 1461 gebeurt de controle ook magnetisch. Volgens ZinkInfo Benelux beslaat een referentievlak minimaal 10 cm², met ten minste vijf metingen binnen dat vlak. De eisen hangen af van de staaldikte. Voor staal dikker dan 6 mm geldt een minimale plaatselijke deklaagdikte van 70 µm en gemiddeld 85 µm. Voor staal dunner dan 1,5 mm is dat plaatselijk 35 µm en gemiddeld 45 µm, aldus de laagdiktetabellen volgens EN-ISO 1461. Let ook op de herziening uit september 2022: die bevat aangepaste eisen voor ultralaag reactieve staalsoorten. Toetst u nog aan een oud inspectieplan, dan toetst u mogelijk aan de verkeerde grenswaarde.
Wat krijgt u bij het huren of kopen van een laagdiktemeter voor staal?
Een bruikbare meetopstelling is meer dan een apparaat in een koffer. Voor coatingdikte meten op staal bestaat een complete levering doorgaans uit de volgende onderdelen:
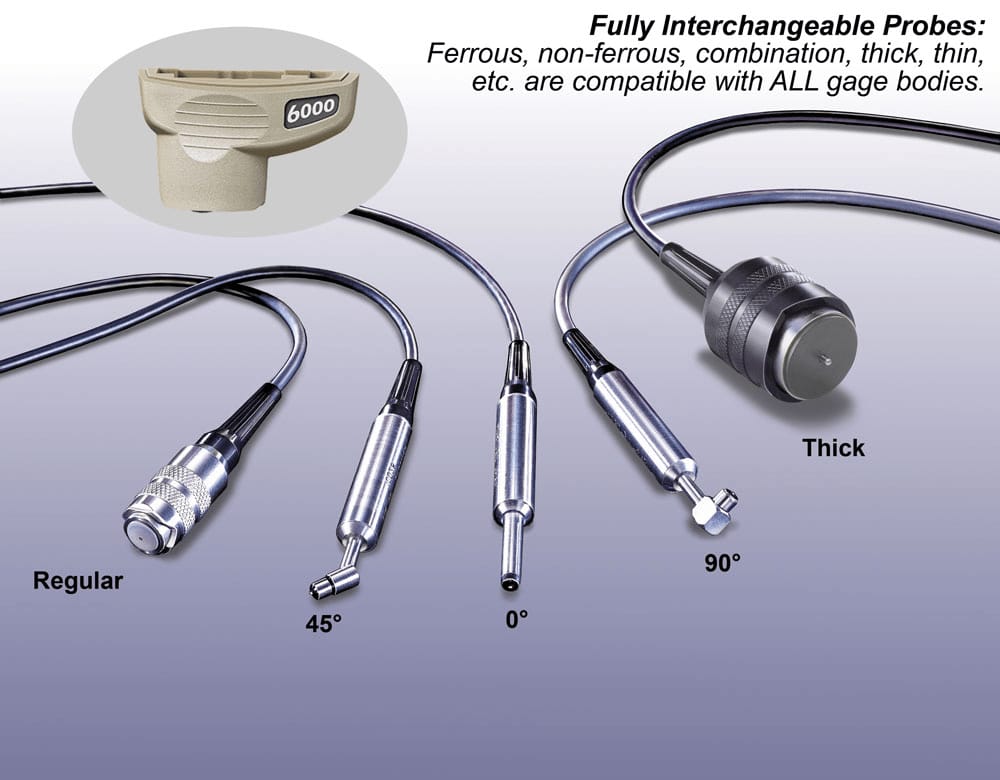
- Een laagdiktemeter voor verf en coating met een sonde voor ferro-ondergrond, of een gecombineerde ferro- en non-ferro sonde als u ook aluminium controleert. Een voorbeeld is de DeFelsko PosiTector 6000 met F- of FN-sonde, of de eenvoudigere PosiTest DFT.
- Kalibratiehulpmiddelen, zoals referentiefolies of geverifieerde standaarden rond uw verwachte laagdikte. Hiermee controleert u de meter op het eigen object.
- Advies vooraf over ondergrond, straalprofiel, geometrie en de norm die uw inspectieplan volgt.
- Desgewenst een ultrasone wanddiktemeter, bijvoorbeeld van Dakota, als u naast de coating ook de restdikte van het staal moet vaststellen.
- Training of uitleg over kalibreren, meetplannen en het interpreteren van grenswaarden.
Een vaste prijs is zonder uw meetvraag niet te geven. De kosten hangen af van de huurduur, het type sonde, het aantal meters voor het team en de vraag of er ook een ultrasone meter of training bij moet. Bij aanschaf telt daarnaast mee of u metingen digitaal moet vastleggen voor een rapport, of alleen ter plaatse hoeft af te lezen.
Hoe verloopt een meetopdracht van eerste vraag tot betrouwbare meetwaarde?
Neem een conserveringsproject waarbij een staalconstructie in fases wordt gestraald en gecoat. De opdrachtgever wil per fase aantonen dat de droge laagdikte voldoet. De route van vraag naar meetwaarde ziet er dan meestal zo uit:
- Meetvraag vastleggen. U geeft de ondergrond door, het coatingsysteem, de verwachte laagdikte in micrometer, het straalprofiel, de geometrie en de norm uit het bestek. De leverancier koppelt daar een meter en sonde aan, of geeft aan waar de methode tekortschiet.
- Kiezen tussen huren, kopen of eerst testen. Bij een eenmalig project of een twijfelachtige toepassing ligt huren voor de hand. Bij twijfel is een proefmeting op een representatief stuk de goedkoopste manier om een verkeerde aankoop te voorkomen.
- Kalibreren op het eigen object. Uw inspecteur zet het nulpunt op ongecoat staal van dezelfde soort, dikte en hetzelfde straalprofiel. Daarna controleert hij met een folie rond de verwachte waarde. Wat hierbij meeweegt, leest u in waarom kalibratie belangrijker is dan soortelijk gewicht.
- Meten volgens een meetplan. Het plan legt vast hoeveel referentievlakken er zijn, hoeveel metingen per vlak, en hoe ver u van randen blijft. Bij verzinkt staal volgt dat uit NEN-EN-ISO 1461. Bij verfsystemen op gestraald staal volgt het meestal uit ISO 19840 of het projectbestek.
- Vastleggen en beoordelen. Meetwaarden, kalibratiegegevens en afwijkingen gaan in het inspectierapport. Bij een huurperiode is dit ook het moment om te beoordelen of aanschaf zinvol is.
Stap 3 bepaalt het meest of de rest klopt. Een meter met een geldig kalibratiecertificaat van de fabriek kan op uw object toch afwijken als het nulpunt niet ter plaatse is gecontroleerd.
Voor wie is het huren van een laagdiktemeter zinvol, en voor wie niet?
Huren past vooral bij inspectiewerk dat tijdelijk, wisselend of nog onzeker is. Vier profielen komen daarbij vaak terug:
De coatinginspecteur bij een conserveringsproject. Het team heeft voor een paar weken extra meters nodig om parallel te kunnen inspecteren. Aanschaf voor die piek is dan zelden nodig.
De kwaliteitsmedewerker bij een staalconstructiebedrijf. Deze persoon wil bij binnenkomst verzinkt of gecoat staal controleren, maar weet nog niet welke sonde en welk rapportageniveau nodig zijn. Een huurperiode laat zien wat de dagelijkse praktijk vraagt.
De technisch inkoper. Die moet aantonen dat een meter werkt op de eigen objecten voordat er budget vrijkomt. Proefmetingen op echte onderdelen zeggen meer dan een specificatieblad.
De onderhoudsdienst. Bij een oude constructie moet die zowel de coatingdikte als de restwanddikte van het staal beoordelen. Een combinatie van laagdiktemeter en ultrasone wanddiktemeter voor één inspectieronde is dan efficiënter dan twee aankopen.
Huren is minder geschikt voor een applicatiebedrijf dat dagelijks laagdikte meet. Bij continu gebruik is een eigen meter meestal goedkoper en beter te beheren binnen het kalibratieregime. Het past evenmin als de coating op hout of kunststof zit. Een magnetische of wervelstroommeting werkt daar niet, ongeacht hoe goed de kalibratie is.
Wat vraagt u een leverancier voordat u meetapparatuur huurt of koopt?
Een specificatieblad noemt meetbereik en nauwkeurigheid, maar zegt weinig over uw object. Deze vragen maken het verschil tussen een meter die werkt en een meter die alleen getallen toont:
- Past de sonde bij mijn ondergrond? Vraag of het om een ferro-, non-ferro of gecombineerde sonde gaat, en wat dat betekent bij gemengde constructies van staal en aluminium.
- Hoe kalibreer ik op gestraald of dun staal? Een goede leverancier legt uit hoe het nulpunt en de folieverificatie werken op uw straalprofiel en staaldikte, en wanneer correctiewaarden nodig zijn.
- Welke kalibratiehulpmiddelen worden meegeleverd? Folies of standaarden rond uw verwachte laagdikte zijn nodig om ter plaatse te verifiëren.
- Wat zijn de beperkingen bij mijn geometrie? Vraag naar randen, kleine radii en dunne plaat. Een eerlijk antwoord noemt ook wat niet lukt.
- Kan ik eerst testen of huren voordat ik koop? Proefmetingen op uw eigen onderdelen verkleinen het risico op een verkeerde aanschaf.
- Is er uitleg of training voor het team? Vooral bij wisselende inspecteurs bepaalt kennis van grenswaarden en meetbeperkingen of de rapportage standhoudt.
Een leverancier die op de tweede en vierde vraag alleen het meetbereik herhaalt, heeft uw meetprobleem waarschijnlijk niet goed begrepen.
Veelgestelde vragen
Hoe vaak moet een laagdiktemeter gekalibreerd worden?
Kalibratie en verificatie zijn twee verschillende dingen. Een fabriekscertificaat wordt in de praktijk vaak jaarlijks vernieuwd, afhankelijk van uw kwaliteitsplan. De controle met folies op het eigen object doet u doorgaans bij het begin van elke meetreeks, en opnieuw als ondergrond of staaldikte verandert.
Wat is het verschil tussen nulpunt instellen en kalibreren op folie?
Het nulpunt leert de meter hoe de blanke ondergrond reageert. De folie controleert of de meter bij een bekende dikte de juiste waarde geeft. Met alleen een nulpunt weet u niet of de meter rond uw specificatie, bijvoorbeeld 250 µm, nog klopt.
Kan ik met één meter coating op staal en op aluminium meten?
Een gecombineerde ferro- en non-ferro sonde schakelt automatisch tussen de magnetische methode voor staal en wervelstroom voor aluminium. Dat is handig bij gemengde constructies. Kalibreer wel per ondergrond, omdat een nulpunt op staal niets zegt over aluminium.
Meet een magnetische laagdiktemeter ook de zinklaag op verzinkt staal?
Ja, een zinklaag is niet-magnetiseerbaar en wordt daarom op dezelfde manier gemeten als verf. Zit er een duplexsysteem op, dus verf over zink, dan meet de meter de totale laagdikte. Zink en verf apart bepalen vraagt een meting vóór en na het schilderen.
Ziet een laagdiktemeter corrosie onder de coating?
Nee, een laagdiktemeter meet alleen de afstand tot het staal en geeft geen informatie over wanddikteverlies of corrosieputten. Daarvoor is een ultrasone wanddiktemeter nodig, bij voorkeur met echo-echo meting door de verflaag. Hoe groot de afwijking dan kan zijn, leest u in het artikel over de meetfout bij wanddikte meten door verf.
Waar begint u met een betrouwbare laagdiktemeting?
Bij coatingdikte meten op staal begint betrouwbaarheid bij een heldere meetvraag: ondergrond, straalprofiel, verwachte laagdikte en norm. Pas daarna kiest u de meter, en dan kalibreert u op het eigen object. Of u die meter huurt of koopt, hangt vooral af van hoe vaak en hoe lang u meet.
Diktemeter.com, het specialistische kanaal van NDT Benelux in Raamsdonksveer, levert laagdiktemeters en ultrasone wanddiktemeters van onder meer DeFelsko en Dakota. Daarbij horen advies over sonde en kalibratie, verhuur voor tijdelijke inspecties en NDO-training voor inspectieteams. Beschrijf uw object, coatingsysteem en norm, en vraag via Diktemeter.com advies over een passende laagdiktemeter voor uw project of een huurvoorstel voor een proefperiode.
Veelgestelde vragen over coatingdikte meten op staal
Welke laagdiktemeter heb ik nodig voor staal?
Voor staal met een niet-magnetische coating, zoals verf, poedercoating, kunststof of zink, gebruikt u doorgaans een magnetische inductiemeter. Veel moderne meters herkennen automatisch of de ondergrond ferro of non-ferro is, maar controleer altijd of de sonde geschikt is voor uw ondergrond en het verwachte meetbereik.
Kan ik coatingdikte meten op gegalvaniseerd staal?
Ja, maar de interpretatie vraagt aandacht. Een standaard magnetische laagdiktemeter meet bij een organische coating op verzinkt staal vaak de totale afstand tot het staal. De zinklaag kan dus onderdeel zijn van de gemeten waarde. Wilt u de dikte van alleen de verf- of poederlaag bepalen, dan is een geschikte meetmethode, kalibratie en soms een afzonderlijke referentiemeting noodzakelijk.
Hoeveel metingen moet ik uitvoeren?
Dat hangt af van de norm, het object en de gewenste zekerheid. Meet niet slechts op één punt: coatingdikte varieert door randen, lasnaden, stand van het spuitpistool, geometrie en straalprofiel. Verdeel de meetpunten over representatieve zones en leg zowel individuele waarden als gemiddelde, minimum en maximum vast volgens de toepasselijke inspectienorm.
Waarom meet ik een hogere waarde op ruw gestraald staal?
Een laagdiktemeter meet vanaf de toppen van het straalprofiel. Daardoor kan de gemeten laagdikte hoger uitvallen dan de effectieve laagdikte boven het gemiddelde profielniveau. Kalibreren op een gladde nulplaat is dan onvoldoende. Gebruik een ongecoat, gestraald referentievlak van hetzelfde materiaal en met een vergelijkbaar profiel.
Kan ik meten op kleine buizen, scherpe randen of lasnaden?
Dat kan, maar een standaard vlakke sonde is niet altijd betrouwbaar op deze locaties. Voor kleine diameters, concave oppervlakken en complexe vormen is vaak een speciale sonde nodig. Op scherpe randen en lasnaden is de coating bovendien geregeld dunner of ongelijkmatiger. Meet daar alleen wanneer de norm dit voorschrijft en gebruik een passende meetopstelling.
Moet ik de meter voor iedere inspectie kalibreren?
Controleer de meter altijd vóór aanvang van de inspectie en periodiek tijdens het werk. Bij wisseling van ondergrond, ruwheid, coatingtype, temperatuur of sonde is opnieuw controleren verstandig. Een nulcontrole en verificatie met gecertificeerde folies geven snel inzicht in de meetbetrouwbaarheid.
Is een laagdiktemeter ook geschikt voor wanddikte meten?
Nee. Een coatingdiktemeter bepaalt de afstand tussen sonde en metalen ondergrond en meet dus de aangebrachte laag. Voor resterende wanddikte, corrosie aan de binnenzijde of putcorrosie gebruikt u een ultrasone wanddiktemeter met een geschikte sonde en meetprocedure.
Conclusie
Een betrouwbare coatingdiktemeting op staal vraagt meer dan alleen een meter op het oppervlak zetten. De ondergrond, straalruwheid, geometrie, coatingopbouw, norm en kalibratie bepalen samen of een meetwaarde bruikbaar is. Kies daarom een instrument en sonde die bij het object passen, voer voldoende representatieve metingen uit en leg de meetcondities zorgvuldig vast.
Hulp nodig bij de juiste diktemeter, sonde of meetmethode?
Bronnen
- NEN-EN-ISO 2178 — Nen
- ISO 19840 — Webstore
- ZinkInfo Benelux — Zinkinfobenelux
- herziening uit september 2022 — Vereniging-ion
- NEN-EN-ISO 2178:2016 en — NEN
- DS/ISO 19840:2012 Paints and varnishes: Measurement of, and acceptance criteria for, the thickness of dry films on rough surfaces — ANSI Webstore / ISO
- Samenvatting van de norm NEN EN ISO 1461 — ZinkInfo Benelux
- Minimale laagdikte tabellen volgens EN ISO 1461 — ZinkInfo Benelux