
In het kort
Inspecteurs die de verflaag niet mogen verwijderen, stellen Diktemeter – NDT Benelux vooral één vraag: hoeveel wijkt de wanddikte af als de verf blijft zitten? Het eerlijke antwoord: de meetfout wanddikte door verflaag bedraagt bij een gewone pulse-echometing doorgaans twee tot drie keer de laagdikte zelf. Geluid loopt in verf veel trager dan in staal, en de meter rekent die looptijd om met de staalsnelheid. Een laag van 300 µm kan zo in de praktijk rond 0,7 mm extra wanddikte opleveren. Wilt u de werkelijke staaldikte weten zonder de coating te beschadigen? Dan hebt u een echo-echomodus of coatingcompensatie nodig, en moet u weten waar die bij corrosieputten tekortschieten.
Belangrijkste punten
- Volgens ISO 16809 (2017) gaat de nauwkeurigheid van ultrasone diktemeting ernstig achteruit als de geluidssnelheid over het traject niet constant is. Een verflaag op staal is zo’n traject.
- Als vuistregel loopt geluid in staal rond 5.900 m/s en in verf doorgaans 2.000 tot 2.500 m/s. De verf telt daardoor ongeveer 2,3 tot 3 keer mee.
- Wie de gemeten verfdikte één keer aftrekt, corrigeert maar een deel van de fout.
- Echo-echo schakelt de coating uit, maar heeft meerdere bodemecho’s nodig. Bij zware putcorrosie ontbreken die vaak.
Waarom toont uw wanddiktemeter door verf een te dikke wand?
Een pulse-echometing berekent de wanddikte uit de looptijd van een geluidspuls heen en terug, vermenigvuldigd met één ingestelde geluidssnelheid. Die ene snelheid is de kern van het probleem. De norm NEN-ISO 16809 (2017) baseert ultrasone diktemeting op de looptijd van pulsen. De normtekst van ISO 16809 waarschuwt dat de nauwkeurigheid ernstig wordt aangetast zodra de snelheid over het afgelegde traject niet constant is.
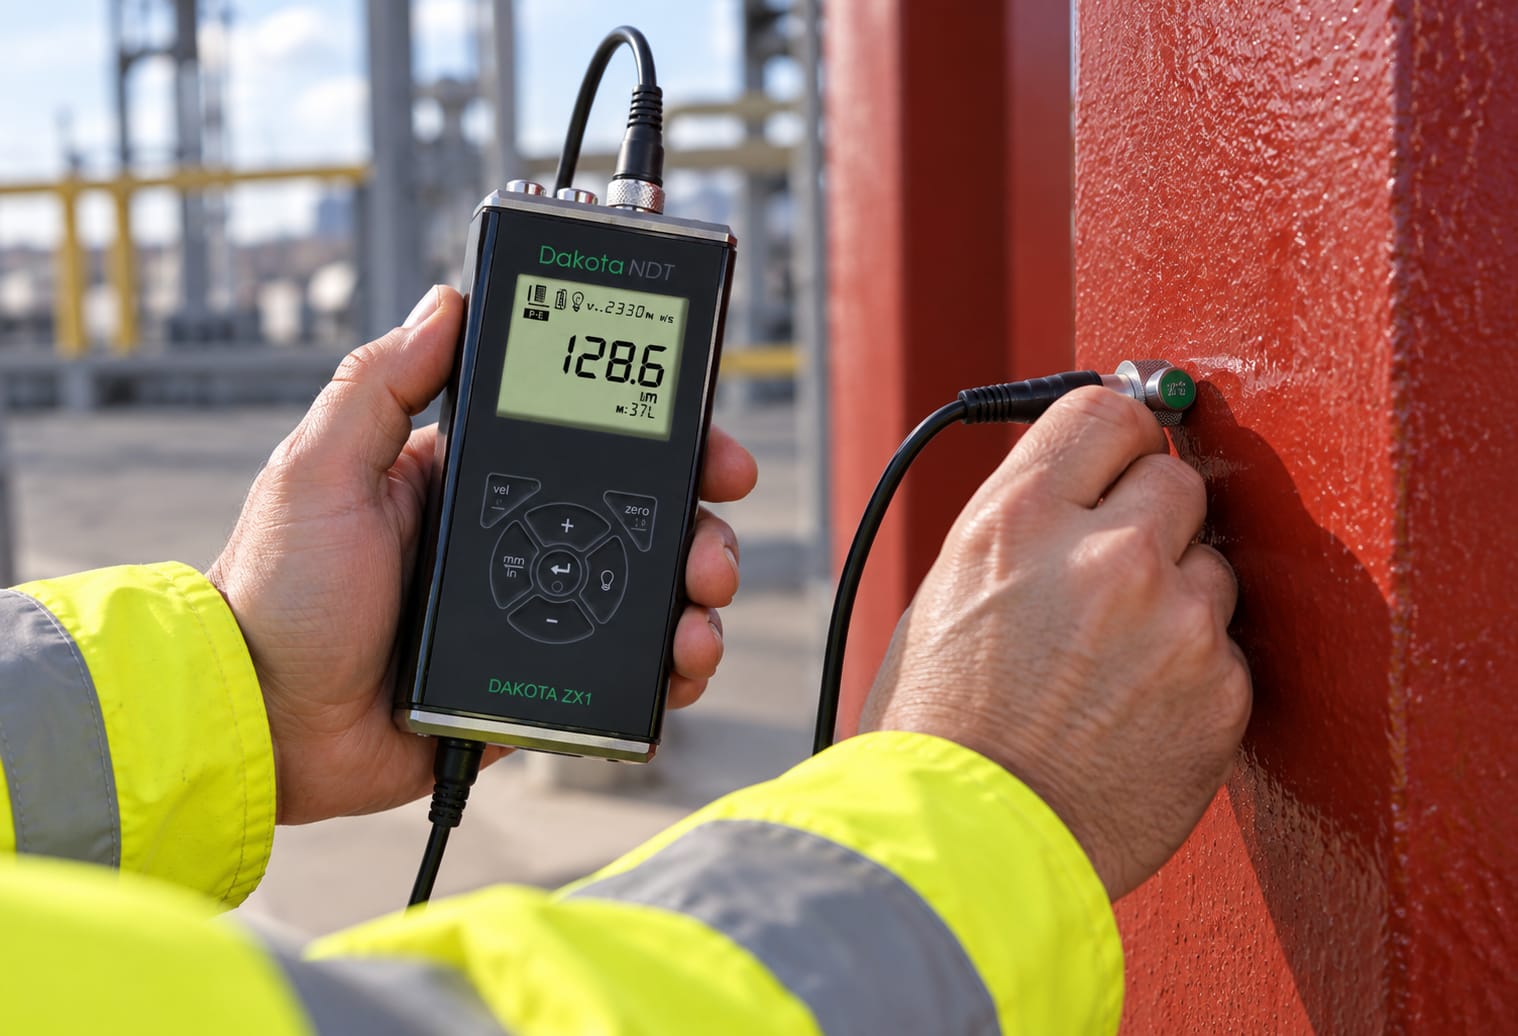
De meter weet niet dat de puls eerst door verf gaat. Hij rekent de volledige looptijd om alsof alles staal is. De kennisbank van Solines beschrijft hetzelfde effect bij stalen buizen: de staalwand lijkt te dik, omdat de looptijd door de coating met de staalsnelheid wordt omgerekend.
Waarom verf het geluid zo sterk vertraagt
Longitudinale golven lopen in koolstofstaal doorgaans rond 5.900 m/s. In verf, epoxy en vergelijkbare organische coatings ligt die snelheid in de praktijk meestal tussen 2.000 en 2.500 m/s. Dat hangt af van het bindmiddel en de vulstoffen. De verhouding tussen de twee snelheden, grofweg 2,3 tot 3, is de factor waarmee de verf in uw meetwaarde meetelt.
Dichtheid speelt ook mee, maar anders dan vaak gedacht. Het soortelijk gewicht van staal (vaktechnisch: de soortelijke massa of dichtheid) ligt rond 7.850 kg/m³. Voor de meeste verfsystemen is dat doorgaans 1.200 tot 1.800 kg/m³. Dichtheid maal geluidssnelheid geeft de akoestische impedantie. Het grote verschil daarin veroorzaakt een sterke reflectie op het grensvlak tussen verf en staal. Daar maakt coatingcompensatie gebruik van, maar het kost ook signaalsterkte. De meter zelf rekent niet met dichtheid. Waarom dat onderscheid ertoe doet, leest u in de uitleg over soortelijk gewicht en geluidssnelheid.
Rekenvoorbeeld: tankwand met 300 µm epoxy
Stel: een inspecteur bij een onderhoudsbedrijf controleert een gecoate opslagtank. De ontwerpdikte is 8 mm en de afkeurgrens 6,0 mm. Het verfsysteem is ongeveer 300 µm dik. Bij een verfsnelheid rond 2.400 m/s telt die laag als circa 0,74 mm staal. Toont de meter 6,5 mm, dan is de werkelijke staaldikte eerder 5,8 mm. Dat ligt onder de grens, terwijl het rapport goedkeuring meldt. Op overgeschilderde reparatieplekken van 500 tot 800 µm loopt de afwijking al snel op tot boven 1 mm.
Zo pak je het aan:
- Noteer bij elk meetpunt de coatingstatus: intact, beschadigd of verwijderd.
- Meet de verfdikte op representatieve punten met een laagdiktemeter voor verf en coating op ferro-ondergrond.
- Vermenigvuldig die laagdikte als eerste schatting met 2,5. Is de uitkomst als vuistregel groter dan een kwart van uw corrosietoeslag, dan is een gewone pulse-echometing niet meer verdedigbaar.
- Leg bij iedere waarde vast met welke meetmodus die is verkregen.
Wat zeggen ISO 16809 en ISO 12944 over meten door coating?
Een inspecteur van gecoat staal werkt met twee groepen normen tegelijk. ISO 16809 regelt de wanddikte. Voor de coating beschrijft NEN-EN-ISO 2808 (2019) methoden voor natte laagdikte, droge laagdikte en niet-uitgeharde poedercoatings, elk met toepassingsgebied en precisie. Volgens SchildersVAK noemde de versie uit 2007 dertien methoden, waarvan er in de praktijk drie veel worden gebruikt. Voor staalconstructies verwijst NEN-EN-ISO 12944-5, zo beschrijft Engineers Online, op ruwe oppervlakken naar ISO 19840 en op gladde en verzinkte oppervlakken naar ISO 2808. Het gevolg: de verfdikte die u gebruikt om de wanddikte te corrigeren, is zelf een meting met een eigen procedure. Een inspectieplan dat alleen ISO 16809 noemt, is daarom onvolledig.
Coating verwijderen of door de verf meten: wat is de juiste keuze?
Wie de verf plaatselijk wegschuurt, krijgt de zuiverste meting. Maar u beschadigt precies de corrosiebescherming die u komt beoordelen. Door de verf meten spaart de coating, maar alleen met een meetmodus die de verf herkent.
Plaatselijk verwijderen
Op kale plekken meet een gewone sonde of transducer vanaf de laagste waarde van zijn bereik, vaak rond 1 mm in staal. Dit blijft de referentie bij twijfel. De prijs is herstelwerk per meetpunt en het risico dat een reparatieplek later zelf de zwakke plek wordt.
Echo-echo
In deze modus meet de wanddiktemeter de tijd tussen twee opeenvolgende bodemecho’s. Die weerkaatsingen vinden alleen in het staal plaats, dus de coating valt weg uit de berekening. De voorwaarde is een gladde, evenwijdige binnenwand die meerdere heldere echo’s geeft. Bovendien ligt de minimale meetdikte in deze modus doorgaans hoger dan bij gewone pulse-echo, afhankelijk van sonde en materiaal.
Coatingcompensatie
Sommige meters herkennen de echo van het grensvlak tussen verf en staal. Zij tonen laagdikte en wanddikte apart, elk met een eigen snelheid. De restfout hangt dan af van hoe goed de ingestelde verfsnelheid past bij het werkelijke verfsysteem.
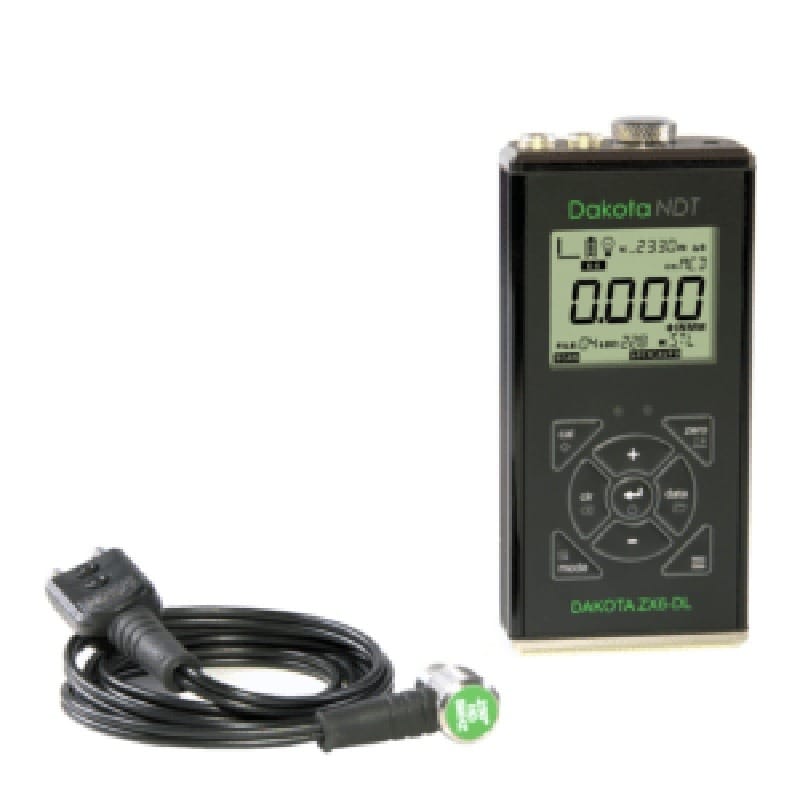
Bij het meetadvies van Diktemeter – NDT Benelux wordt de keuze tussen deze modi altijd gekoppeld aan de minimale wanddikte, het materiaal en de verwachte corrosieputten. Een meter als de Dakota ZX6-DL, die omschakelt tussen corrosiemeting en meten door verf, is pas nuttig als de afkeurgrens binnen het bereik van de gekozen modus valt.
| Methode | Fout door coating | Minimale wanddikte (indicatief) | Geschikt bij putcorrosie | Schade aan coating | Tijd per meetpunt (indicatief) |
|---|---|---|---|---|---|
| Pulse-echo door verf | 2,3 tot 3 × laagdikte | vanaf circa 1 mm | ja, maar fout blijft | geen | enkele seconden |
| Pulse-echo, verfdikte 1× afgetrokken | nog 1,3 tot 2 × laagdikte | vanaf circa 1 mm | ja, maar fout blijft | geen | 30 tot 60 s extra |
| Plaatselijk verwijderen | nagenoeg 0 | vanaf circa 1 mm | ja | herstel nodig | 5 tot 15 min incl. herstel |
| Echo-echo | nagenoeg 0 bij heldere echo’s | doorgaans enkele mm | beperkt | geen | enkele seconden |
| Coatingcompensatie | afhankelijk van verfsnelheid | afhankelijk van sonde | redelijk | geen | enkele seconden |
De waarden in de tabel zijn praktijkindicaties. Controleer per meter en sonde de specificatie van de fabrikant.
Hoe beperkt u de meetfout wanddikte door verflaag?
Een inspectieronde langs vijftig meetpunten op een gecoate leiding levert alleen bruikbare data op als elke meting dezelfde voorwaarden volgt. Deze lijst dekt de punten die in de praktijk het vaakst ontbreken.
Checklist voor wanddiktemeting door coating:
- Kalibreer op het juiste materiaal: een stappenplaat van 2 tot 20 mm in C-staal, RVS of aluminium legt de geluidssnelheid vast voor uw eigen materiaal.
- Kies de meetmodus vóór de ronde: wisselen tussen pulse-echo en echo-echo halverwege maakt waarden onvergelijkbaar.
- Controleer de echo’s: een meter met A-beeld laat zien of de meter op een echte bodemecho meet of op ruis.
- Meet de verfdikte apart: doe dat op gestraald staal volgens ISO 19840, zodat de correctie een onderbouwde basis heeft.
- Toets de minimale meetdikte: de afkeurgrens moet ruim boven de ondergrens van de gekozen modus liggen, want een ultrasone wanddiktemeter meet niet vanaf 0 mm.
- Pas de sonde aan bij corrosieputten: een kleinere meetkop met passende frequentie vergroot de kans dat u de bodem van een put raakt.
- Test op uw eigen object: Diktemeter – NDT Benelux verhuurt NDO-meetapparatuur, zodat u een meetoplossing op uw eigen gecoate constructie kunt beoordelen voordat u koopt.
- Rapporteer volledig: vermeld per waarde de modus, de coatingdikte en de coatingstatus.
Welke fouten maken inspecteurs bij meten door verf?
Wat gaat er mis als de meter wel een getal toont? Juist dan wordt er het minst gecontroleerd.
Echo-echo vertrouwen op een aangetaste binnenwand
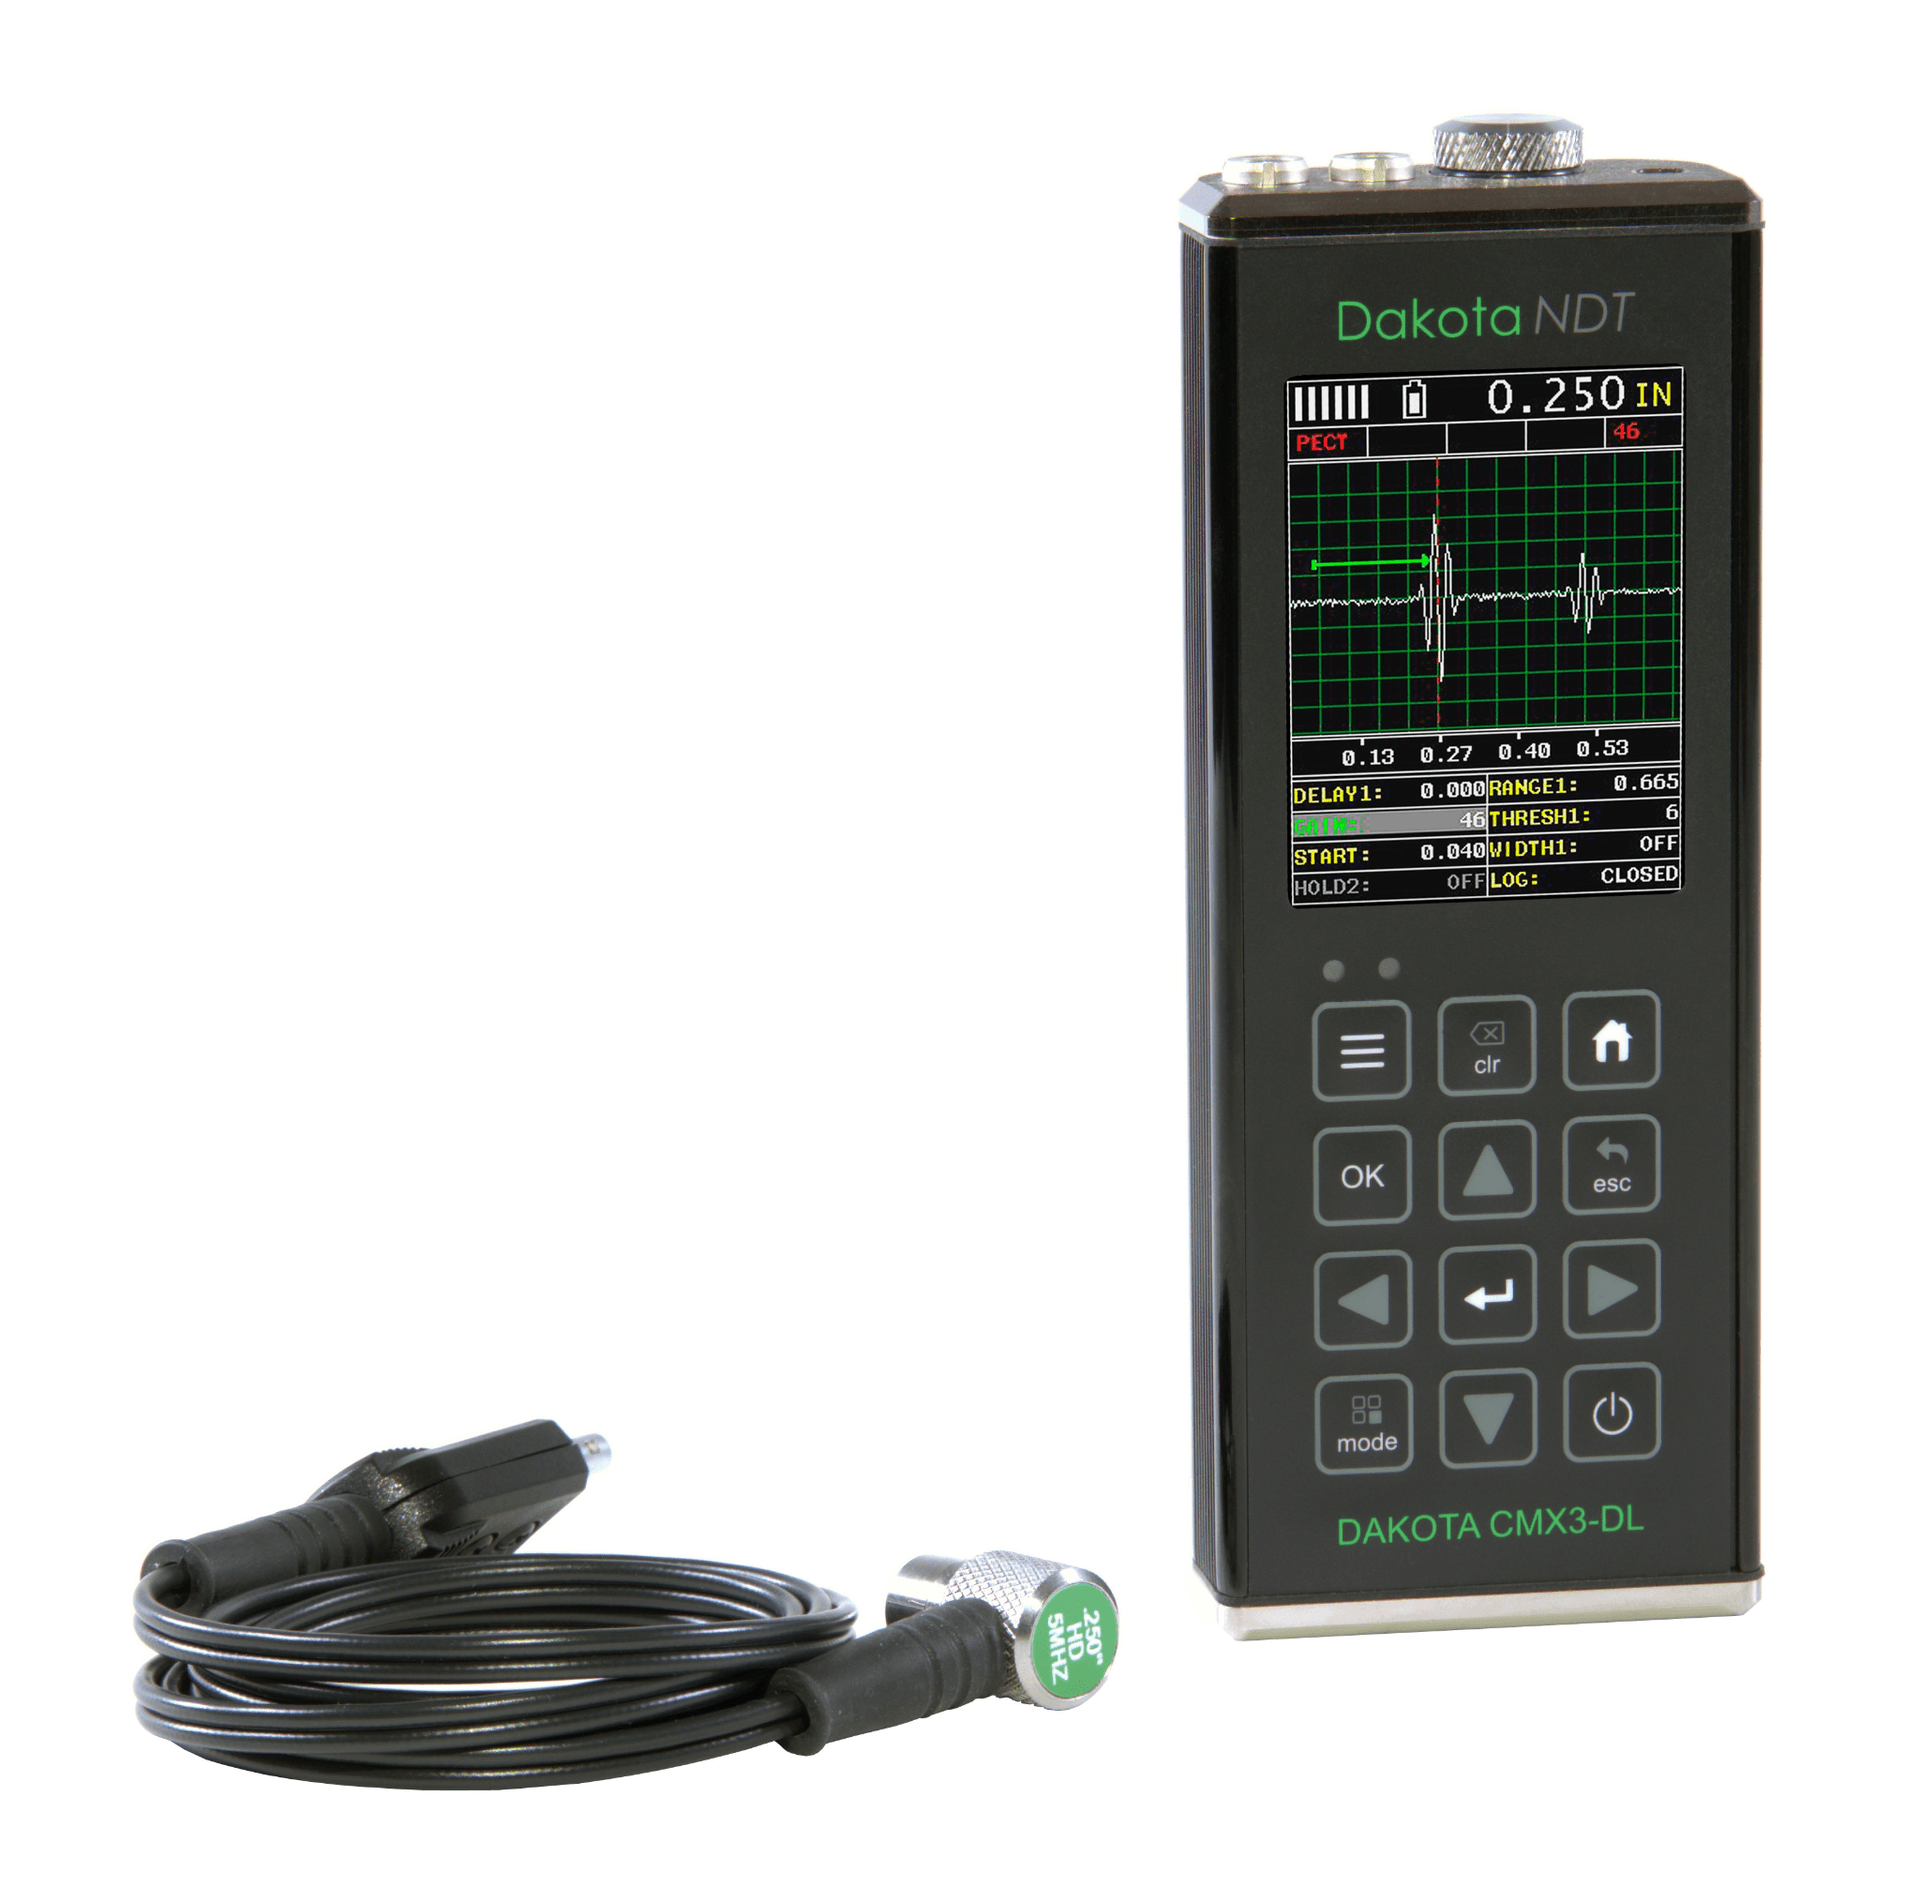
Putcorrosie en een ruwe binnenwand verstrooien het geluid. De tweede bodemecho wordt dan zwak of verdwijnt. De meter kan terugvallen op een verkeerde echo of geeft geen waarde. Juist op de plekken waar corrosie zit, valt de modus dan weg. Wie daar zonder A-beeld doormeet, mist de dunste plek. Hoe putgeometrie de meetwaarde vertekent, staat in het artikel over fouten bij putcorrosie.
De verfdikte één keer aftrekken
Dit is de meest hardnekkige werkwijze, en de fout zit in de rekenkunde. Meet u 300 µm verf en trekt u 0,3 mm af, dan blijft er bij een snelheidsverhouding van 2,5 nog ongeveer 0,45 mm fout over. De correctie klopt pas als u de verfdikte met de snelheidsverhouding vermenigvuldigt. Die verhouding kent u alleen als de verfsnelheid van uw verfsysteem bekend is. Metallische lagen zoals een thermisch verzinkte laag gedragen zich akoestisch anders dan verf. Behandel die apart en toets ze op een referentiestuk.
Zo pak je het aan:
- Maak een referentiestuk: een stuk staal met bekende dikte, voorzien van hetzelfde verfsysteem als het object.
- Meet daarop in alle beschikbare modi en bepaal per modus de restfout.
- Schakel over naar plaatselijk verwijderen zodra echo-echo op meer dan enkele punten geen stabiele waarde geeft.
- Herhaal de referentiemeting bij elk nieuw verfsysteem of coatingleverancier.
Veelgestelde vragen
Kan een ultrasone diktemeter door verf heen meten?
Door verf meten kan, maar een gewone pulse-echometing telt de verf dan 2 tot 3 keer mee. Voor de werkelijke staaldikte hebt u een echo-echomodus of coatingcompensatie nodig. Controleer vooraf of de minimale meetdikte van die modus onder uw afkeurgrens ligt.
Hoeveel meetfout geeft 200 µm verf op staal?
Bij 200 µm verf toont een gewone pulse-echometing doorgaans 0,45 tot 0,6 mm te veel. Dat komt door de snelheidsverhouding tussen staal en verf van ongeveer 2,3 tot 3. Is uw corrosietoeslag 1 mm, dan is die fout te groot om te negeren.
Wat is het soortelijk gewicht van staal en speelt dat een rol bij ultrasoon meten?
De dichtheid van staal ligt rond 7.850 kg/m³. Ter vergelijking: water ongeveer 1.000 kg/m³, beton rond 2.400 kg/m³, lood rond 11.340 kg/m³ en goud rond 19.300 kg/m³. Een wanddiktemeter rekent niet met die dichtheid maar met de geluidssnelheid. Dichtheid bepaalt wel hoe sterk het geluid op een grensvlak weerkaatst.
Werkt echo-echo bij putcorrosie?
Echo-echo bij putcorrosie werkt beperkt, omdat de methode meerdere heldere bodemecho’s nodig heeft. Een geputte binnenwand verstrooit die echo’s vaak. Als vuistregel: geeft de meter op een aangetaste plek geen stabiele waarde, verwijder dan plaatselijk de coating en meet met een sonde die geschikt is voor corrosieputten.
Hoe helpt Diktemeter – NDT Benelux bij meten door coating?
Het advies vertrekt vanuit de minimale wanddikte, het materiaal, de coatingstatus en de verwachte corrosieputten. Op basis daarvan volgt een keuze voor meter, meetmodus en sonde, bijvoorbeeld uit het Dakota- of DeFelsko-assortiment. Via verhuur kunt u de oplossing eerst op uw eigen object testen, en NDT/NDO-trainingen voor inspectieteams behandelen het interpreteren van grenswaarden.
Conclusie
De meetfout wanddikte door verflaag is geen afwijking van enkele procenten. Het is een systematische fout van twee tot drie keer de laagdikte. Bij een gewone pulse-echometing kan die een afgekeurde wand laten goedkeuren. Wie de verfdikte één keer aftrekt, houdt een groot deel van die fout over. Welke methode past, hangt af van uw situatie. Plaatselijk verwijderen blijft de referentie. Echo-echo werkt goed op gave binnenwanden. Coatingcompensatie is sterk zolang de verfsnelheid klopt.
Begin met drie stappen. Meet de verfdikte op representatieve punten. Maak een referentiestuk met uw eigen verfsysteem. Leg per meetwaarde de gebruikte modus vast. Twijfelt u of een modus uw afkeurgrens haalt op een gecoate constructie met corrosieputten? Laat dat dan eerst met een proefmeting of een huurmeter op uw eigen object aantonen, voordat u investeert.
Over Diktemeter – NDT Benelux
Diktemeter.com is het specialistische verkoopkanaal van NDT Benelux voor ultrasone wanddiktemeters, coating- en laagdiktemeters en meetaccessoires. Vanuit Raamsdonksveer levert het bedrijf apparatuur voor niet-destructief onderzoek (NDO) en industriële kwaliteitscontrole in de Benelux, aangevuld met verhuur, training en advies bij afwijkende meetvragen.
Hulp nodig bij de juiste diktemeter, sonde of meetmethode?
Bronnen
- NEN-ISO 16809 — Nen
- normtekst van ISO 16809 — Cdn
- Solines
- SchildersVAK — Schildersvak
- Engineers Online — Engineersonline
- NEN-ISO 16809:2017 Non-destructive testing, Ultrasonic thickness measurement — NEN
- ISO 16809:2017 Non-destructive testing, Ultrasonic thickness measurement (preview) — ISO
- Resterende wanddikte van stalen buizen: ultrasoon meten — Solines