
Corrosie onder coating spoort u zonder stralen op door drie niet-destructieve stappen te combineren: een visuele beoordeling volgens NEN-EN-ISO 4628, een laagdiktemeting die afwijkend hoge waarden markeert, en een ultrasone wanddiktemeting door de verflaag heen in multi-echomodus. Geen van deze methoden is op zichzelf sluitend. Het werkt alleen als het onderdeel ‘laagdiktemeter kalibreren kwaliteitsplan’ goed is vastgelegd, met referentie, nulpunt en een signaalwaarde naar boven. Anders belandt een verdacht hoge meting als goedgekeurd in het rapport.
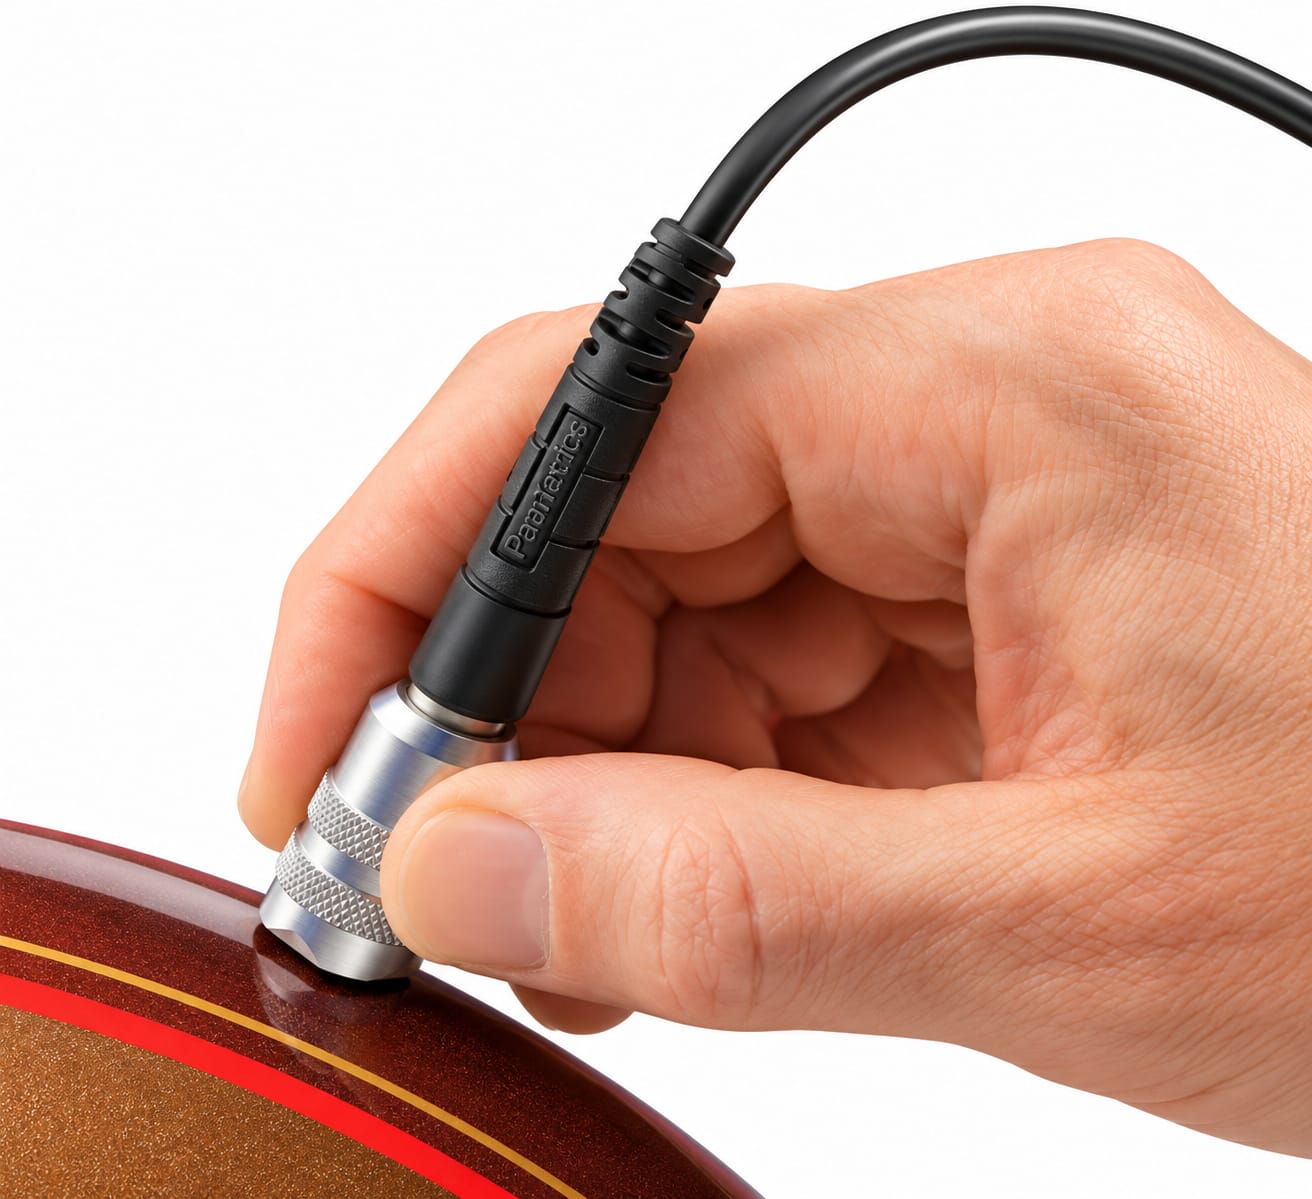
Corrosie onder de verflaag vermoeden terwijl stralen geen optie is?
Stralen geeft zekerheid, maar tegen een hoge prijs. De installatie gaat stil, een verfsysteem dat misschien nog intact is wordt vernield en u moet het daarna opnieuw aanbrengen. Pas achteraf weet u of dat nodig was.
Voor een QA-medewerker komt daar een tweede probleem bij. De normen in het kwaliteitsplan zijn vaak geschreven voor oplevering, niet voor onderhoudsinspectie. Volgens Engineers Online verwijst NEN-EN-ISO 12944-5 voor organische deklagen op ruwe oppervlakken naar NEN-EN-ISO 19840, en op gladde of verzinkte oppervlakken naar ISO 2808. Die normen beoordelen of er genoeg verf ligt. Ze zeggen niets over wat er onder die verf gebeurt.
De vraag is dus niet alleen welke meter u gebruikt. De vraag is ook hoe u uw inspectieprotocol zo inricht dat corrosie onder een gesloten laag zichtbaar wordt in de meetdata. Een overzicht van de meetmethoden zelf vindt u in corrosie-inspectie door verflagen en het meten van putcorrosie.
Welke signalen van corrosie onder coating kunt u zonder stralen vastleggen?
Onderroest laat sporen na, ook als de toplaag nog dicht lijkt. De beeldstandaarden van NEN-EN-ISO 4628-3 tonen gecoat staal dat is aangetast door een combinatie van corrosie die door de laag is gebroken en zichtbare onderroest. Blaarvorming legt u vast volgens deel 2 van dezelfde norm.
In de praktijk lopen inspecteurs tegen vier knelpunten aan:
- Onzichtbaar begin: corrosie start onder een laag die visueel nog in orde is, vaak bij lasnaden, randen en bevestigingspunten.
- Misleidende laagdikte: een magnetische laagdiktemeter voor verf en coating meet de afstand tot de ferro-ondergrond. Corrosieproduct tussen staal en verf kan die afstand vergroten, waardoor de laag dikker lijkt.
- Verkeerde wanddikte: een ultrasone diktemeter in standaardmodus telt de verflaag mee als staal.
- Bewijslast: de klant wil een rapport dat herleidbaar is naar een norm, geen inschatting van de inspecteur.
Elk knelpunt vraagt een eigen meetstap. Daarom is één apparaat nooit het hele antwoord.
Waarom volstaan een visuele inspectie en een standaard laagdiktemeting niet?
Visuele inspectie is snel en beschadigt niets. De OGOS-richtlijn voor conditiebepaling van stalen objecten wijst er wel op dat de methode geen inzicht geeft in de hechting van de conservering. Een blaar ziet u, een beginnende onthechting zonder blaar niet.
Ultrasoon meten in single-echomodus heeft een ander probleem. Geluid loopt in verf doorgaans twee tot drie keer langzamer dan in staal. De meter rekent met de geluidssnelheid van staal en telt de verflaag daardoor meerdere keren zijn eigen dikte mee. Bij een systeem van enkele honderden micrometers kan dat een wanddikte opleveren die tienden van millimeters te gunstig is. Dat is genoeg om een afkeurwaarde te maskeren.
Het minst bekende probleem zit in de acceptatiecriteria zelf. Volgens Vereniging ION eist NEN-ISO 19840 dat het gemiddelde van alle metingen minimaal de nominale droge laagdikte is en dat elke afzonderlijke meting minimaal 80% daarvan bedraagt. Die regel straft te dun af. Een plek die door onderliggende corrosie te dik meet, voldoet er juist ruim aan en verhoogt het gemiddelde zelfs. Staat er in het kwaliteitsplan geen bovengrens of signaalwaarde, dan keurt de procedure precies de plek goed die u had moeten onderzoeken.
Welke combinatie van NDO-technieken spoort corrosie onder coating wel op?
Een werkgroep van dertig asset owners, leveranciers en experts uit de proces- en chemische industrie concludeerde in het World Class Maintenance-project dat er geen uniforme techniek bestaat voor corrosie onder coating of isolatie. Volgens de VNCI is daarom een combinatie van inspectietechnieken nodig om het probleem met voldoende betrouwbaarheid te vinden. Voor gecoat staal zonder isolatie werkt deze volgorde in de praktijk goed:
- Visueel beoordelen volgens NEN-EN-ISO 4628 en verdachte zones markeren: blaren, onderroest, randen en lasnaden.
- Laagdikte meten in een raster en elke zone vergelijken met een referentiezone zonder schadebeeld. Een lokale uitschieter naar boven is een signaal, geen goedkeuring.
- Restwanddikte meten door de verflaag met een ultrasone diktemeter in multi-echomodus. Die meet de tijd tussen twee bodemecho’s in het staal en sluit de coating zo uit de berekening uit.
- Corrosieputten apart beoordelen. Multi-echo heeft een vlakke, evenwijdige achterwand nodig. Bij zware putcorrosie valt de tweede echo vaak weg. Dan is een dual-element transducer in single-echomodus met A-scan beter, waarbij u de fout door de coating zelf corrigeert. Welke factoren de kans op detectie bepalen, leest u in wat bepaalt of uw wanddiktemeter putcorrosie detecteert.
- Alleen lokaal openmaken waar stap 2 tot en met 4 samen op aantasting wijzen.
Zo krijgt elk knelpunt een eigen antwoord. Het visuele beeld vangt zichtbare schade, het laagdikteraster vindt onzichtbare uitschieters en de ultrasone meting kwantificeert het werkelijke materiaalverlies. Het resultaat is een gerichte, kleine reparatie in plaats van een volledig straaltraject. De afweging tussen erdoorheen meten en de coating plaatselijk verwijderen staat uitgewerkt in coating verwijderen of erdoorheen meten.
Laagdiktemeter kalibreren kwaliteitsplan: wat legt u vast?
Zonder kaal staal op locatie kunt u niet op het object zelf nullen. Dat is het praktische probleem bij elke inspectie van bestaande coating. Het kwaliteitsplan moet dat opvangen met een vaste afspraak over referentie en verificatie.
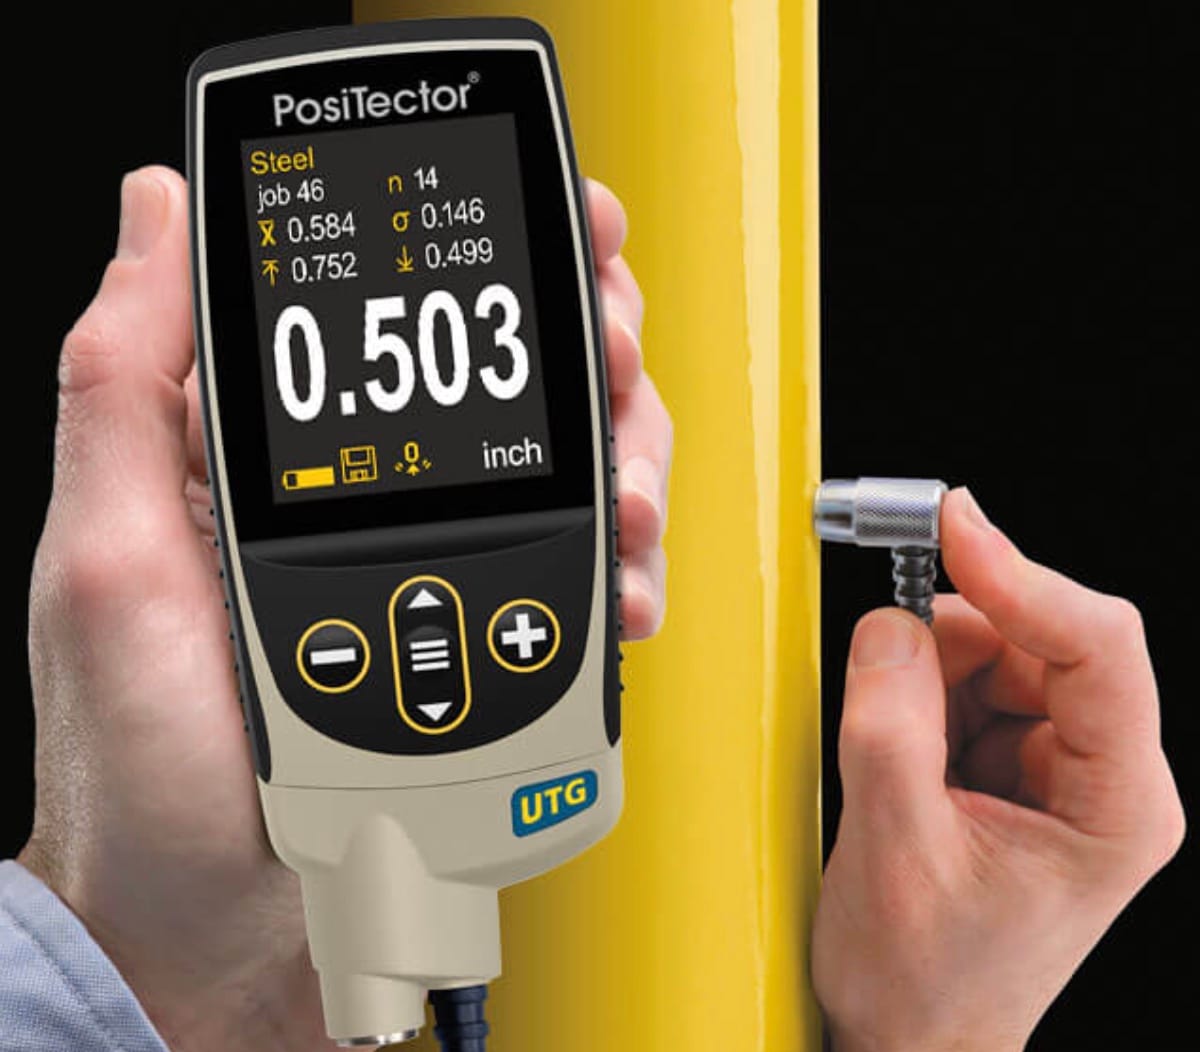
Leg minimaal deze punten vast:
- Herleidbare kalibratie van zowel de laagdiktemeter als de ultrasone wanddiktemeter, met de geldigheidsdatum van het certificaat.
- Verificatie voor gebruik op een ongecoat referentieplaatje van vergelijkbaar staal met een vergelijkbaar oppervlakteprofiel, met kalibratiefolies in de verwachte laagdikte.
- Correctie voor ruwheid volgens NEN-ISO 19840 als het oorspronkelijke oppervlak gestraald was.
- Meetdichtheid: de ION-toelichting op NEN-EN-ISO 19840 beschrijft willekeurig meten met een tabel voor het aantal metingen per m², afhankelijk van de omvang van het werk. Gecompliceerde onderdelen vragen meer metingen.
- Signaalwaarde naar boven, bijvoorbeeld de maximale laagdikte uit de verfspecificatie of een afwijking ten opzichte van de referentiezone die u vooraf met de klant afspreekt.
- Ultrasone instellingen: meetmodus (multi- of single-echo), type transducer en de manier waarop de geluidssnelheid is ingesteld.
Scheid in het rapport ten slotte twee uitspraken. Laagdikte conform betekent dat de laag voldoet. Zone verdacht betekent dat verder onderzoek nodig is. Wie die twee mengt, levert een rapport op dat formeel klopt en technisch misleidt.
Veelgestelde vragen
Kan een laagdiktemeter corrosie onder verf aantonen?
Indirect wel. Een magnetische laagdiktemeter ziet corrosieproduct niet als staal, waardoor een aangetaste plek vaak dikker meet dan de omgeving. Het is een aanwijzing die u bevestigt met een ultrasone meting of lokaal openmaken.
Werkt multi-echo ultrasoon op elke verflaag?
Niet altijd. Zeer dikke, poreuze of slecht hechtende lagen dempen het signaal sterk, waardoor de meter geen twee bodemecho’s meer vindt. Test de opstelling daarom eerst op een vergelijkbaar onderdeel met bekende dikte.
Hoe dun mag het staal zijn voor meten door coating?
Dat hangt af van de transducer. Multi-echo vraagt meerdere herkenbare echo’s in het staal, wat bij dun materiaal lastiger wordt. Controleer de opgegeven minimale meetdikte in multi-echomodus, die doorgaans hoger ligt dan in single-echomodus.
Moet de klant akkoord geven op een bovengrens voor laagdikte?
Ja, bij voorkeur vooraf. NEN-ISO 19840 legt de nadruk op ondergrenzen. Een afgesproken signaalwaarde naar boven voorkomt discussie als u een te dikke zone als verdacht rapporteert.
Hoe vaak verifieert u de meters tijdens een inspectie?
Minimaal bij aanvang en na afloop. Vaak komt daar een controle bij na een wisseling van transducer of sonde, of na een val. Leg elke verificatie vast, zodat een afwijking te herleiden is naar de metingen die erna zijn gedaan.
Waar begint u bij uw volgende inspectie?
Begin bij het kwaliteitsplan: voeg een signaalwaarde naar boven toe, leg de referentie voor kalibratie vast en bepaal per zone welke ultrasone modus u gebruikt. Pas daarna kiest u de apparatuur.
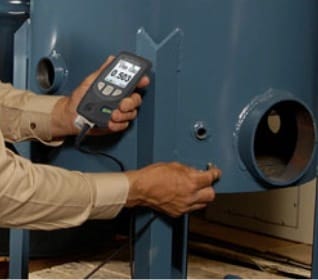
Diktemeter – NDT Benelux levert laagdiktemeters en ultrasone wanddiktemeters voor meten door verflagen, met advies over transducerkeuze, corrosieputten en de meetfout door coating. Twijfelt u of een opstelling op uw eigen objecten werkt, dan kunt u apparatuur eerst huren of training aanvragen. Vraag advies voor uw inspectie via diktemeter.com.
Conclusie
Meten door verf is betrouwbaar als u de meetketen beheerst: kies een meter die coating kan compenseren, kalibreer op een representatieve referentie, gebruik de juiste transducer en leg afwijkingen systematisch vast. Bij corrosie, ruwe ondergrond of meerlagige coatings is de meetmethode minstens zo bepalend als de specificatie van de meter.
Spreek vooraf af welke laagdikte, meetdichtheid en beoordelingsgrenzen gelden. Neem het onderdeel ‘laagdiktemeter kalibreren kwaliteitsplan’ daarin op. Zo voorkomt u dat een meetrapport achteraf ter discussie staat en weet u welke metingen opnieuw moeten worden gecontroleerd.
Hulp nodig bij de juiste diktemeter, sonde of meetmethode?
Bronnen
- Engineers Online — Engineersonline
- NEN-EN-ISO 4628-3 — Nen
- OGOS-richtlijn voor conditiebepaling van stalen objecten — Ogos
- Vereniging ION — Vereniging-ion
- VNCI — Vnci
- Tools om corrosie onder isolatie te beheersen — VNCI
- Discussie met opdrachtgever over laagdikte: goed/afkeur criteria — Vereniging ION
- FAQ zonder categorieën — Vereniging ION