
Snelle samenvatting
De meetnauwkeurigheid putcorrosie ultrasoon wordt zelden bepaald door de meter zelf, maar door de vraag of de geluidsbundel de bodem van de put daadwerkelijk raakt en loodrecht terugkaatst. Een schuine, ruwe of kleine putbodem verstrooit het echosignaal, waardoor het toestel een verder gelegen reflectie oppakt en de wand dikker toont dan hij is. Omgekeerd kan een verkeerd ingestelde geluidssnelheid, een dubbele echo of een kalibratie op de verkeerde ondergrond een put juist dieper laten lijken. De oplossing zit in een vaste volgorde: kalibreren op referentiemateriaal, sondekeuze afstemmen op de putdiameter, en de A-Scan gebruiken om de echo te beoordelen.
Belangrijkste punten
- De EN 14127-norm voor ultrasone wanddiktemeting bevat een aparte informatieve bijlage over parameters die de nauwkeurigheid beïnvloeden én een bijlage over corrosie in vaten en leidingen: gebruik die als basis voor uw inspectieprocedure.
- Zit de put aan de meetzijde, dan kan de taster volgens Inspectietechniek niet in de put worden geplaatst tenzij materiaal rondom wordt weggeslepen. Ultrasoon meten van die putdiepte is dan niet destructief mogelijk.
- Volgens Vinçotte Nederland geven losse handmetingen alleen een goed beeld bij uniforme materiaalafname; bij plaatselijke aantasting is het volledig scannen van een gebied aan te bevelen.
- Beoordeel nooit alleen de diepste put: volgens Belzona kan een groep kleine putten constructief relevanter zijn dan één geïsoleerde diepe pit.
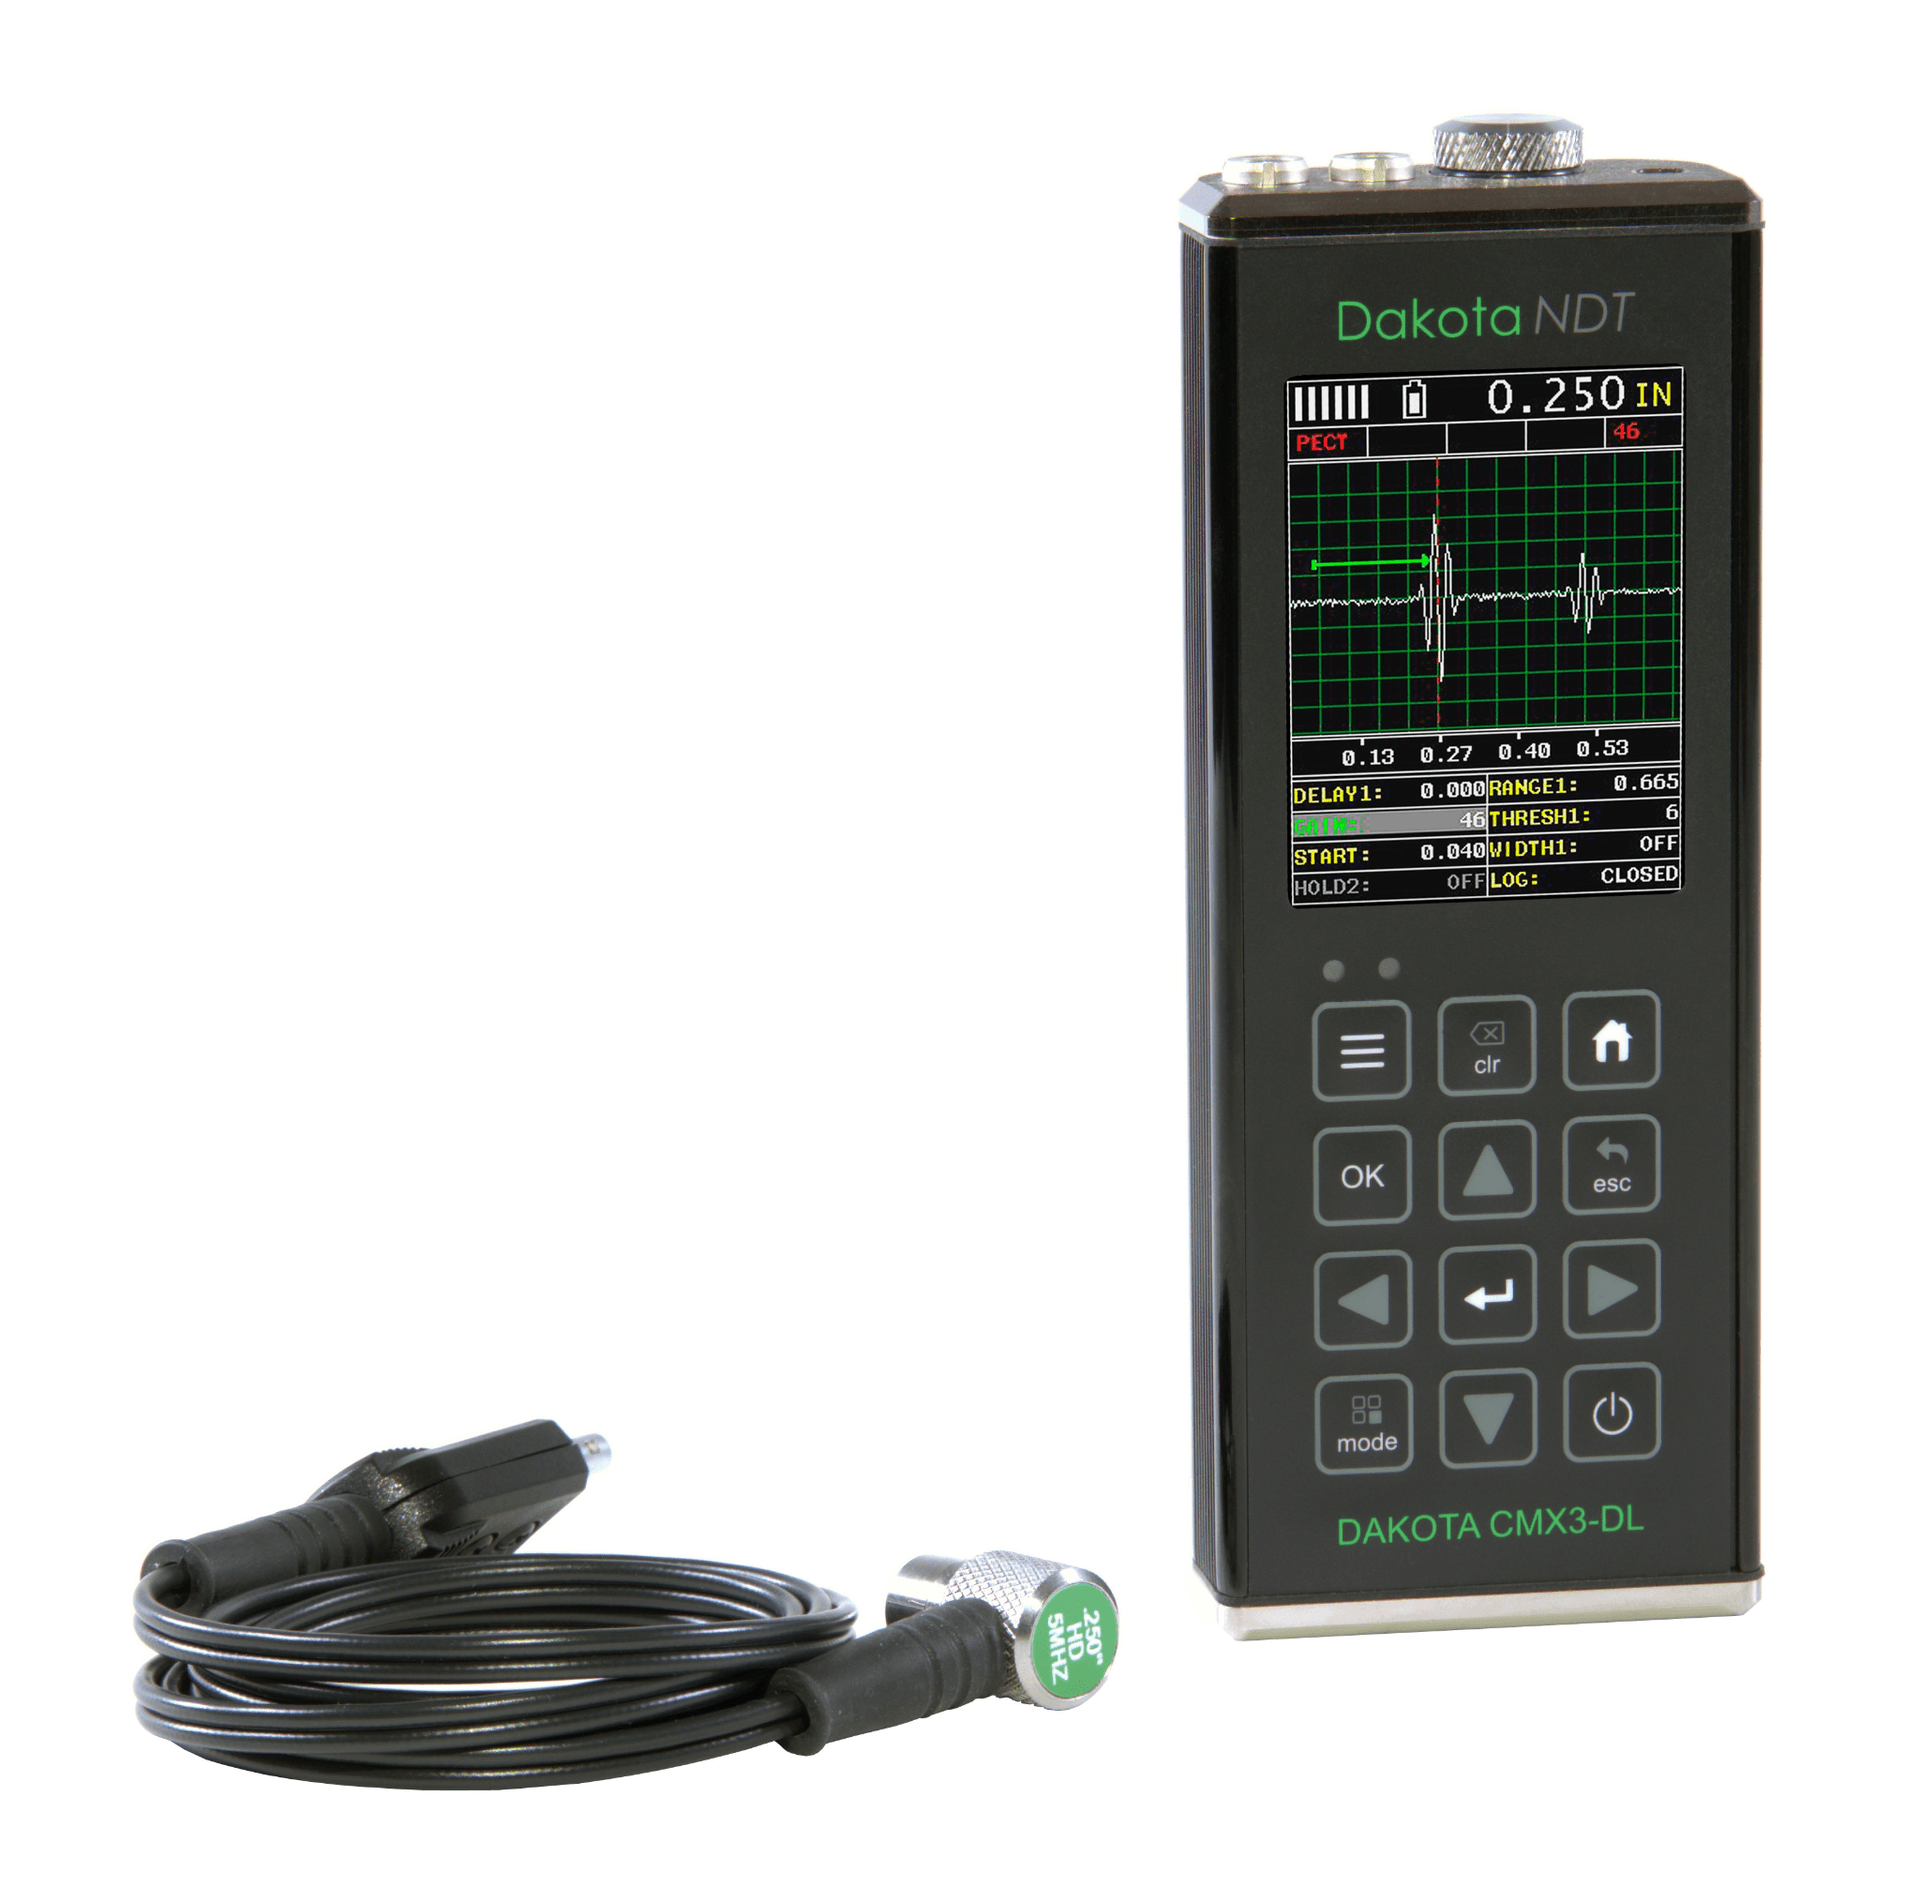
- Een cijferdisplay zonder A-Scan laat niet zien óf de echo van de putbodem komt. Voor corrosie-inspectie is die grafische weergave doorgaans het verschil tussen een meetwaarde en een onderbouwd oordeel.
Waarom verschilt de gemeten putdiepte van de werkelijke restwanddikte?
In de praktijk zien inspecteurs op eenzelfde corrosievlak vaak spreidingen van enkele tienden millimeters tot ruim een halve millimeter, puur afhankelijk van waar de taster staat en welke sonde erop zit. Dat is geen toeval en meestal geen defect toestel.

De vraag die een NDO-inspecteur bij een olie- of gasinstallatie stelt, luidt zelden “hoe dik is deze wand”. Ze luidt: mag deze leiding nog een inspectie-interval mee. Dat is een ander soort vraag, want daarvoor telt de minimale restwanddikte op de slechtste plek, niet het gemiddelde over het vlak.
Neem een inspecteur die een uitlaatzijde van een warmtewisselaarleiding controleert. Op een vlak van ongeveer 200 bij 200 millimeter zet hij, verspreid, zo’n tien tot vijftien puntmetingen. Alle waarden liggen rond de nominale wanddikte, op één na. Die ene waarde is fors lager. De verleiding is groot om die als uitschieter af te doen. Precies daar begint het probleem: putcorrosie is gevaarlijk omdat het oppervlak er ogenschijnlijk gaaf uitziet, terwijl er onder dat oppervlak al aanzienlijke materiaalafname is.
De pijnpunten die bij dit type opdracht terugkomen, zijn concreet: weet ik zeker dat mijn meter de minimale wanddikte hier kan meten, en welke sonde hoort bij dit schadebeeld. Dat is exact het advieskader waarmee Diktemeter – NDT Benelux werkt: materiaal, meetbereik, coatingstatus en transducer worden samen beoordeeld, niet los van elkaar.
Wanneer lijkt een corrosieput dieper of juist ondieper dan hij is?
Een ultrasone wanddiktemeter meet geen putdiepte, maar de looptijd van een geluidspuls tot de eerste bruikbare reflectie, en die reflectie hoeft niet van de bodem van de put te komen. Daarin zit vrijwel elke meetfout verstopt.
De put lijkt ondieper (de meter overschat de wand)
Dit is de gevaarlijkste richting, want u verklaart een wand goedgekeurd die dat niet is. Oorzaken die praktisch het vaakst optreden:
- De putbodem is schuin of halfrond. De bundel kaatst weg van de sonde, het toestel pakt een reflectie van dikker materiaal ernaast.
- Het contactvlak van de sonde is groter dan de put. Het toestel middelt dan feitelijk over gezond materiaal.
- De taster staat naast de diepste plek. Bij putten van enkele millimeters doorsnede is een afwijking van 2 mm al bepalend.
De put lijkt dieper (de meter onderschat de wand)
Ook deze richting kost geld, want u vervangt of repareert te vroeg. Typische oorzaken: een geluidssnelheid die op de verkeerde legering staat, een dubbele echo binnen een dunne restwand, of een ruwe putbodem die de puls zodanig verstrooit dat het toestel een tussenreflectie als achterwand ziet.
De bijzondere situatie: de put zit aan uw kant
Zit de aantasting aan de meetzijde, dan verandert het probleem van aard. Volgens Inspectietechniek kan de taster dan niet in de corrosieput worden geplaatst tenzij er voldoende materiaal omheen wordt weggeslepen. Ultrasoon is die putdiepte dus niet zomaar te bepalen; u meet dan de wand naast de put en beoordeelt de put zelf met een putdieptemeter of mal.
Praktisch toepassen:
- Meet elk verdacht punt minstens twee keer, met de sonde 90 graden gedraaid. Wijken de waarden meer dan de toestelresolutie af, dan staat u niet op de bodem.
- Controleer vóór elke meetronde de kalibratie op een referentieblok van hetzelfde materiaal, niet op de meegeleverde standaard van een andere legering.
- Beoordeel bij elke lage waarde de A-Scan: één scherpe achterwandecho is betrouwbaar, een reeks kleinere echo’s niet.
- Noteer bij elk laag meetpunt of de aantasting aan de meetzijde of de achterzijde zit. Dat bepaalt of ultrasoon überhaupt de juiste techniek is.
Puntmeting, rastermeting of corrosion mapping: wat levert een betrouwbaar beeld op voor meetnauwkeurigheid putcorrosie ultrasoon?
De keuze tussen deze drie methoden bepaalt de meetnauwkeurigheid putcorrosie ultrasoon sterker dan de keuze tussen twee merken meters. Vinçotte Nederland stelt het scherp: bij plaatselijke materiaalafname zoals putcorrosie is het compleet scannen van een gebied aan te bevelen, omdat losse metingen alleen bij uniforme afname een goed beeld geven.
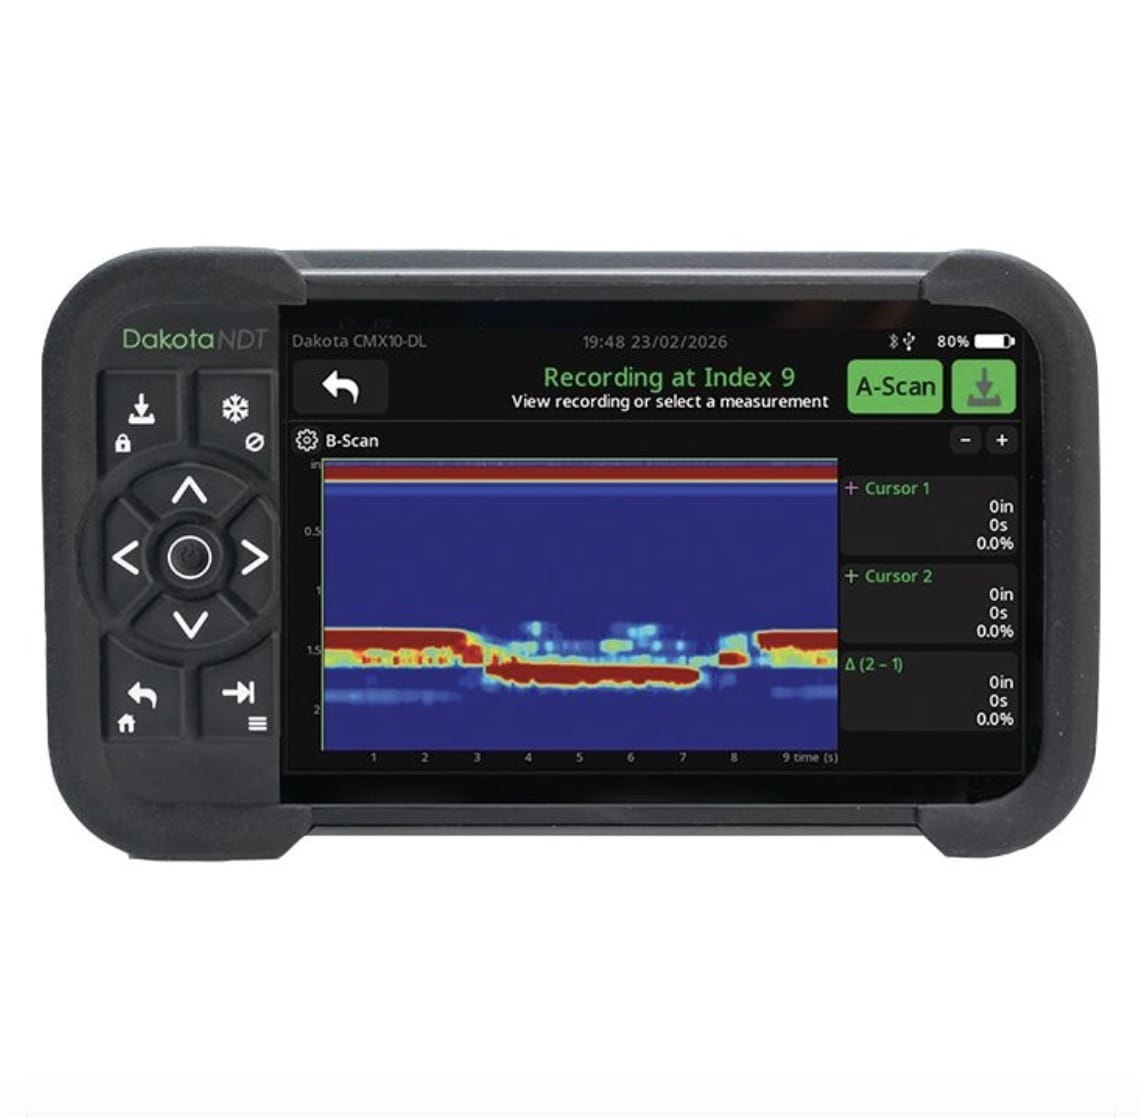
Bij corrosion mapping wordt gewerkt met een raster waarvan de resolutie volgt uit het verwachte schademechanisme; een schoon en vlak oppervlak is daarbij een randvoorwaarde. Dat laatste wordt onderschat: op een geschilderde, geschilferde of losse roestlaag meet geen enkele techniek betrouwbaar.
| Aspect | Puntmeting (cijferdisplay) | Rastermeting met A-Scan | Corrosion mapping |
|---|---|---|---|
| Kans op missen van een kleine put | ❌ Groot bij lokale aantasting | ⚠️ Kleiner, afhankelijk van rastermaat | ✅ Klein binnen het gescande vlak |
| Tijd per vlak van ca. 200×200 mm | ✅ Enkele minuten | ⚠️ Doorgaans 15 tot 45 minuten | ❌ Langer, plus opzet en analyse |
| Controle op echo-kwaliteit | ❌ Niet zichtbaar | ✅ Volledig beoordeelbaar | ✅ Volledig beoordeelbaar |
| Voorbereiding oppervlak | ⚠️ Beperkt | ⚠️ Beperkt | ❌ Schoon en vlak vereist |
| Bruikbaar voor trendanalyse | ⚠️ Alleen bij vaste meetpunten | ✅ Ja, per rasterpunt | ✅ Ja, als vlakdekkend beeld |
| Geschikt bij aantasting aan meetzijde | ❌ Nee | ❌ Nee, zonder wegslijpen | ❌ Nee, zonder wegslijpen |
De praktische tussenweg die veel inspectieteams hanteren, is een raster met A-Scan op verdachte vlakken en volledige mapping alleen op zones met een bekend schademechanisme. Dat is ook de afweging die terugkomt in de discussie of een diktemeter met grafische weergave noodzaak of luxe is bij putcorrosie.
Praktisch toepassen:
- Kies de rastermaat kleiner dan de verwachte putdiameter, niet kleiner dan de sondediameter: anders meet u fysiek hetzelfde punt twee keer.
- Verwijder losse corrosieproducten en schilferende coating vóór het scannen; vastzittende verf kan blijven zitten mits u de meetfout van de laag meeneemt.
- Leg per zone vast welk schademechanisme u verwacht (stroomerosie, waterstandlijn, zuurstofcel). Dat bepaalt de resolutie.
- Herhaal kritieke rasters bij de volgende inspectieronde op exact dezelfde coördinaten, anders is trendanalyse zinloos.
Welke sonde en welk toestel kiest u voor putcorrosie in leidingwerk?
Voor putcorrosie is doorgaans een hoogfrequente dubbelkristal-sonde nodig, met een klein contactvlak en een laag meetbereik. De reden is fysiek: een grotere sondepool raakt de putbodem simpelweg niet. Welke exacte frequentie en diameter passen, hangt af van materiaal, restwanddikte en putgeometrie, en dat is precies waar de sondekeuze bij putcorrosiedetectie om draait.
Twee praktische grenzen verdienen aandacht. Ten eerste heeft elke combinatie van sonde en toestel een minimale meetbare dikte; onder die grens komt de achterwandecho binnen de dode zone te liggen. Daarom kan een ultrasone wanddiktemeter niet vanaf 0 mm meten. Ten tweede: bij vastzittende verflagen ontstaat een meetfout die richting en grootte heeft, afhankelijk van laagdikte en meetmodus.
Voor coatinginspectie naast de wanddiktemeting geldt een eigen keuze. Bij een duplexsysteem van zink plus verf volstaat een gemiddelde waarde vaak niet. De PosiTector 6000 wordt in de markt juist genoemd om de robuuste uitvoering, het geheugen voor grotere meetseries en de uitwisselbare sondes voor ferro- en non-ferro ondergronden; een geïntegreerde meter zonder losse sonde is daarvoor minder geschikt. Wie de coatingstatus van een leiding vastlegt vóór de ultrasone meting, voorkomt achteraf discussie over welk deel van de gemeten dikte staal was en welk deel coating. Wat deze meters wel en niet vastleggen, staat toegelicht in de achtergrondinformatie over laagdiktemeten.
Hoe vertaalt u meetwaarden naar een onderbouwd onderhoudsbesluit?
Hier gaat het in de praktijk het vaakst mis, en niet op het meetvlak. Veel inspectierapporten vermelden de laagst gemeten waarde en verder niets. Dat is onvoldoende, want Belzona wijst erop dat meerdere putten dicht bij elkaar samen een groter gebied met metaalverlies vormen, en dat de ligging ten opzichte van lassen of spanningsconcentraties meeweegt.
Stel: een inspecteur bij een tankpark vindt op een bodemplaat drie putten binnen een vlak van enkele vierkante centimeters, elk met een restwanddikte ruim onder de nominale waarde, plus één diepere put verderop. Rapporteert hij alleen die diepste, dan verdwijnt de cluster uit beeld, terwijl juist die cluster constructief het meest relevant kan zijn.
Een werkbare volgorde voor de rapportage:
- Leg per meetpunt de coördinaat, de gemeten waarde én de echo-beoordeling vast.
- Markeer clusters: meerdere lage waarden binnen enkele centimeters krijgen een eigen vermelding.
- Noteer de afstand tot lassen, steunen en bochten.
- Vermeld expliciet of de aantasting aan de meet- of achterzijde zit.
- Geef de meetonzekerheid van de gebruikte combinatie van toestel en sonde, niet alleen de toestelresolutie.
Wie twijfelt of een bepaalde combinatie op het eigen product werkt, laat dat vooraf toetsen. Verhuur van NDO-meetapparatuur is daarvoor de nuchterste route: u bewijst op uw eigen leidingwerk dat de sonde de minimale wanddikte haalt, vóór de investering. Diktemeter – NDT Benelux zet verhuur, proefmetingen en NDO-training juist voor dat doel in.
Praktisch toepassen:
- Bepaal vooraf uw afkeurgrens in millimeters en leg vast welke meetonzekerheid u daarbij optelt.
- Meet bij elke waarde onder de afkeurgrens direct na in een kruispatroon rond het punt.
- Laat twijfelachtige punten door een tweede inspecteur nameten zonder dat die de eerste waarde kent.
- Archiveer de A-Scan van elk afkeurpunt: bij discussie is de echo het bewijs, niet het cijfer.
Veelgestelde vragen
Waarom meet mijn wanddiktemeter een te grote dikte in een corrosieput?
Bundelafwijking is de meest voorkomende oorzaak: een schuine of halfronde putbodem kaatst het geluid weg van de sonde, waardoor het toestel een reflectie van dikker materiaal ernaast oppakt. Ook een contactvlak dat groter is dan de put geeft dit effect. Controleer dit door in een kruispatroon rond het punt na te meten en de A-Scan te beoordelen op één scherpe achterwandecho.
Kan ik met een ultrasone diktemeter de diepte van een put aan de meetzijde bepalen?
Niet rechtstreeks. Volgens Inspectietechniek kan de taster niet in de corrosieput worden geplaatst tenzij er voldoende materiaal omheen wordt weggeslepen, wat het onderzoek destructief maakt. In die situatie meet u de gezonde wand ernaast ultrasoon en bepaalt u de putdiepte mechanisch, met een putdieptemeter of een mal met meetklok.
Wat is corrosion mapping en wanneer is het nodig?
Corrosion mapping is het vlakdekkend scannen van een gebied volgens een vooraf bepaald raster, waarbij de resolutie volgt uit het verwachte schademechanisme en een schoon, vlak oppervlak een randvoorwaarde is. Vinçotte Nederland beveelt het aan bij plaatselijke materiaalafname, omdat losse metingen daar te veel kunnen missen. Bij uniforme afname volstaan vaste meetpunten meestal.
Hoeveel meetfout veroorzaakt een vastzittende verflaag op de meting?
Richting en grootte hangen af van de meetmodus en de laagdikte. Een gewone puls-echomodus telt de coating doorgaans mee in de gemeten waarde; modi die tussen twee achterwandecho’s meten, sluiten de laag grotendeels uit. Bepaal daarom eerst de laagdikte apart met een coatingdiktemeter, zodat u weet welk deel van de meetwaarde geen staal is.
Hoe helpt Diktemeter – NDT Benelux bij twijfel over de juiste meetopstelling?
Via proefmeting, verhuur en training in plaats van alleen levering. De werkwijze begint met de vraag of de gewenste combinatie van materiaal, minimale wanddikte, coatingstatus en transducer technisch haalbaar is op uw eigen object, waarna de meter eerst gehuurd of getest kan worden. Voor inspectieteams die vooral worstelen met de interpretatie van grenswaarden, is NDO-training doorgaans zinvoller dan een duurdere meter.
Conclusie
Een put die dieper of ondieper lijkt dan hij is, komt in vrijwel alle gevallen voort uit drie beheersbare factoren: de geometrie van de putbodem, de verhouding tussen sondediameter en putdiameter, en de kalibratie op het juiste materiaal. Wie die drie borgt en daarbij de A-Scan beoordeelt in plaats van alleen het cijfer, haalt een meetnauwkeurigheid putcorrosie ultrasoon die bruikbaar is voor een onderhoudsbesluit.
Begin klein: leg uw afkeurgrens en meetonzekerheid vast, meet elk verdacht punt in kruispatroon na, en rapporteer clusters apart van de diepste losse put. Twijfelt u of uw huidige combinatie van toestel en sonde de minimale wanddikte op uw leidingwerk haalt, laat dat dan op uw eigen materiaal aantonen voordat u investeert. Achtergrond en toelichting staan in de uitleg over ultrasoon diktemeten.
Over Diktemeter – NDT Benelux
Diktemeter.com is het specialistische verkoopkanaal van NDT Benelux voor ultrasone wanddiktemeters, coating- en laagdiktemeters en bijbehorende meetaccessoires. Vanuit Raamsdonksveer levert het bedrijf apparatuur voor niet-destructief onderzoek en industriële kwaliteitscontrole in de Benelux. Daarnaast biedt het verhuur, NDO-training en advies bij afwijkende meetvragen.
Hulp nodig bij de juiste diktemeter, sonde of meetmethode?
Bronnen
- EN 14127-norm voor ultrasone wanddiktemeting — Intertekinform
- Inspectietechniek
- Vinçotte Nederland — Vincotte
- Belzona
- EN 14127:2011 Non-destructive testing – Ultrasonic thickness measurement — CEN / Intertek Inform
- Corrosie put dieptemeter — Inspectietechniek
- Ultrasoon wanddikte onderzoek — Vinçotte Nederland (Kiwa)
- Corrosion mapping | NDO onderzoek — Vinçotte Nederland (Kiwa)