
De meeste fouten coatingdikte meten metaal ontstaan niet in de meter, maar in de procedure eromheen. Vijf fouten komen steeds terug. Het gaat om een sonde die niet past bij de ferro- of non-ferro ondergrond, nulstellen op de verkeerde referentie, de ruwheid van gestraald staal negeren, te weinig of slecht verdeelde metingen en meten op een coating die nog niet hard genoeg is. Elke fout levert een getal op dat geloofwaardig oogt, maar een keuring of oplevering niet doorstaat. Vangt u ze vooraf af in het inspectieplan, dan voorkomt u discussie met de opdrachtgever en onnodig herstelwerk.
Waarom wordt een coatingmeting afgekeurd terwijl de meter gewoon werkt?
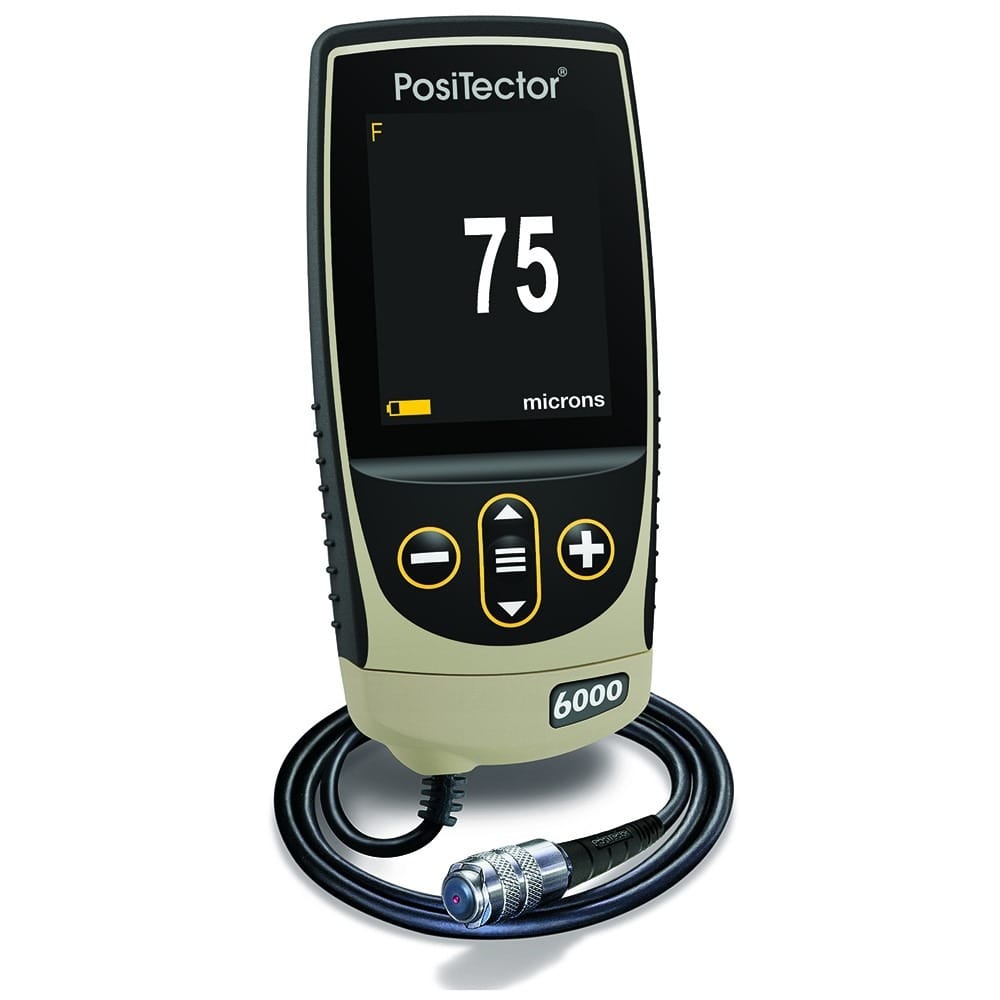
Een laagdiktemeter voor verf en coating geeft altijd een getal, ook als de meetomstandigheden niet kloppen. Het apparaat waarschuwt niet dat u op de verkeerde plaat hebt genuld of dat de verf nog zacht is. Daardoor lijkt een fout in de procedure op een betrouwbare meting, tot een tweede inspecteur met een andere aanpak op andere waarden uitkomt.
Die getallen hebben een contractuele waarde. De voorgeschreven nominale droge laagdikte volgt uit het verfsysteem, en dat systeem wordt gekozen op basis van de corrosiviteit van de omgeving. NEN-EN-ISO 12944-2 deelt omgevingen daarvoor in corrosiviteitscategorieën in. Meet u te hoog, dan accepteert u een systeem dat in die omgeving te vroeg doorroest. Meet u te laag, dan keurt u goed werk af en betaalt iemand voor een overbodige extra laag.
De financiële schaal is groot. Volgens onderzoek van corrosiedeskundige Arjan Mol (TU Delft), beschreven door Bouw en Uitvoering, kost de preventie en bestrijding van corrosie Nederland jaarlijks ruim 3 procent van het bbp. Correcte toepassing van bestaande kennis zou daarvan 15 tot 35 procent kunnen besparen. Betrouwbare laagdiktemeting is een klein maar concreet onderdeel van die kennis.
De norm schiet daarbij niet tekort. Een coatinginspecteur stelt in SchildersVAK dat het probleem zit in normen die men niet kent of niet toepast. ISO 2808 beschrijft dertien methoden voor laagdiktebepaling, waarvan er in de praktijk maar drie veel worden gebruikt.
Laagdikte en wanddikte zijn twee verschillende meetvragen. Moet u ook de resterende staaldikte onder de coating vaststellen, dan hebt u een ultrasone wanddiktemeter nodig. De afweging daarvoor leest u in het overzicht ultrasone wanddiktemeter huren of kopen voor metaal, kunststof en dun materiaal.
Welke fouten coatingdikte meten metaal maken inspecteurs het vaakst?
De vijf fouten hieronder hebben één ding gemeen: een duurdere of nauwkeurigere meter lost ze niet op. Het gaat om keuzes in de voorbereiding, die vóór de eerste meting in het inspectieplan horen.
1. Een sonde gebruiken die niet bij de ondergrond past
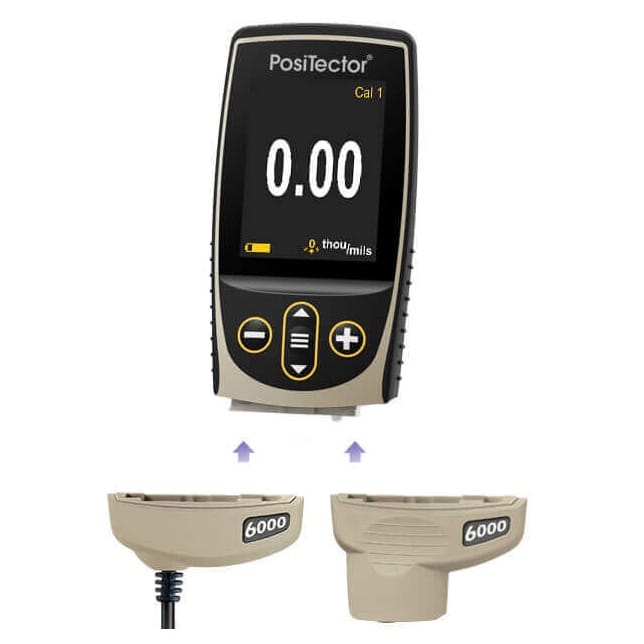
Op magnetiseerbaar staal meet een magnetisch-inductieve sonde (ISO 2178). Op geleidende, niet-magnetische metalen zoals aluminium meet een wervelstroomsonde (ISO 2360). ASTM D7091 beschrijft beide principes voor niet-destructieve meting van de droge laagdikte.
De fout ontstaat meestal bij gemengde productie. RVS-kwaliteiten verschillen in magnetisme, zodat een ferrosonde op het ene onderdeel wel en op het andere geen of een onbetrouwbare waarde geeft. Op thermisch verzinkt staal meet een ferrosonde de zinklaag en de verf samen. Wie dat niet weet, rapporteert een verfdikte die enkele tientallen micrometers te hoog kan liggen. Voor aluminium gelden eigen aandachtspunten, zoals legering en randafstand.
2. Nulstellen op een gladde proefplaat in plaats van op het werkstuk
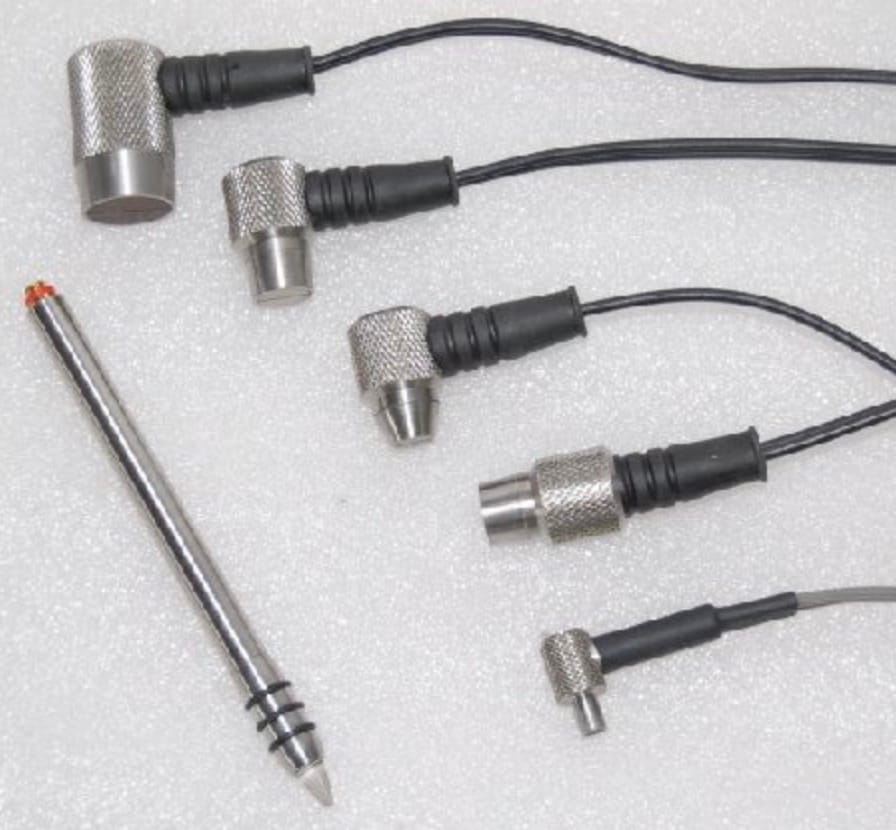
De nulreferentie moet lijken op het onderdeel dat u meet: hetzelfde materiaal, een vergelijkbare dikte en dezelfde kromming. Een vlakke stalen proefplaat zegt weinig over dun plaatwerk, een buis met kleine diameter of een hoek dicht bij een rand. Elke sonde heeft een door de fabrikant opgegeven minimale substraatdikte en minimale kromtestraal. Daaronder wijkt de meetwaarde af, ook als de meter technisch in orde is. Bij laagdikte meten op ronde onderdelen is dit een van de meest voorkomende oorzaken van afwijkende reeksen.
3. De ruwheid van gestraald staal negeren
Voor ruwe, gestraalde staaloppervlakken geldt ISO 19840, voor gladde en gegalvaniseerde oppervlakken ISO 2808, zoals Engineers Online samenvat. Het straalprofiel ligt volgens SchildersVAK, afhankelijk van verftype en eisen van de opdrachtgever, tussen 10 en 100 micrometer.
Hier zit een denkfout die veel inspecteurs maken. Een hoge meetwaarde op gestraald staal voelt als veiligheidsmarge, maar de sonde ziet een vlak ergens binnen het ruwheidsprofiel. Zonder correctie leest u daardoor structureel hoger dan de laag boven de profieltoppen werkelijk is. Juist op die toppen begint corrosie. ISO 19840 geldt bovendien pas vanaf een nominale droge laagdikte van 40 micrometer. De norm gaat uit van een meter die op nul en op een bekende dikte op een glad oppervlak wordt geverifieerd, waarna een correctiewaarde voor het profiel volgt. Afhankelijk van een fijn, medium of grof profiel loopt die correctie doorgaans op tot enkele tientallen micrometers. Hoe u dat praktisch inricht, leest u in coatingdikte meten op staal: kalibreren en correct meten.
4. Te weinig metingen, en dan vooral op de makkelijke plekken
NEN-EN-ISO 19840 geeft een meetschema voor het aantal metingen per oppervlak. Vereniging ION vat de acceptatiecriteria samen: het gemiddelde van alle droge laagdiktemetingen moet minstens gelijk zijn aan de nominale laagdikte en elke afzonderlijke meting moet minstens 80% daarvan halen. Wie alleen vlakke lijven en flenzen meet, slaat de plekken over waar de laag doorgaans het dunst is: randen, lasnaden en boutgaten. Het gemiddelde haalt dan de eis, maar de zwakste plekken zijn nooit gecontroleerd.
5. Meten op een coating die nog niet voldoende is uitgehard
Een zachte laag geeft mee onder de sondedruk, waardoor de meter te laag leest. Tegelijk bevat een verse verflaag nog oplosmiddel, waardoor de droge laagdikte na de meting verder afneemt. Beide effecten maken een vroege meting onbetrouwbaar, in tegengestelde richting. Voor poederlagen vóór het moffelen beschrijft ISO 2808 aparte methoden, juist omdat een niet-uitgeharde laag zich anders gedraagt. Houd de hanteerbaarheids- en overschilderingstijden uit het productblad van de coating aan voordat de officiële meting begint.
Wat is het verschil tussen een meting die standhoudt en een die sneuvelt?
Een meetreeks houdt stand als een tweede inspecteur met dezelfde procedure binnen de meetonzekerheid op dezelfde uitkomst komt. De tabel zet de vijf fouten naast de aanpak die bij een tegenmeting overeind blijft.
| Aspect | Veelgemaakte fout | Aanpak die standhoudt | Risico bij de fout |
|---|---|---|---|
| Sondekeuze | ❌ Eén sonde voor alles | ✅ Ferro of non-ferro per ondergrond | ⚠️ Zink of RVS vertekent |
| Nulstelling | ❌ Vlakke proefplaat | ✅ Blank onderdeel, zelfde vorm | ⚠️ Afwijking bij kromming |
| Gestraald staal | ❌ Geen ruwheidscorrectie | ✅ ISO 19840 met correctiewaarde | ⚠️ Te dunne laag op toppen |
| Meetplan | ❌ Alleen vlakke delen | ✅ Meetschema inclusief randen | ⚠️ Gemiddelde maskeert dunne plekken |
| Uithardingsstatus | ❌ Meten op verse verf | ✅ Wachten op productbladtijd | ⚠️ Te lage of te hoge uitkomst |
| Rapportage | ❌ Alleen gemiddelde | ✅ Sonde, norm, verificatie, min/max | ⚠️ Rapport niet verdedigbaar |
De laatste rij krijgt vaak de minste aandacht, maar beslist meestal de discussie. Een rapport dat alleen een gemiddelde noemt, is bij een geschil niet te verdedigen. Leg daarom vast welke sonde en welk serienummer u gebruikte, met welke referentiefolies u verifieerde, welke norm u volgde, welk ruwheidsprofiel en welke correctiewaarde u aanhield, en wat de laagste en hoogste meting waren. Ook een te dikke laag is een afwijking: veel coatingsystemen hebben een maximale droge laagdikte waarboven scheurvorming of ingesloten oplosmiddel dreigt.
Welke aanpak past bij uw ondergrond en inspectieplan?
De juiste aanpak volgt uit drie vragen: welke ondergronden komen voor, welke norm hoort erbij en welk laagdiktebereik in micrometer meet u werkelijk. De meest voorkomende situaties voor coatinginspecteurs in de metaalbewerking zien er zo uit:
- Conservering op gestraald constructiestaal: ferrosonde, werken volgens ISO 19840 bij een nominale laagdikte vanaf 40 micrometer, ruwheidsprofiel en correctiewaarde vooraf met de opdrachtgever vastleggen.
- Duplexsysteem op thermisch verzinkt staal: eerst de zinklaag apart bepalen, daarna het totaal meten. De verfdikte is het verschil, met de onzekerheid van beide metingen erin.
- Poedercoating op aluminium profielen: wervelstroomsonde, nulstellen op een ongecoat profiel van dezelfde legering en vorm, extra aandacht voor randen en smalle vlakken.
- Gemengde productie van staal, RVS en aluminium: een combinatiesonde voor ferro en non-ferro beperkt het risico op de verkeerde sonde. Leg per productgroep wel vast welke referentie u gebruikt.
- Kleine radii en dun plaatwerk: controleer de minimale substraatdikte en kromtestraal van de sonde voordat u een meter kiest of een meetprocedure vastlegt.
Voor de begroting is het belangrijkste inzicht dat de vijf fouten bijna niets met de prijs van de meter te maken hebben. Een eenvoudige laagdiktemeter voor verf en coating, goed toegepast, levert een verdedigbaarder rapport op dan een uitgebreid model met een verkeerde nulstelling. Het geld zit in voorbereiding: een referentieset van uw eigen onderdelen, een meetschema dat aansluit op de norm en inspecteurs die weten waarom ze iets doen.
Twijfelt u of een sonde uw kleinste radius of dunste plaat aankan, laat dan vooraf een proefmeting op uw eigen onderdelen uitvoeren. Bij een eenmalig project of een nieuwe ondergrond is huren een manier om de meetprocedure te valideren voordat u investeert.
Veelgestelde vragen
Mag ik een laagdiktemeter op gestraald staal nulstellen op het gestraalde oppervlak zelf?
Nulstellen op ruw staal is niet de basismethode van ISO 19840: de norm gaat uit van verificatie op een glad oppervlak met daarna een correctiewaarde voor het profiel. De norm bevat wel een informatieve alternatieve methode waarbij u op het ruwe oppervlak afstelt met bekende diktes. Spreek vooraf met de opdrachtgever af welke methode geldt, anders ontstaat er discussie bij de tegenmeting.
Hoe vaak moet ik mijn laagdiktemeter verifiëren tijdens een inspectie?
Verificatie op referentiefolies gebeurt doorgaans bij de start, tussentijds bij langere meetreeksen en aan het einde van de dag. Na een val, een sondewissel of grote temperatuurverschillen is een extra controle verstandig. ASTM D7091 geeft richtlijnen voor de frequentie van deze controles.
Kan een laagdiktemeter ook de staaldikte onder de coating meten?
Een magnetische of wervelstroommeter meet alleen de afstand van de sonde tot de metalen ondergrond, dus de laagdikte. Voor de resterende wanddikte van het staal hebt u een ultrasone wanddiktemeter nodig, bij voorkeur met een modus die de verflaag buiten de meting houdt. Corrosie aan de achterzijde ziet een laagdiktemeter dus niet.
Waarom meet ik op verzinkt staal hogere verfdiktes dan verwacht?
Een ferrosonde op verzinkt staal meet de zinklaag en de verf samen, omdat zink niet magnetisch is. Bepaal daarom eerst de zinkdikte op een ongeverfd deel of vóór het schilderen, en trek die af van de totale meting. Zonder die stap kan de gerapporteerde verfdikte enkele tientallen micrometers te hoog uitvallen.
Is een te dikke coatinglaag ook een afkeurgrond?
Overschrijding van de maximale laagdikte kan een afkeurgrond zijn als de specificatie of het productblad een maximum noemt. Te dikke lagen kunnen scheuren of oplosmiddel insluiten, wat de hechting en de levensduur verkort. Rapporteer daarom altijd ook de hoogste meetwaarde, niet alleen het gemiddelde en het minimum.
Waar begint u bij uw volgende coatinginspectie?
Leg vóór de eerste meting vast welke sonde, welke nulreferentie, welke norm met correctiewaarde, welk meetschema en welk uithardingsmoment u hanteert. Daarmee vangt u de vijf meest gemaakte fouten coatingdikte meten metaal af, en dat levert u meer op dan een andere meter.
Diktemeter – NDT Benelux levert laagdiktemeters voor verf en coating op ferro- of non-ferro ondergrond, met advies over sondekeuze, ondergrond en meetbeperkingen. De apparatuur is ook te huur om een meetprocedure eerst op uw eigen onderdelen te toetsen, en uw inspectieteam kan een NDO-training volgen. Vraag advies aan of een offerte voor uw inspectie en vermeld daarbij uw ondergrond, uw nominale laagdikte en de lastigste meetplek.
Hulp nodig bij de juiste diktemeter, sonde of meetmethode?
Bronnen
- NEN-EN-ISO 12944-2 — Nen
- Bouw en Uitvoering — Bouwenuitvoering
- SchildersVAK — Schildersvak
- ASTM D7091 — Webstore
- Engineers Online — Engineersonline
- ISO 19840 — Iso
- Vereniging ION — Vereniging-ion
- Methoden van laagdiktemeting — SchildersVAK.nl