
Direct antwoord
Laagdikte meten op lasnaden vraagt een kleine, vlakke sondepool met een beperkt contactvlak en een kalibratie op een referentievlak met vergelijkbare ruwheid, omdat een standaardsonde op de lasnaad en de warmte-beïnvloede zone systematisch andere waarden geeft dan op het vlakke plaatdeel. De afwijking komt niet van de meter, maar van drie factoren tegelijk: het top-dal-profiel van het gestraalde staal, de kromming en de veranderde magnetische eigenschappen rond de las. Wie op ruw gestraald staal meet, valt onder ISO 19840; op glad of gegalvaniseerd staal onder ISO 2808. Die keuze bepaalt of uw meetwaarde standhoudt.
Belangrijkste punten
- Op ruwe, gestraalde staaloppervlakken kan het verschil tussen werkelijke en gemeten laagdikte volgens Engineersonline richting 50 µm gaan door het top-dal-profiel van de ondergrond.
- NEN-EN-ISO 12944-5 schrijft ISO 19840 voor bij ruwe oppervlakken en ISO 2808 bij gladde en gegalvaniseerde oppervlakken: op één lasnaad kunnen dus twee regimes naast elkaar liggen.
- NEN-ISO 19840 is gebaseerd op instrumenten van het type permanente magneet, elektromagneet en wervelstroom, en regelt ook aanpassing van het instrument, bemonstering en acceptatiecriteria.
- Magnetische metingen zijn volgens DeFelsko gevoelig voor oppervlakteruwheid, kromming, substraatdikte en de samenstelling van de legering: alle vier veranderen op een lasnaad.
- Een sonde met een groot contactvlak kan op een bolle oppervlak niet vlak aanliggen; kies een sonde die geschikt is voor kleine radii.
Waarom wijken meetwaarden op een lasnaad af van de rest van de constructie?
In het werk van Diktemeter – NDT Benelux met inspecteurs van staalconstructies valt één vraag steeds op: “ik krijg onbetrouwbare coatingmetingen, en juist rond de lasnaden lopen ze uit de pas.”. Herkenbaar: u meet op het vlakke plaatdeel netjes 260 µm, u schuift vijf centimeter door en de meter zakt naar 190 µm. Op papier is dat afkeur. In werkelijkheid weet u niet of de coating dunner is of uw meting.
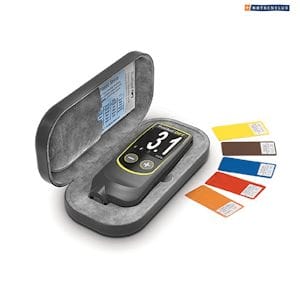
Dat verschil heeft gevolgen. Een afkeurbesluit betekent stralen, opnieuw opbouwen en uitharden, met dagen doorlooptijd. Een onterecht goedkeurbesluit betekent dat de kwetsbaarste plek van de constructie, precies de zone waar corrosie doorgaans begint, te dun beschermd blijft.
De kern: laagdikte meten op lasnaden is geen variant van vlakke meting, maar een andere meetsituatie. Het substraat is anders, de geometrie is anders en de ruwheid is anders. Wie dat met één sonde en één kalibratie afdekt, meet niet de coating maar de vorm.
Wat gaat er fysiek mis bij laagdikte meten op lasnaden?
Een gestraald staaloppervlak heeft een profiel van toppen en dalen. De laagdiktemeter registreert de afstand tot iets tussen die toppen en dalen, niet tot een vlak. Volgens Engineersonline kan dat verschil tussen werkelijke en gemeten laagdikte al snel richting 50 µm gaan, met directe invloed op de beschermende werking van het verfsysteem. Op een lasnaad komen daar drie effecten bovenop.
Geometrie: de lasnaad is geen vlak
Een sonde meet correct als hij vlak aanligt. Op een bol oppervlak raakt een groot contactvlak het oppervlak op twee punten, met een luchtspleet daartussen. Dat leest als extra laagdikte. Bij een holle overgang naar de plaat gebeurt het omgekeerde. Hetzelfde mechanisme dat laagdikte meten op ronde onderdelen laat mislukken speelt hier op een paar millimeter breedte.
Substraat: de legering rond de las is veranderd
Smeltbadmateriaal en warmte-beïnvloede zone hebben een andere korrelstructuur dan het basismateriaal. Magnetische metingen zijn volgens DeFelsko gevoelig voor oppervlakteruwheid, kromming, substraatdikte en de samenstelling van de metaallegering. Op een lasnaad wijzigen die vier tegelijk. Dat is precies waarom een kalibratie op de vlakke plaat niet zonder meer geldig is op de naad.
Oppervlaktebehandeling: slakresten en spatten
Niet verwijderde spatten en slakresten vormen lokale verhogingen onder de coating. De meter meet daar een kortere afstand tot staal en geeft een te lage waarde. Beoordeel dus eerst visueel, meet daarna.
Checklist:
- Kijk of het materiaal bol, hol of vlakgeslepen is, en noteer dat per meetpunt.
- Controleer op spatten en slakresten binnen circa 20 mm van de naad voordat u meet.
- Bepaal of de zone gestraald of geslepen is: dat beslist tussen ISO 19840 en ISO 2808.
- Meet minimaal drie punten per zone (kruin, overgang, vlakke plaat) en rapporteer ze gescheiden.
Waarom lost een grotere meetreeks het probleem niet op?
De gangbare reactie op spreiding rond lasnaden is meer meten: twintig punten in plaats van vijf, gemiddelde nemen, verder. Dat is de verkeerde correctie. Een systematische afwijking door geometrie en substraat verdwijnt niet door herhaling; u krijgt alleen een strakker gemiddelde van een verkeerde waarde.
Een tweede veelgemaakte aanname: één kalibratie voor de hele constructie. NEN-ISO 19840 regelt niet alleen de meetmethode maar ook de aanpassing van het instrument, het bemonsteringsplan en de acceptatie- of afkeurcriteria. Aanpassing op een glad kalibratieplaatje en vervolgens meten op ruw gestraald staal is een procedurefout, geen meetfout.
De derde: ervaring compenseert. Een gecertificeerde inspecteur kent de norm, maar apparaatgebonden kennis over sondegeometrie is iets anders dan methodekennis. Dat onderscheid is precies waarom gecertificeerde inspecteurs toch onbetrouwbare waarden kunnen rapporteren.
Welke sonde en welke norm passen bij welk deel van de lasnaad?
Een laagdiktemeter voor verf en coating meet niet de coating, maar de afstand tussen sondepool en substraat; alles wat die afstand of het magnetische gedrag van het substraat verandert, verschijnt in uw meetwaarde. Daarom begint sondekeuze bij de vorm van het meetpunt, niet bij het meetbereik.
De werkwijze die Diktemeter – NDT Benelux hanteert bij afwijkende laagdiktevragen: eerst vastleggen welke zones op het object überhaupt meetbaar zijn met welke sonde, daarna pas kalibreren. Voor een lasnaad betekent dat doorgaans een sonde met klein contactvlak voor kruin en overgang, en een standaard vlakke sonde voor het plaatdeel op circa 50 mm afstand.
| Meetzone | Geometrie | Sondekeuze | Norm bij gestraald staal | Verwachte spreiding |
|---|---|---|---|---|
| Vlakke plaat, 50 mm van naad | vlak | standaard vlakke ferro-sonde | ISO 19840 | doorgaans binnen 10-15% |
| Naadkruin, bol | radius vaak 3-8 mm | kleine pool / microsonde | ISO 19840 | doorgaans 15-30% hoger zonder correctie |
| Overgang naad naar plaat | hol | kleine pool, haaks aanzetten | ISO 19840 | vaak 10-20% lager |
| Vlakgeslepen naad | vlak, glad | standaard ferro-sonde | ISO 2808 | doorgaans binnen 10% |
| Gegalvaniseerd plus deklaag | vlak | duplex-sonde (twee lagen apart) | ISO 2808 | afhankelijk van zinklaagvariatie |
De duplexsituatie verdient aandacht. Op thermisch verzinkt staal met een verfsysteem erop wil de opdrachtgever vaak zink én verf apart kennen. Dat lukt alleen met een sonde die beide lagen gescheiden weergeeft, zoals de FNDS-sonde binnen de PosiTector 6000-serie van DeFelsko. Met een gewone ferro-sonde meet u de som en weet u niet welke laag tekortkomt.
Nog een punt dat in bestekken vaak onderschat wordt: op aluminium of niet-magnetische delen van een constructie werkt de magnetische methode niet en is wervelstroom nodig. Welke van beide bij uw ondergrond hoort, staat uitgewerkt in de vergelijking tussen magnetische en wervelstroom-laagdiktetasters. Een robuuste meter met verwisselbare sondes is daarom praktischer dan twee losse instrumenten: dezelfde behuizing, ander meetprincipe.
Hoe legt u een meting op een lasnaad vast zodat het afkeurbesluit standhoudt?
Stel, een inspecteur staalconstructies controleert bij een staalbouwer met circa 40 medewerkers een reeks met een nominale droge laagdikte van 280 µm. Op de vlakke plaatdelen liggen de waarden rond 270 tot 300 µm. Op bepaalde gedeelten leest de meter waarden tot ruim onder de ondergrens. Zonder gescheiden kalibratie volgt afkeur van de hele batch. Met een aparte aanpassing op een gestraald referentievlak en een kleine sonde blijft de spreiding doorgaans veel beperkter en beperkt het herstelwerk zich tot de zones die het echt nodig hebben.
De stappen die zo’n dossier onderbouwen:
- Leg de oppervlaktetoestand per zone vast (gestraald, geslepen, gegalvaniseerd) en koppel daaraan de norm: ISO 19840 voor ruw, ISO 2808 voor glad en gegalvaniseerd.
- Pas het instrument aan op een referentievlak met vergelijkbare ruwheid, niet op een glad plaatje, en noteer de gebruikte referentie in het rapport.
- Kies de sonde per meetpunt, met een klein contactvlak voor kruin en overgang.
- Rapporteer zones gescheiden, nooit als één gemiddelde over plaat en naad.
- Fotografeer het meetpunt bij afwijkende waarden, zodat geometrie later te herleiden is.
Voor teams die deze werkwijze eerst willen valideren op hun eigen constructies is tijdelijk inzetten van meetapparatuur vaak logischer dan direct aanschaffen: u weet dan of de gekozen sonde op úw naadgeometrie werkt.
Checklist:
- Aanpassing uitgevoerd op referentie met vergelijkbare ruwheid? Zo niet: opnieuw.
- Sonde met klein contactvlak beschikbaar voor radii onder circa 8 mm?
- Zijn plaat- en naadwaarden gescheiden gerapporteerd in het kwaliteitsplan?
- Staat per zone vermeld welke norm is toegepast?
- Is bij elke afkeur minimaal één foto van het meetpunt vastgelegd?
Veelgestelde vragen
Welke norm geldt voor laagdikte meten op lasnaden?
Oppervlaktetoestand bepaalt de norm, niet het onderdeel. Volgens NEN-EN-ISO 12944-5 geldt ISO 19840 voor ruwe oppervlakken en ISO 2808 voor gladde en gegalvaniseerde oppervlakken. Op een gestraalde constructie met vlakgeslepen naden kunnen dus twee normen naast elkaar van toepassing zijn. Leg per zone vast welke u hebt gebruikt.
Waarom meet mijn coatingdiktemeter te hoog op een bolle naadkruin?
Een sonde die niet vlak aanligt, leest de luchtspleet mee als coating. Bij een radius van enkele millimeters raakt een groot contactvlak het oppervlak op twee punten. Kies een kleinere sonde die voor kleine radii is gespecificeerd, en zet de sonde haaks op het hoogste punt aan. Vergelijk de waarde altijd met een vlak referentiepunt in dezelfde zone.
Hoeveel meetfout veroorzaakt een gestraald oppervlak?
Het top-dal-profiel introduceert een systematische afwijking. Volgens Engineersonline kan het verschil tussen werkelijke en gemeten laagdikte richting 50 µm gaan, met grote invloed op de beschermende werking van het verfsysteem. De afwijking verdwijnt niet door meer metingen, alleen door correcte aanpassing op een vergelijkbaar ruw referentievlak volgens ISO 19840.
Kan ik zink- en verflaag op een gegalvaniseerde lasnaad apart meten?
Dat vraagt een duplex-sonde, geen standaard ferro-sonde. Een gewone magnetische sonde geeft de som van zink en verf; welke laag tekortschiet, blijft dan onbekend. Sondes die duplexsystemen gescheiden weergeven, zoals de FNDS binnen de PosiTector 6000-serie, lossen dat op. Controleer voor aanschaf of het meetbereik past bij uw nominale zink- plus verfdikte.
Hoe weet ik of mijn laagdiktemeter geschikt is voor mijn eigen lasnaden?
Door proefmetingen op uw eigen objecten, niet op een testplaatje. Meet dezelfde naad met standaard- en kleine sonde, op kruin, overgang en vlakke plaat, en vergelijk de spreiding. Diktemeter – NDT Benelux koppelt die beoordeling aan advies over sondekeuze en de bijbehorende meetbeperking, en biedt verhuur om de meetoplossing vooraf te toetsen. Meer achtergrond staat op de uitleg over laagdiktemeten.
Conclusie
Laagdikte meten op lasnaden mislukt zelden door een slechte meter. Het mislukt doordat één sonde en één kalibratie worden toegepast op drie verschillende meetsituaties: ruw gestraald plaatdeel, bolle naadkruin en veranderde legering in de warmte-beïnvloede zone. De oplossing is procedureel: zone benoemen, norm kiezen (ISO 19840 of ISO 2808), aanpassen op vergelijkbare ruwheid, sonde afstemmen op de radius, en zones gescheiden rapporteren.
Volgende stap voor een inspectieteam: neem één representatieve lasnaad, meet kruin, overgang en plaat met twee sondegroottes en leg de spreiding vast. Die ene meetreeks laat zien of uw huidige opstelling een afkeurbesluit kan dragen. Voor twijfelgevallen is gericht advies over sonde, meetbereik en de bijbehorende beperking bij Diktemeter – NDT Benelux beschikbaar, inclusief de optie om apparatuur eerst op eigen constructies te toetsen.
Over Diktemeter – NDT Benelux
Diktemeter.com is het specialistische verkoopkanaal van NDT Benelux voor ultrasone wanddiktemeters, coating- en laagdiktemeters en bijbehorende meetaccessoires. Vanuit Raamsdonksveer levert het bedrijf apparatuur voor niet-destructief onderzoek (NDO) en industriële kwaliteitscontrole in de Benelux, aangevuld met verhuur, training en advies bij afwijkende meetvragen. De klanten zijn kwaliteitsmedewerkers, inspecteurs en technische inkopers in industrie, onderhoud, coating en metaalbewerking.
Hulp nodig bij de juiste diktemeter, sonde of meetmethode?
Bronnen
- Engineersonline
- NEN-ISO 19840 — Nen
- DeFelsko — Defelsko
- Bepaling van laagdikte van coating — Engineersonline.nl
- NEN-ISO 19840:2012 en — NEN
- How is Coating Thickness Measured? — DeFelsko